

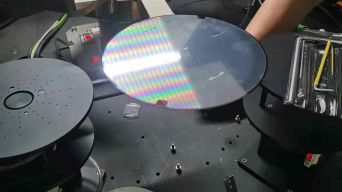
Kolfiber i halvledarproduktionsutrustning är en av de mest krävande materialapplikationerna i den moderna industrin, eftersom verktygen som gör chips bedöms av toleranser mätta i nanometer. En litografi steg, en wafer hantering robot, en jon implantation strållinje eller en metrologi ram kan inte tolerera den termiska drift, vibrationer eller partikel föroreningar som vanliga strukturella material medför dem. Kolfiberförstärkt polymer (CFRP), kombinerad med aramid och föroxiderade fiberkomponenter, har blivit den tysta möjliggöraren bakom de mest exakta maskinerna på jorden. Denna guide undersöker hur kolfiberhalvledarutrustning fungerar i praktiken - del för del, från wafer-stadiet till taket i renrummet - och varför högpresterande fiber har blivit ett standardtekniskt val i fab-verktyg snarare än en exotisk.
1. Varför halvledarutrustning ställer de hårdaste materialkraven
Halvledartillverkning är en industri som definieras av en paradox: den fungerar i enorm skala och ändå är nästan alla kritiska dimensioner små. En enda wafer kan innehålla tiotals miljarder transistorer, och varje mönstringssteg måste anpassa sig till det föregående skiktet inom en bråkdel av en nanometer. Overlay, kritisk dimension och avkastning försämras i det ögonblick en maskins geometri förändras, och geometrin förändras varje gång en struktur expanderar, vibrerar eller förlorar stivhet.
Det skapar fyra materialkrav som konventionella metaller kämpar för att uppfylla samtidigt:
Dimensionell stabilitet: verktyget måste hålla sin form över temperatursvängningar, termisk cykel och långa driftstider. Värmeexpansionskoefficienten (CTE) måste vara nära noll eller åtminstone matchas med metrologireferensen.
Hög specifik stivhet: strukturen måste motstå avböjning och vibrationer utan att lägga till massa som skulle sakta ner scenen, belasta servon eller bosätta sig i lågfrekvensresonans.
Renhet: Ingen avgasning, ingen utgasning, ingen metallslitage skräp som kan bli en partikel defekt på en wafer yta.
Vibrationsdämpning och styrbandbredd: Maskinen måste lösa sig snabbt efter varje rörelse så att genomströmning och noggrannhet inte handlas mot varandra.
CFRP svarar på alla fyra. Dess specifika stivhet är flera gånger större än stål eller aluminium, dess CTE kan konstrueras till nära noll eller matchas till kisel, den korroderar inte i den kemiska miljön i renrummet och dess interna dämpning dödar den högfrekventa ringningen som annars skulle sudda en exponering eller en mätning.
2. Var kolfiber visas inuti ett Fab-verktyg
Halvledarutrustning är ett system av system, och kolfiber har flyttat in i nästan alla delsystem där rörelse, termisk stabilitet eller strukturell ekonomi spelar roll.
2.1 Wafer-stadier och positioneringsplattformar
Wafer-stadiet är hjärtat i alla litografi- eller inspektionsverktyg. Den accelererar vid flera g-krafter, reser hundratals millimeter på millisekunder, och måste sätta sig till nanometerprecision efteråt. Varje kilo scenmassa måste accelereras och sedan bromsas, så att massan direkt omvandlas till förlorad genomströmningskapacitet och slösad energi. En kolfiberscenstruktur, vanligtvis byggd av kolfiberplatta och bundna kolfiberrör med en matchad CTE, ger den styvhet som styrslingan behöver medan den rörliga massan skärs. Eftersom kompositten kan utformas så att dess termiska expansion matchar interferometerns referensram drivs inte scenens metrologi när verktyget värms upp.
2.2 Gantry- och brokonstruktioner
Ovanför scenen sitter portären: en lång stråle som bär ett optiskt huvud, en inspektionssensor eller en sondarray över hela waferbredden. Det är ett klassiskt stiffness-to-weight problem. En kolfiber gantry bjälk, ofta en stor sektion pultruded eller roll-wrapped profil, höjer den första naturliga frekvensen av strukturen och skjuter resonans bort från servobandbredden. Den enda förändringen låter ingenjörer köra verktyget snabbare utan spännande strukturella vibrationer, och det håller huvud-till-wafer-avståndet stabilt över hela skanningen.
2.3 Metrologiramar och referensstrukturer
Metrologiramar definierar den geometri mot vilken allt annat mäts, så deras stabilitet är stabiliteten hos hela maskinen. CFRP-ramar är attraktiva eftersom deras expansion kan inställas mot noll, vilket matchar den låga expansionen av själva kiselwaffen. Där ramen måste kopplas till glasskalor, laserinterferometer eller kapacitiva sensorer, håller kolfiberplattan med matchad expansion avläsningarna ärliga när verktyget värmer och kyler genom ett produktionsskift.
2.4 Wafer Handling Robots och End Effectors
Waferöverföringsrobotar flyttar känsliga, dyra wafers mellan processkammare med hög hastighet, och deras sluteffektorer måste vara lätta, stiva och oklanderligt rena. Ett kolfiber sluteffektorblad är tillräckligt styvt för att hålla en 300 mm wafer platt under acceleration, tillräckligt lätt för att undvika sag och vibrationer, och fri från partikelgenererande slitage som en bearbetad metallblad kan producera vid sina kontaktpunkter. Samma logik gäller lyftstiftar, bladhållare och överföringsarmar i hela klusterverktyget.
2.5 Vakuumkammer, strållinjer och jonimplanteringshårdvara
Inom vakuum- och strållinjemiljöer minskar kolfiber och hybridkompositkomponenter rörlig massa i närheten av känsliga sensorer och ger icke-magnetiska, dimensionellt stabila stödstrukturer. Jonimplantation och elektronstrålssystem är känsliga för någon magnetisk eller ledande struktur som kan störa strålen och för någon termisk drift som kan felanpassa öppningar. Kompositstrukturer med noggrant kontrollerad fiberarkitektur gör det möjligt att hantera dessa kompromisser utan viktstraff för en metallsammansättning.
3. Materialen och deras specifika roller
Ingen enda fiberform löser ett halvledarutrustningsproblem. Rätt svar är vanligtvis en kombination, och att förstå rollerna är vad som skiljer en fungerande design från en dyr.
3.1 Kolfiberplatta för precisionsstrukturer
Bearbetade och kvasi-isotropa kolfiberplattor är det go-to-materialet för steg, fäster, avståndsblock och metrologimedlemmar. Kvasi-isotropa layouts ger förutsägbar, i-plan stivhet med en låg och kontrollerbar CTE, och plattan kan bearbetas, borras och bindas med samma verktygsprecision som aluminium - men utan termisk expansion och utan risk för metallföroreningar.
3.2 Kolfiberrör och Pultruded profiler
Pultruderade kolfiberrör och strukturella profiler ger långa, konstanta snittsdelar för portaler, robotarmar och stödrails. Pultrusion producerar ett certifierat, upprepat tvärsnitt, vilket spelar roll när ett verktyg byggs i serie och varje enhet måste uppföra sig identiskt. Rör används också för lätta, styva kopplingar och för ramar för automatiserad materialhanteringsutrustning inuti fabriken.
3.3 Kolfiber Prepreg och tyg
Om geometrin är komplex eller engångs - en formad hylla, ett sensorhus, ett konturerat stöd - ger kolfiberprepreg som läggs upp över en form den högsta och mest konsekventa fibervolymfraktionen och den strammaste kontrollen av laminattarkitekturen. Tort kolfibertyg med hartsinfusion erbjuder en mer ekonomisk väg för större delar med lägre volym. Båda tillåter laminatet att stämmas lokalt, vilket lägger till styvhet precis där belastningsvägen kräver det.
3.4 Aramidfiber för tålighet och isolering
Aramidfiber ger slag- och slitstyrka där kompositdelar möter hanteringsutrustning eller mänskliga operatörer, och den är naturligt elektriskt isolerande och termiskt stabil. Aramidtyg och aramidfilament används ofta i hybridlaminat för att skydda den sammansatta ytan från spritning och som isolerande element där elektrisk avstängning krävs nära känslig elektronik. När en design behöver en yta som motstår slag utan att kasta ledande partiklar är ett aramidrikt yttre lager ett praktiskt svar.
3.5 Föroxiderad fiber för termiskt och brandskydd
Halvledarverktyg innehåller värmare, chucks och processkammare som når höga temperaturer, och de omgivande strukturerna behöver skydd som är både termiskt stabilt och elektriskt icke-ledande. Fylt, tyg och garn av föroxiderad fiber (PANOX) ger flambeständig, högtemperaturisolering utan kolning och nedbrytning av vanliga organiska textilier. Föroxiderade fiberkomponenter används runt uppvärmda chucks, i termiska barriärer och som brandskydd för kablar och pneumatiska ledningar inuti verktygskuret.
4. Matrix för val av applikationer
Tabellen nedan kartlägger vanliga arbetspunkter för halvledarutrustning till den rekommenderade fiberproduktformen och den primära egenskapen den levererar. Den är avsedd som en första passeringsguide. Det slutliga materialvalet bör bekräftas mot den faktiska lastvägen, den termiska budgeten och renhetsspecifikationen.
Utrustningstjänstpunkt
Rekommenderad produktform
Dominerande egendom
Ersätter traditionella lösningar
Wafer scenstruktur
Kolfiberplatta, bundna rör
Hög specifik stivhet, nära noll CTE
Aluminium eller stål scen kropp
Gantry / brobjälk
Pultruderad kolfiberrör, lådprofil
Hög naturlig frekvens, låg massa
Extruderad aluminiumbjälk
Referensram för metrologi
Matched-CTE kolfiberplatta
Dimensionsstabilitet, låg expansion
Invar eller granit ram
Wafer hantering sluteffektor
Kolfiberplattblad
Stivhet, lätthet, renhet
Bearbetade metallblad
Robotarm och koppling
Kolfiberrör, drag-wound profil
Stivhet till vikt, dämpning
Stål- eller aluminiumarm
Sensor- och optikbehus
Kolfiber prepreg layout
Formfrihet, termisk stabilitet
gjutna eller bearbetade metallhus
Kontakt- och slagytor
Aramid hybridlaminat
Impakt- och abrasionsbeständighet
Oskyddad komposit eller metall
Uppvärmd chuck isolering
Föroxiderad fiberfilt och tyg
Högtemperatur, icke-ledande isolering
Konventionella ekologiska textilier
Verktyg brandskydd
Föroxiderat fibergarn och filt
Flammätighet, termisk stabilitet
Mineralull eller glasfilt
Renrumshanteringsmöbler
Kolfiberrör och platta
Låg avgasning, låg partikelskjutning
Målade stålramar
Matrisen är en utgångspunkt, inte en ersättning för teknik. Två arbetspunkter som ser liknande ut kan kräva olika fiberarkitekturer när vibrationslägesformer, termiska gradienter och renhetsklass beaktas.
5. Ingenjörsfallet: Varför komposit slår metall här
Köpare av halvledarutrustning väljer sällan kolfiber för att spara pengar på material. De väljer det eftersom maskinens prestandakuvert inte kan nås på något annat sätt.
5.1 Termisk stabilitet som håller överläggningen ärlig
Overlagsfel är den enda dyraste defektklassen i avancerad litografi. En struktur som växer med även några mikrometer över en temperatursvängning kommer att förändra bilden den projicerar. Genom att konstruera laminatet så att CTE närmar sig noll, eller matchar retikel eller wafer referens, tar kolfiber bort en hel felterm från budgeten snarare än att försöka korrigera den i programvara efter det faktum.
5.2 Stivhet och dämpning för genomströmning
Verktygets genomströmning styrs av hur snabbt en scen kan röra sig och sedan bosätta sig. Hög specifik stivhet gör att strukturen förblir styv vid låg massa, och kompositetens inneboende dämpning undertrycker resterande vibrationer som annars skulle tvinga en längre bosättningsfördröjning. Resultatet är en maskin som är både snabbare och mer noggrann, vilket är precis den kombination branschen betalar för.
5.3 Renhet och icke-magnetiskt beteende
Inom ett renrum är ett material som avgassar, korroderar eller kastar partiklar ett ansvar oavsett dess mekaniska egenskaper. CFRP med rätt hartssystem och ytfinish är inert, rostar inte och producerar inte metallslitage som rörliga ståldelar kan generera. Dess icke-magnetiska karaktär är också nödvändig nära elektron- och jonstrålskolonner, där en ferromagnetisk struktur skulle snedvrida strålen.
5.4 Livscykelkostnad över en verktygsgeneration
Ett fab verktyg förväntas köra i många år, ofta över flera processnoder, och nedertid mäts i förlorade wafer startar. En struktur som håller sin geometri, korroderar inte och behöver inte regelbunden omkalibrering mot termisk drift minskar ägandekostnaden långt utöver dess köppris. För en maskin som kan kosta miljontals dollar är stabilitetens ekonomi avgörande.
6. Tillverkning och kvalitetsbeväganden
Kompositdelar för halvledarutrustning hålls till toleranser och dokumentationsstandarder som är mycket strängare än allmänt industriellt arbete, och tillverkningsvägen betyder lika mycket som materialet.
Layout design: bekräfta att laminatet är utformat för den verkliga belastningsvägen och den termiska gradienten, inte bara kopierat från den metalldel det ersätter.
CTE-matchning: kontrollera att kompositetens expansion matchar referensstrukturen eller skivan över hela driftstemperaturbandet.
Harts och avgasning: välj ett hartssystem med låg avgasning och validera det mot krav på renrum och vakuum.
Renhet och finish: ange kanttätning, ytbehandling och partikelkontroll så att delen inte blir en defektkälla.
Metrologi och spårbarhet: kräver dokumenterat fiberinnehåll, uppsättningsschema och dimensionskontroll som kan spåras till den levererade delen.
Limning och fäste: designa fogar för att undvika galvanisk koppling med metaller och för att hålla bultförbelastningen stabil över termisk cykel.
Reparaterbarhet: planera för bunden patch reparation där det är möjligt, så att en mindre skada händelse inte skrota en dyr montering.
7. Trender som formar nästa verktygsgeneration
Flera krafter trycker kolfiber djupare in i halvledarutrustning. Den första är den obetydliga krympningen av processnoder, vilket strammar överlag och budgetar för kritiska dimensioner varje generation och gör termisk stabilitet oförhandlbar. Den andra är uppkomsten av hög-NA EUV-litografi, vars större optik och strammare toleranser ställer ännu större krav på scen och ramstivhet. Den tredje är tillväxten av avancerade förpackningar och 3D-integration, vilket multiplicerar waferhantering och inspektionssteg och därmed efterfrågan på lätt, snabbt och ren hanteringshårdvara. Slutligen ger expansionen av tillverkning av sammansatta halvledare och kraftenheter nya processtemperaturer och nya kammarmiljöer, vilket utökar rollen för föroxiderad fiber och aramidisolering tillsammans med kolfiberstrukturer. I alla fall är det underliggande temat detsamma: ett material som är stelt, lätt, dimensionellt stabilt och rent.
Shanghai Tanchain New Material Technology levererar den kompletta fiberstacken bakom avancerade utrustningsprogram kolfiber-föregångare och filament, kolfiber-stapel, tyg, prepreg, platta, rör, pultruderade profiler och färdiga kompositdelar, tillsammans med aramidfilament, aramidtyg och hela föroxiderade fibersortimentet av filament, stapel, garn, filt och tyg. Oavsett om uppgiften är en prototyp wafer stadium, en metrologi ram omdesign eller ett produktionsprogram för hantering av hårdvara, vårt team kan ge råd om materialet form, fiberarkitektur och harts system som passar arbetscykeln. Bläddra igenom vårt kolfiberproduktsortiment eller skicka en förfrågan för en specifikationsdiskussion om ditt nästa halvledarutrustningsprojekt.

Aramidfilterpåsen är ett idealiskt och allmänt använt filtermaterial för rökgasdammborttagning i stål, cement, elkraft, kemiska och andra industrier, men den befintliga aramidfilterpåsen är en enda cylindrisk filterpåse, och röken och dammet finns i filterpåsen. Filterbanan är för lång, filterområdet är litet och golvytan är stor, samtidigt som det är extremt besvärligt att rengöra det inre dammet.
Verktygsmodellen avslöjar en aramidfilterpåse med effektiv filtreringsstruktur, hög dammborttagningseffektivitet och bekväm dammrengöring.
Utformning av dubbelrörsfilterpåse medaramidvävuppdelad i inre påse och yttre påse, diametern på den inre påsen är mindre än diametern på den yttre påsens diameter, längden på den inre påsen är mindre än längden på den yttre påsen; innerpåsen och ytterpåsen är förseglade och anslutna på samma sida genom en ringformad filterduk. öppningen av den inre påsens andra ände är förseglad och arrangerad. Den dubbla lagerhylsan aramidfilterpåsens struktur ökar rök- och dammfiltrering Filterpåsens område reduceras och den inre cylinderns utdragbara design är bekväm för rengöringseffektiviteten hos det inre dammet.
LÄS MER

Aramidfiber är känt för sin användning i ballistiska och knivresistenta kroppsskydd, där det krediteras för att hjälpa till att rädda tusentals liv. Lätt och exceptionellt stark, kan den användas för att göra en mängd olika kläder, tillbehör och utrustning säkrare, skärtåligare och mer hållbara. Aramidfibrer hjälper industriarbetare med överlägset skärskydd mot krossat glas, metallskärvor, vassa maskiner och andra faror.
●Industriella flamskyddskläder
Tillämpningen av meta-aramid i petrokemisk, kemisk, elektrisk kraft, gas och andra industriella skyddskläder har till fullo visat sin utmärkta flamskydds- och anti-knackprestanda. Skyddskläder tillverkade av en blandning av meta-aramid och andra högpresterande fibrer för mer farliga arbetsmiljöer.
●Racing kostym
Tävlingsdräkter tillverkade av metaaramidfibrer har inte bara utmärkt brandbeständighet och hög temperaturbeständighet, utan motstår också frätande gaser och sura vätskor, vilket ger fullständigt skydd för cyklister.
●Svetsdräkt, ugnsdräkt
Arbetstagare som arbetar med elektrisk svetsning och metallsmältning kan när som helst få gnistor eller smält metall stänk på kläder, vilket orsakar hudbrännskador eller till och med antänder kläder, orsakar brand och orsakar allvarligare fara. Metallurgiskt arbete utsätts för hög temperatur under lång tid, och vanliga materialkläder är lätta att byta. Sköra, förkorta livslängden. Svetsdräkter och ugnsdräkter tillverkade av meta-aramid har egenskaper som permanent flamskyddsmedel, metallstänk, icke-vidhäftning etc. och kommer inte att minska skyddsprestanda på grund av tvätt eller slitage under lång tid.
På grund av dessa utmärkta egenskaper har meta-aramidfiber blivit allmänt erkänd och accepterad av inhemska och utländska marknader. Skyddskläder tillverkade av metaaramidfibrer eskorterar livet för människor från alla samhällsskikt.
Hjälper tillverkare att tillhandahålla klassens bästa skärskydd och flamskydd mot arbetsrisker inom fordons-, tillverknings-, bygg-, flyg- och elektronikindustrin. Dess skärbeständiga och brandsäkra egenskaper är idealiska när dubbelt riskskydd krävs.
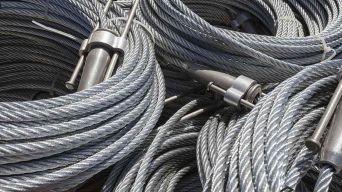
En hiss är en maskin som tillbringar hela sitt liv med att kämpa mot sin egen vikt. Varje kilo bil, ram, dörr och rep måste accelereras, stärkas och bromsas tusentals gånger om året, och varje kilo motvikt måste hängas upp ovanför axeln. Det är därför den vertikala transportindustrin har tyst blivit en av de mest intressanta marknaderna för kolfiberkompositter: när den rörliga massan faller, faller motorstorleken, energiförbrukningen faller, reps- och skivlivslängden förlängs och hela maskinen blir snabbare och enklare samtidigt. Denna artikel tittar på var kolfiber, aramidfiber och föroxiderad fiber används över hissar, rulltrappor och den bredare vertikala transportindustrin, och hur en köpare eller ingenjör bör ange dem.
Vad denna artikel täcker
Kinematiken av vikt i vertikal transport
Varför rörlig massa bestämmer allt annat
Där konventionell maskindesign träffar en vägg
Vad branschen behöver från ett material
Kolfiberfjädringsdelar och bälten
Kompositrep och platta bälten
Lätta resekablar
Valmöjligheter för guvernör och säkerhetsrep
Bilkonstruktioner, slängramar och plattformar
Bilramar och plattformspaneler
Dörrar, gräns och landningsmöbler
Hemhiss och maskinrum-fria paket
Maskinrumsutrustning och drivkomponenter
Motorhus, fäster och drivaxlar
Skåfälgar och styrkomponenter
Rulltrappkomponenter och rörliga promenader
Brand-, värme- och säkerhetsmaterial
Brandprovningsverkligheter för bilinterjör
Föroxiderad fiber i broms- och termiska uppgifter
Aramidfiber i slag- och sprängskydd
Materialval matris för vertikal transport
Matching produktformulär till tull
Läsa matrisen
Specifikation, provning och certifiering
Standarder, koder och pappersspår
Testning av trötthet, böjning och dragkraft
Inspektion över en lång livslängd
Varför Tanchain för vertikala transportprogram
1. Kinematiken av vikt i vertikal transport
Börja med aritmetiken för en motbalanserad hiss. Traktionsmotorn behöver bara flytta skillnaden mellan bilmassan och motvikten, plus passagerarna. Minska bilens och slingens massa, och motvikten kan minskas med samma mängd, så att motor, broms, skivor, styrskinnor och strukturella belastningar alla skalar ner tillsammans. En besparing på några hundra kilo i den rörliga monteringen blir en besparing på väl över ett ton i den totala maskinen.
1.1 Varför Moving Mass bestämmer allt annat
Energiförbrukning, toppström, bromsstorlek, repdiameter och axelhuvud är alla nedströms av rörlig massa. I en högbyggnad domineras den rörliga massan av själva fjädringssystemet, och i en hemhiss är den rörliga massan viktig eftersom hela produkten måste passa in i en hushållsstruktur utan maskinrum. Båda ändarna av marknaden drar i samma riktning: lättare strukturer och lättare fjädringsdelar.
1.2 Där konventionell maskindesign träffar en vägg
Stålrep är en mogen lösning och kommer inte att försvinna, men det har ett fast förhållande mellan diameter, brytbelast och massa per meter. Högre axelar innebär längre rep, och ett längre rep väger inte bara mer, det sträcker sig mer och behöver mer dragkraft. Vid en viss axelhöjd blir repmassan ensam en meningsfull andel av belastningen. Stålbilar är starka men tunga, aluminiumavdelar vikter men är mjuka och trötthetskänsliga vid fogar, och båda materialen behöver korrosionsskydd i fuktiga axelar och marina miljöer.
1.3 Vad branschen behöver från ett material
Det idealiska strukturella materialet för en hiss är styvt, starkt, trötthetstolerant, dimensionellt stabilt, icke-korroderande, icke-magnetiskt och brandkompatibelt. Det bör också vara lätt att laminera i ramar och lätt att maskinera i fäster. Kolfiberförstärkt polymer täcker det mesta av denna lista, och de två luckor den lämnar, nämligen temperaturprestanda i en axelbrand och slagbeteende i vissa komponenter, fylls av föroxiderad fiber respektive aramidfiber.
2. Kolfiberupphängningsmedlemmar och bälten
Den mest synliga framgången med kolfiber i branschen är inte en bilpanel eller en dörr. Det är det platta bältet som hänger upp hissen, och familjen av sammansatta spänningsmedlemmar som har vuxit upp runt den.
2.1 Kompositrep och platta bälten
Ett belagt stålbälte med en kärna av kolfiberspänningsdelar ersätter flera konventionella rep med ett enda platt element. Kolfiberkärnan bär belastningen med mycket liten stretch, vilket tillåter en mindre dragkraft och en mindre motor, och uretan jacka ger dragkraft och skyddar kärnan från slitage. Eftersom bältet är mycket lättare än det stål det ersätter, faller den energi som behövs för att flytta själva fjädringssystemet, och bältet håller bra i en korrekt inställd maskinrum-mindre installation.
2.2 Lätta resekablar
Den körande kabeln som följer bilen bär ström och kommunikation till en rörlig massa, så sin egen vikt är en straff som visas som extra drag, slit och trötthet vid böjradien. Kabelkonstruktioner som använder höghållfasta fiberstyrkor minskar massan och förbättrar böjningslivet, och aramidfiber är ett vanligt val där seghet betyder lika mycket som stivhet. Att minska den rörliga kabelmassan minskar också motvikten som måste tillhandahållas för att kompensera för det.
2.3 Valmöjligheter för guvernör och säkerhetsrep
Säkerhets- och styrsystem regleras av koder och godkännanden, så sammansatt utbyte går långsammare där än i konstruktionsdelar. När en sammansatt spänningsdel används är det kritiska kravet dokumenterat kryp- och trötthetsbeteende under långvarig belastning, eftersom ett fjädringselement som slappnar av under ett decennium inte är acceptabelt. Leverantörer som arbetar med dessa delar ger krypdata, spännings-spännings utmattningskurvor och böjningsresultat snarare än bara en kortsiktig brytbelast.
3. Bilstrukturer, slängramar och plattformar
Över bältet och runt dörrarna finns en andra, större möjlighet. Varje panel och ram som tas bort från bilen minskar belastningen på fjädringen och styrrailerna.
3.1 Bilramar och plattformspaneller
Bilslingar och plattformar är laminerade eller pultruderade strukturer, och kolfiberplatta, rör och pultruderad profil tillåter en styv ram med väggtjocklekar långt under en stålekvivalent. Den högre specifika stivheten innebär att böjningen under belastning kontrolleras med mindre material och den icke-korroderande ytan håller strukturen stabil i en fuktig axel. Sandwichpaneler med kolfiberskinn och en brandskyddad kärna ger en platt, styv plattform och väggpanel som också bär inredningen.
3.2 Dörrar, silk och landningsmöbler
Bil- och landningsdörrar är bland de mest cyklade delarna av någon installation. En kolfiberdörrpanel är tillräckligt lätt för att minska operatörens och motorns tjänst och tillräckligt stiv för att hålla sig platt efter år av användning, och den sammansatta strukturen är inte dunkel eller rost som stålplåt. Landningsstolpar, indikatorpaneler, handräcken och axelmöbler drar nytta av samma kombination av stivhet, låg massa och korrosionsskydd, och materialets icke-magnetiska karaktär undviker störningar med positionssensor.
3.3 Hemhiss och maskinrum-mindre paket
I bostads- och småkommersiella segmenten är begränsningarna olika och fallet med kompositmaterial är ännu tydligare. En hemmehiss måste gå in i en befintlig trappa, behöver en kompakt driv och en lätt bil eftersom stödkonstruktionen aldrig var utformad för en hiss. Kolfiberrör och bearbetade plattor låter en tillverkare bygga en smal, självbärande ram som kan monteras på plats, och föroxiderade fiberkomponenter hanterar isolerings- och brandskyddsuppgifterna runt driven och bilpanelerna.
4. Maskinrumsutrustning och drivkomponenter
Maskinrummet, eller det kompakta maskinutrymmet i en hiss utan maskinrum, innehåller roterande och reciprocerande delar där minskad tröghet och korrosionsbeständighet både betalar.
4.1 Motorhus, fästen och drivaxlar
En kolfiberdrivaxel minskar rotationsträgenheten och höjer den första naturliga böjningsfrekvensen, vilket hjälper en växelfri dragmaskin att köra tyst. Motorramar, monteringsfäster och maskinbäddsplattor i kolfiber minskar massan på axelhuvudets struktur och eliminerar behovet av målning och galvanisering. Eftersom materialet inte är magnetiskt kan det användas nära den magnetiska kretsen utan snedvridning av fältet.
4.2 Skåfälgar och styrkomponenter
Styrskor, rullstyrningshus och de strukturella elementen i en skivmontering är kandidater för kolfiber där stivhet och låg massa betyder. Rullar och styrkomponenter drar nytta av aramidfiber i slitage- och slagskikt, eftersom aramid är exceptionellt hård och icke-slitande mot järnvägsytan. Båda materialen är hemma i en axelmiljö eftersom varken korroderar när kondensation bildas på en kall morgon.
4.3 Rulltrappkomponenter och rörliga promenader
Rulltrapparbalustrader, steg- och pallkomponenter, handrailsstyrningsstrukturer och kamplåtmöbler fungerar alla i årtionden i offentliga byggnader där både utseende och underhållskostnader spelar roll. Kolfiberprofiler och paneler ger en styv, lätt och stabil struktur, medan aramidfiber lägger till slagtolerans vid exponerade punkter och föroxiderad fiber ger brandbarriären bakom beklädning och runt drivkomponenter.
5. Brand-, termiska och säkerhetsmateriella skyldigheter
Vertikal transport är en livssäkerhetsprodukt, så materiella beslut begränsas av koder och av konsekvenserna av ett fel. Kompositmaterial svarar på dessa begränsningar när det specifika kvalitets- och testbeviset väljs medvetet.
5.1 Brandprovningsverkligheter för bilinredning
Bilväggar, tak, golv och dörrar omfattas av krav på brandprestanda, och den sammansatta lösningen är ett system snarare än ett enda material. En kolfiber hud kan kombineras med en brand-rated kärna och en intumescent eller mineralskikt, och föroxiderade fiber beläggningar kan läggas till där icke-brännbarhet räknas. Nyckeln är att testa monteringen när den kommer att installeras, eftersom ett laminat som passerar ensamt kanske inte passerar med lim och finish som används i produktionen.
5.2 Föroxiderad fiber i broms- och termiska uppgifter
Föroxiderad fiber är ett icke-smältande, flambeständigt material som inte bränner eller smältar vid driftstemperaturer, och det används som bromsbeläggningsförstärkning, som värmeisolering runt maskinkomponenter, som en barriär bakom paneler och som känd inuti maskinutrymmet. Det håller också bra i de dammiga, vibrerande förhållandena i en rulltrappa truss, där mineralull kan sätta sig och komprimera över tid.
5.3 Aramidfiber i slag- och sprängskydd
Där ett fel skulle frigöra energi, tjänar aramidfiber sin plats som ett energiabsorberande skikt. Den används i skyddande fodrar runt drivutrustning, i kollisionsskydd för exponerade axelmöbler och i inneslutningsomslag för trycksatta eller högenergikomponenter. Aramidtyg är också ett naturligt val för mjuk utrustning som lyftslingar, slingskläder och skyddsfitter som används vid hissinstallation och renovering, där en metalldel inte får skrapa en färdig bilinredning.
6. Materialval Matrix för vertikal transport
Matrisen nedan kartlägger arbetspunkten i ett vertikalt transportsystem till den produktform som passar den och det konventionella material som den vanligtvis ersätter.
Dutypunkt
Rekommenderad produktform
Huvudsorsaken
Typiskt konventionellt val
Upphängningsbälten och spänningsdelar
Kolfiberfilament och pultruderad kärnelement
Låg sträckning, låg massa, hög trötthetslängd
Stålrep uppsättningar
Resande kablar och styrledningar
Aramid fiber styrka medlem i böjning kabel
Hårdhet och flex trötthet motstånd
Stål- eller glasfiberdelar
Bilsling och plattformsstruktur
Kolfiberrör, platta och pultruderad profil
Stivhet per kilogram
Svetsad stålram
Bilvägg, tak och golvpaneler
Kolfiberlaminat över brandklassificerad kärna
Platt, lätt, korrosionsfri
Målad stål eller laminat
Bil- och landningsdörrar
Kolfibersmörgåspanel och kantprofil
Cykellivslängd och dimensionsstabilitet
Stålplåtdörrar
Maskinplatta och motorfäste
Kolfiberbearbetad platta och pultruderad profil
Massreducering och inget korrosionsskydd
Gjutjärn eller svetsat stål
Drivaxel och roterande komponenter
Kolfiberrör och bearbetad koppling
Låg tröghet, hög naturlig frekvens
Stålaxel
Guidskor, rullar och järnvägsmöbler
Aramid fiber slitage skikt med kolfiber hus
Hårdhet utan järnvägsskador
Stål eller nylon leddelar
Brandskydd och inre foder
Föroxiderad fiberfilt, tyg och beläggning
Smältfri, icke-brännbar barriär
Mineralull och stålplåt
Bromsbelägg och termisk skydd
Föroxiderad fiberförstärkning och filt
Stabil friktion och värmebeständighet
Asbestfri kompositkudde
Installationsslingar och skyddsskydd
Aramidfiberband, sling och filt
Hög styrka, mjuk, icke-gifta
Stålkedja och nylonslinga
6.1 Läsning av matrisen
Läs varje rad som ett paket snarare än ett enda köp. Produktformen, anledningen till valet och den konventionella lösningen som den ersätter hör ihop och de flesta installationer kombinerar flera rader på en gång. Det kommersiella värdet av en enda leverantör är störst när bälten, konstruktionsprofiler, paneler, filtar och skyddstextiler anländer med konsekvent dokumentation och samordnad leverans, eftersom hissen monteras i fast sekvens och en saknad föremål stoppar hela byggnaden.
7. Specifikation, provning och certifiering
Vertikal transport regleras och kompositmaterial kommer in i branschen genom dörrmärkta testbevis. En leverantör som förstår att det kommer att göra köparens godkännandeprocess kortare.
7.1 Standarder, koder och pappersspår
Kompositdelar för hissar är kvalificerade enligt gällande hisssäkerhetsstandard för regionen och enligt material- och brandnormer för monteringen som helhet. I praktiken omfattar ett projektpaket materialcertifikat med batchspårbarhet, mekaniska och fysiska provrapporter, brandprovrapporter för den färdiga monteringen och, i förekommande fall, kryp- och trötthetsdata. Konsekvensen mellan certifikat och produktionspart är lika viktig som siffrorna själva, eftersom en ersättning i leveranskedjan kan göra ett godkännande ogiltigt.
7.2 Testning av trötthet, böjning och dragkraft
Ett fjädringselement i en hiss kan se miljontals belastningscykler under sin livslängd, och en dörr kan cykla hundratals gånger om dagen i två decennier. Testningen fokuserar därför på spänningströtthet för fjädringsdelar, böjningströtthet över den faktiskt använta skivadiametern och cykelprovning av gångjärn, rullar och lås på rörliga paneler. Träckkraft och slitage provning av ett belagt bälte görs på den verkliga sheave geometri, eftersom bältets livslängd är en systemegenskap snarare än en materialeigenskap.
7.3 Inspektion under en lång livslängd
Komponenterna kontrolleras genom visuell undersökning, kranprövning och, i förekommande fall, ultraljuds- eller röntgenmetoder. Det mest användbara resultatet vid överföring är en dokumenterad grundlinje: materialparchposter, byggda ritningar, inriktnings- och momentposter samt fotografier av kritiska fogar. Med en grundlinje i handen blir varje efterföljande inspektion snabbare och varje beslut om reparation eller utbyte blir bevisbaserat snarare än en gissning.
8. Varför Tanchain för vertikala transportprogram
Ett vertikalt transportprojekt behöver en materialpartner som kan täcka strukturella, fjädrings- och säkerhetsuppgifter utan att förlora konsekvensen mellan dem. Tanchain tillverkar kolfiberfilament, häftfiber, tyg, prepreg, pultruderat rör, profil och bearbetad platta för kompositramen, panelen, bältets kärna och drivkomponentens omfattning, tillsammans med aramidfilament, häftfiber och tyg för slag, slitage och skyddstextiluppgifter och föroxiderad fiberhäftfiber, filament, garn, filt och tyg för högtemperaturisolering, bromsförstärkning och brandbarriärer.
Det här sortimentet innebär att en enda inköpsorder kan täcka en bilsling, en inre paneluppsättning, en maskinsängplatta, en bältekärnspecifikation, en brandspärrfilt och en uppsättning installationsslingar, med konsekvent dokumentation och samordnad schemaläggning. Materialcertifikat, batch spårbarhet och tekniska data tillhandahålls som standard, och vårt team stöder specifikationsfasen med produktval och applikationsvägledning.
Bläddra igenom Tanchain kolfiber, aramidfiber och föroxiderad fiber produktsortiment, eller skicka oss en bil layout, axeldata och arbetscykel. Vårt ingenjörteam kommer att granska den rörliga massan, fjädringsarrangemanget och brand- och säkerhetskraven, rekommendera produktformulären för varje del av systemet och tillhandahålla ett komplett materialpaket för den vertikala transportapplikationen, från fjädringsdelen till isoleringen bakom bilpanelen.

Introduktion: Varför kolfibermaterial omvandlar medicinsk utrustning
Den moderna sjukvården kräver utrustning som samtidigt är lätt, extraordinärt stark, radiolysande och säker för daglig klinisk användning. Få material uppfyller alla dessa krav så elegant somkolfiber i medicinsk utrustningUrsprungligen utvecklade för rymdfart och motorsport, har kolfiberförstärkta polymerkompositer (CFRP) stadigt flyttat till sjukhus, avbildningssviter och rehabiliteringscenter, där deras exceptionella styrka-viktförhållande, kemisk resistens och transparens mot röntgenstrålning ger mätbara kliniska fördelar. Denna artikel utforskar de många sätten som kolfiberkompositmaterial omformar medicinska enheter, från diagnostiska bildtabeller till kirurgiska instrument, protetiska lemmar och rehabiliteringshjälpmedel, och förklarar varför avancerade mellanprodukter som kolfiberslepp, kolfibertyg och kolfiberprepreg är byggstenarna bakom dessa innovationer.
För ingenjörer och upphandlingschefer inom medicinsk utrustningsindustrin handlar förståelsen för det praktiska värdet av kolfiber om mer än att jaga den senaste tekniken. Det handlar om att leverera bättre patientresultat, förbättra personalens ergonomi och minska den totala livstidskostnaden för sofistikerade medicinska system. I följande avsnitt undersöker vi specifika applikationer, de materiella formulär som är inblandade och överväganden i leveranskedjan som är viktigaste när man väljer en pålitlig partner.
Ökningen av kolfibersammansättningar i diagnostisk avbildning
Diagnostisk avbildning är en av de tydligaste framgångshistorierna förkolfiber i medicinsk utrustningUtrustning som t.ex. CT-skannare, röntgenmaskiner och linjära acceleratorer som används i strålbehandling beror på komponenter som tillåter bildstrålar att passera genom med minimal störning. Traditionella metallplattor och stödpaneler kan sprida eller absorbera strålning, försämra bildkvaliteten och öka den dos som behövs för att producera en användbar skanning.
Kolfiberplattor och gjutna kolfiber bordskivor lösa detta problem elegant. Eftersom kol är ett element med lågt atomnummer är kolfiberkompositpaneler mycket radiolysande, vilket innebär att röntgen och bildstrålar reser genom dem med mycket liten dämpning. Denna egenskap ger skarpare diagnostiska bilder, minskar strålexponering för både patienter och kliniker och gör det möjligt för medicinsk personal att placera utrustningen noggrant. Samtidigt ger kolfiber den stivhet som behövs för att stödja patienter med varierande kroppsvikt utan märkbar avvikelse, vilket bibehåller dimensionsstabilitet över hela avbildningsområdet.
Utöver bordskivor används kolfiber i huvudstöd, positioneringshjälpmedel och andra tillbehör inom bildsystem. Kombinationen av radioljushet och mekanisk styrka innebär att positioneringsverktyg kan lämnas på plats under en skanning utan att dölja området av intresse. Som ett resultat får radiologer renare, mer tillförlitliga bilder på kortare tid, vilket stöder snabbare och mer säker diagnos på sjukhus och kliniker över hela världen.
Lätt styrka i kirurgiska instrument och operativrum enheter
Kirurger arbetar ofta i timmar medan de håller precisionsinstrument, så utrustningens vikt påverkar direkt handtrötthet och procedurens noggrannhet. Kolfiberkomposithandtag och instrumentaxelar erbjuder en betydande ergonomisk fördel jämfört med deras rostfria stålkomponenter, vilket ger jämförbar stivhet vid en bråkdel av vikten. Detta gör kolfiber till ett attraktivt alternativ för handhållna kirurgiska verktyg, retraktorer och långräckande endoskopiska tillbehör där en stabil hochoch minskad trötthet är avgörande.
Kolfiber ger också utmärkt korrosionsbeständighet och kemisk kompatibilitet till operationsrummet. Medicinska instrument uthärdar upprepad exponering för rengöringsmedel, desinfektionsmedel och steriliseringsprocesser, miljöer som kan skada oskyddad metall över tid. Väl konstruerade kolfiberkomponenter motstår dessa utmaningar och behåller sin dimensionella precision genom många rengöringscykler, vilket bidrar till en längre och mer tillförlitlig instrumentlivslängd. När de kombineras hjälper lättheten, styrkan och hållbarheten hos kolfiber kirurgiska team att utföra delikata förfaranden med större komfort och konsistens.
Kolfiber i protetik, ortotik och rehabilitering
Få områden visar det mänskliga värdet av avancerade kompositter mer synligt än proteser och ortotik. Kolfiber protetiska fötterPylonrör och uttagskomponenter är allmänt erkända för sin förmåga att lagra och frigöra energi under promenad och löpning. En kolfiber protes fot böjer sig under kroppsvikt och fjädrar tillbaka under push-off, nära efterliknar den naturliga energiåtergången av en kroppsförmågig gång. Resultatet är smidigare, effektivare rörelse och en betydligt minskad ämnesomsättningskostnad för bäraren.
Ortotiska braces och stöd drar också nytta av kolfiberns lätthet och styvhet. Fotfotortoser tillverkade av kolfibertyg och prepreg ger fast medicinskt stöd samtidigt som de förblir tillräckligt smala för att passa under kläderna, vilket förbättrar komforten och den dagliga bärbarheten. Eftersom materialet kan formas till tunna, konturerade laminater kan läkare utforma enheter som erbjuder riktat stöd precis där det behövs utan bulken som är associerad med tyngre konventionella material.
Rehabiliteringsutrustning som vandringshjälpmedel, överföringsbrädor och terapibord förlitar sig dessutom på korrosionsbeständighet och rengöringsbarhet av kolfiberkompositer. Utrustning som är lätt att lyfta och torka ner hjälper vårdgivare och terapeuter att arbeta mer effektivt samtidigt som de strikta hygienstandarderna som krävs i kliniska miljöer upprätthålls.
Kolfiber mobilitetshjälpmedel och sjukhusmöbler
Rullstoltillverkare har använt kolfiber för att producera stolar som är både exceptionellt lätta och mycket hållbara. Ettkolfiber rullstolsram kan väga särskilt mindre än en motsvarande aluminiummodell, vilket gör daglig framdrift, lyftning i fordon och navigering på ojämna ytor mycket mindre ansträngande för användare och deras assistenter. Materialets höga hållbarhet gör det också möjligt för designers att bygga smala, estetiskt raffinerade ramar som fortfarande tål år av krävande användning.
Samma egenskaper översätts till sjukhusmöbler och patienthanteringsutrustning. Kolfiberbärare, bakbrädor och radiolysande transportbrädor tillåter akutpersonal och sjukhuspersonal att flytta patienter säkert samtidigt som det säkerställs att bildutrustning kan användas utan att överföra patienten till ett separat bord. Lätta kolfiberhörlurar och positioneringssystem i operationssalor bidrar till att minska den fysiska belastningen som påförs kirurgiska team under långa procedurer, en viktig faktor för klinikernas välbefinnande och retention.
Kolfibertillämpningar i strålterapi och medicinsk elektronik
I strålonkologi är precision allt. Behandlingstabeller och positioneringsanordningar som används med linjära acceleratorer och protonterapisystem måste tillåta behandlingsstrålen att passera genom med minimal dämpning så att den avsedda dosen når tumören medan omgivande frisk vävnad sparas. Kolfibers utmärkta radioljushet och strukturella stivhet gör det till det material som valts för dessa krävande applikationer, vilket hjälper onkologer att leverera mer exakta, bättre tolererade behandlingar.
Utöver röntgengrafik och onkologi hittar kolfiberkompositter sin väg till medicinsk elektronik och precisionsinstrumentation. Bildsystem, robotassisterad kirurgiutrustning och laboratorieanalysatorer kräver alla stabila, vibrationsbeständiga strukturella komponenter, och kolfibertyglaminat ger dimensionsstabilitet och dämpningsegenskaper som dessa avancerade maskiner behöver. I varje fall förblir de avgörande fördelarna desamma: enastående prestanda i förhållande till vikt, korrosionsbeständighet och förmågan att konstrueras till komplexa, lätta strukturer som metall helt enkelt inte kan matcha ekonomiskt.
Materialformer: Hur kolfiber når tillverkaren av medicinsk utrustning
Tillverkare av medicinsk utrustning kämpar kolfiber i en rad mellanformer, var och en vald för en viss produktionsprocess och prestandamål. Kolfiber släplevereras som kontinuerliga filament, ger den grundläggande förstärkningen som används för att bygga starkare laminat och omvandlas ofta till envägsbanda tejp. Kolfibertygfinns i vävda och icke-crimp konstruktioner, är idealisk för lagerläggning i de konturerade skalen av protetiska uttag och ortopediska braces. Kolfiber prepreg kombinerar förstärkning med ett exakt kontrollerat hartssystem, vilket producerar konsekventa, högkvalitativa laminat efter härdning för konstruktionsdelar med stramma toleranser.
Kolfiberplattor and kolfiberrör erbjuder färdiga konstruktionsprofiler för bordsskjor, ramar och bärande delar, vilket minskar bearbetningstiden och säkerställer upprepad prestanda. Eftersom patientsäkerhet och regelbunden spårbarhet är av största vikt inom det medicinska området värderar tillverkare råvaruleverantörer som kan dokumentera konsekventa mekaniska egenskaper, batch spårbarhet och tillförlitlig leverans över stora program. Oavsett om applikationen kräver kolfiber långa filament, enriktad tyg eller färdig prepreg, är en pålitlig partner nödvändig för att få säker, högpresterande medicinsk utrustning på marknaden.
Varför välja en specialiserad kolfiberleverantör för medicinska projekt
Medicinteknisk utrustningsindustrin fungerar enligt strikta kvalitets- och lagstiftningsstandarder, vilket ställer särskilda krav på råvarupartners. Konsistens från batch till batch är avgörande, eftersom även små variationer i egenskaperna hos kolfiberfilamentet kan påverka det slutliga mekaniska beteendet hos en protetisk komponent eller en bildbordsplatta. En specialiserad leverantör med dokumenterade tekniska data och responsiv teknisk support hjälper tillverkare att validera material, optimera design och släppa produkter på marknaden med större förtroende.
Tillförlitlighet betyder lika mycket som materialkvalitet. Produktionsscheman för medicinsk utrustning är ofta nära kopplad till sjukhusinköpscykler och tidslinjer för kliniska prövningar, så pålitliga leveranstider och stabil tillgänglighet är avgörande. Genom att arbeta med en erfaren leverantör av kolfiber-prekursor-, släp-, tyg-, prepreg-, platta- och rörprodukter säkerställer medicinska företag en enda, ansvarsfull källa över hela materialsortiet, förenklar upphandlingen och minskar risken under hela produktlivscykeln.
Slutsats: Kolfibermaterial som grunden för smartare medicinsk utrustning
Från radiolysande bildbord och lätta kirurgiska instrument till energiåtervändande proteser och hållbara rörlighetshjälpmedel,kolfiber i medicinsk utrustning fortsätter att utöka sitt fotavtryck inom sjukvårdsbranschen. Materialets unika kombination av hög hållbarhet, låg vikt, korrosionsbeständighet och genomskinlighet mot strålning ger verkligt kliniskt värde, förbättrar diagnostisk klarhet, minskar klinikernas trötthet och förbättrar patientens komfort och oberoende. Eftersom medicinsk teknik växer mer avancerad och efterfrågan på ergonomisk, patientcentrerad utrustning stiger, kommer kolfiberkompositmaterial att spela en allt mer central roll.
Oavsett om du utvecklar nästa generations diagnostiska bildsystem, kirurgiska verktyg eller proteser, gör samarbetet med en pålitlig kolfiberleverantör en mätbar skillnad i prestanda, kvalitet och tid till marknaden. Vi inbjuder dig att utforska vårt kompletta sortiment av kolfiber- och aramidmaterial - inklusive släp-, tyg-, prepreg-, platta- och rörprodukter - för att hitta den lösning som passar bäst för din medicinska applikation. Kontakta vårt ingenjörteam idag för teknisk vägledning, materialprov eller en skräddarsydd offert för ditt nästa projekt.

Kolfiber i 3D-utskrift: där additiv tillverkning möter högpresterande kompositmaterial
I åratal levde kolfiber och 3D-utskrift i separata världar. Kompositter tillhörde autoklaver, former och skickliga laminatorer. Additiv tillverkning tillhörde prototyper, fäster och plast som var billiga men svaga. Den separationen är borta. Kolfiber i 3D-utskrift är nu en verklig produktionsrut, och det har tyst förändrat vad en skrivare kan bygga.
Anledningen är enkel. Tryck ger frihet för geometri, medan kolfiber ger styvhet och styrka. Lägg ihop de två och du får delar som är lätta, styva och formade på sätt som gjutning inte lätt kan kopiera. För branscher som behöver anpassade strukturer i låga till medelstora volymer är denna kombination svårt att ignorera.
Den här artikeln täcker hur kolfiber används i additiv tillverkning, vilka materialformer som fungerar bäst, de utskriftsmetoder som spelar roll och vad köpare bör överväga innan de anger tryckta kompositdelar.
1. Varför additiv tillverkning behövde ett styvare material
Standardtryckfilament som PLA, PETG och ABS är bekväma, men deras mekaniska gränser visas snabbt. En tryckt fäste flexer. En tryckt jig drivs under belastning. Ett tryckt hus kryper i varma förhållanden. Ingenjörer når snabbt den punkt där geometri ensam inte kan kompensera för ett mjukt material.
1.1 Stivhetsgapet i plastdelar
Träckmodul för vanlig tryckplast ligger i ett lågt område, ofta mellan 2 och 3,5 GPa. Aluminium är ungefär 70 GPa. Denna skillnad förklarar varför tryckta plastdelar känns flexibla och varför de sällan är betrodda för strukturella uppgifter. Att lägga till kolfiber förvandlar inte plast till metall, men det kan höja stivheten flera gånger och skära termisk expansion samtidigt.
1.2 Vad kol fiber faktiskt förändras
Klippt eller kontinuerlig kolfiberförstärkning förbättrar tre saker på en gång: styvhet, dimensionsstabilitet och styrka. Delar håller sin form bättre under belastning, vrider mindre när de uppvärms och motstår deformation längre. Kompromissen är att materialet blir slitandere, dyrare och mindre förlåtande att skriva ut, vilket är anledningen till att processkontroll är viktigare än med vanligt filament.
2. Huvudvägarna till kolfiber 3D-utskrift
Det finns inget enda sätt att skriva ut kolfiberkomposit. Fyra tillvägagångssätt täcker de flesta industriella och verkstadsanvändningar idag, och var och en passar en annan balans mellan kostnad, styrka och komplexitet.
2.1 Kort fiberförstärkt filamentutskrift
Detta är den mest tillgängliga vägen. Hackad kolfiber sammanslags till en termoplast pellet, sedan extruderas till filament för FDM-skrivare. Delar gjorda på detta sätt är styvare och mer stabila än obestärkt plast, och utrustningskraven är blygsamma.
Begränsningen är fiberlängd och orientering. Fiberna är korta och slumpmässigt fördelade, så förstärkningen är enhetlig men måttlig. Denna rutt passar fixturer, jigs, hus och funktionella prototyper snarare än primära strukturella delar.
2.2 Kontinuerlig fiberutskrift
Kontinuerlig fiberutskrift matar en torr kolfiber släp eller en förimpregnerad tråd bredvid termoplasten, lägger långa fibrer exakt där lasten reser. Resultatet är en äkta kompositstruktur snarare än en fylld plast.
Styrka och styvhet hoppar dramatiskt jämfört med kort fibertryck, eftersom fibern bär belastning kontinuerligt. Designers kan justera fibern längs en böjningsaxel eller runt ett hål, vilket är där tryckta delar vanligtvis misslyckas. Denna metod är långsammare och kräver dedikerad hårdvara, men för konstruktionsfäster och bärande ramar är det ofta det enda tryckta alternativet som fungerar.
2.3 Pellet och storformat extrudering
Pelletbaserade skrivare hoppar över filamentet helt och extruderar kolfiberförstärkt termoplast direkt från pellets. Materialkostnaderna sjunker, avfallsfrekvenserna stiger och delstorleken växer. Storformatsmaskiner i denna kategori producerar former, verktyg och överstora strukturer som skulle vara opraktiska att skriva ut med filament.
2.4 Kompositutskrift kombinerad med traditionell layout
Ett hybridtillvägagångssätt trycker ut en kolfiberförstärkt kärna eller inre skelett och överlager sedan kolfibertyg och harts för hand eller genom vakuuminfusion. Detta kombinerar den geometriska friheten att trycka med den höga fibervolymdelen av klassiskt kompositarbete. Det är vanligt i verktyg, prototyper och lågvolymproduktion där prestanda är viktigare än cykeltid.
3. Materialformulär som matar processen
Kvaliteten på tryckt komposit beror i stor utsträckning på ingångsmaterialet. Olika fiberformer tjänar olika tryckstrategier, och att förstå dem hjälper köpare att ange rätt kvalitet.
3.1 Klippt och slipat kolfiber
Hackad kolfiber och frästa kvaliteter är arbetshästar för filament- och pelletproduktion. Fiberlängd kontrolleras under skärning och det påverkar direkt styvhet, flödesbeteende och ytfinish. Kortare fibrer trycker lättare, medan längre fibrer förstärker bättre.
3.2 Kontinuerliga drag- och prepregsträngar
Kontinuerlig fiberutskrift förlitar sig på kolfibersläp, ibland förimpregnerad med harts. Sleppspecifikationer som antal filamenter och storlekskompatibilitet bestämmer hur bra fibern binder till den termoplastiska matrisen. Att välja en slepp vars storlek passar polymeren är en av de mest ofta förbisedda detaljerna i tryckt kompositarbete.
3.3 Stödmaterial i samma konstruktion
Kompositdelar är sällan ett material. Aramidfiber och föroxiderade fiberprodukter, inklusive oxiderat fibergarn och oxiderad fiberfilt, visas i tryckta sammansättningar där slagtolerans, flammotstånd eller värmeisolering behövs. En tryckt drönare ram, till exempel, kan använda kolfiber för styvhet och aramid för de områden som tar slag.
4. Där tryckta kolfiberdelar redan fungerar
Tekniken har flyttat förbi demonstrationsstycken. Dessa applikationer används regelbundet idag.
4.1 Verktyg, Jigs och armaturer
Tillverkningsingenjörer använder tryckt kolfiber för borrapparater, justeringsarmaturer, kontrollerande mätare och monteringshjälpmedel. Dessa delar är ofta engångs eller låg volym, och utskrift tar bort både mögelkostnad och ledtid. Styvheten i det förstärkta materialet håller armaturen korrekt genom upprepad användning.
4.2 Flyg och obemannade system
Obemannade flygfordon, drönare ramar och små satellitkomponenter dra nytta av tryckt kolfiber eftersom varje designiteration ändrar geometri. Med utskrift kan team testa en ny ram på några dagar istället för att vänta på verktyg. Viktbesparingar översätts direkt till flygtid och nyttolastkapacitet.
4.3 Medicinsk utrustning och proteser
Anpassad geometri är normal i medicinskt arbete. Tryckt kolfiber används för ortotiska skal, protetiska komponenter, positioneringsramar och bildtillbehör där stivhet, låg vikt och icke-magnetiskt beteende spelar roll. Även om en tryckt del senare ersätts av en gjuten produktionsversion förkortar utskriften vägen från skanning till montering.
4.4 Industri- och fordonsutveckling
Bilteam trycker kolfiberförstärkt verktyg, armgripare och prototypstrukturdelar. Racing- och motorsportprogram förlitar sig på tryckta kompositmaterial för aerodynamiska provstycken och inre fäster. I industriella miljöer minskar tryckta kolfiberroboteffektorer rörlig massa, vilket förbättrar cykeltiden och noggrannheten.
4.5 Energi-, marin- och sportapplikationer
Vindenergiteam skriv ut kompositverktyg och bladinsatser. Marine byggare trycker former och beslag som motstår saltvatten. Utvecklare av sportutrustning skriver ut prototypcykelkomponenter, paddelblad och skyddande redskap. I alla fall är logiken densamma: anpassad geometri, blygsamma volymer och ett behov av stivhet utan vikt.
5. Designregler som tryckta kompositmaterial följer
Att designa för tryckt kolfiber är inte samma sak som att designa för gjutna kompositmaterial eller för vanlig plastutskrift. Några principer avgör om en del fungerar eller misslyckas.
5.1 Last Path kommer först
Med kontinuerlig fiber kontrollerar konstruktören fiberriktningen, så lastvägen bör definieras innan geometrin är slutförd. Fiber bör följa spänningsriktningen för delen. En fäste som är stark i en riktning kan vara svag i en annan, och skrivaren kommer att reproducera den anisotropin exakt som utformad.
5.2 Skiktsorientering och anisotropi
Tryckta delar är svagaste mellan lager. Varje design som sätter huvudbelastningen över lagergränserna inbjuder delaminering. Att rotera byggorienteringen eller lägga till kontinuerliga fiberslingor runt det kritiska området löser vanligtvis det, och detta övervägande bör lösas under konstruktionsgranskningen snarare än efter det första felet.
5.3 Väggtjocklek och fiberinnehåll
Tjockare väggar och högre fiberinnehåll ökar båda styvheten, men de ökar också utskriftstiden och risken för tomrum. Det finns ett praktiskt sortiment för varje skrivare och material, och att gå utöver det producerar vanligtvis interna defekter som minskar vinsten.
5.4 Munstyckets slitage och processkontroll
Kolfiber är slitande. Standardmässingmunstycken sliter snabbt och härdade stål- eller karbidkomponenter är normen. Utskriftstemperatur, flödeshastighet och kylning måste justeras för det förstärkta materialet och konsekvent torkning av filamentmaterial mer än de flesta operatörer förväntar sig.
6. Jämför tryckta kompositmaterial med traditionell komposittillverkning
Tryck har inte ersatt layout, infusion eller pultrusion. Den upptar en annan position, och valet kommer oftast ner till volym och geometri.
6.1 Där utskrift vinner
Tryck vinner när geometrin är komplex, volymerna är låga, designförändringar är ofta eller delen helt enkelt inte kan gjutas. Inga verktygskostnader, snabb iteration och integrerade funktioner som kanaler, chefer och gitterstrukturer är verkliga fördelar som traditionella metoder inte kan matcha ekonomiskt vid låg volym.
6.2 Där traditionella kompositmaterial fortfarande leder
Traditionella metoder dominerar fortfarande där fibervolymfraktionen måste vara hög, där autoklavkvalitet krävs, eller där stora kontinuerliga strukturer som båtskrov, vindblad och flygplanspaneller tillverkas. Pultruderade kolfiberprofiler och presshärdade prepreg-delar ger också en konsistens som utskrift ännu inte har matchat i skala.
6.3 Använda båda i samma program
Den mest praktiska strategin kombineras ofta. Teamen skriver ut kolfiberverktyg för att producera traditionella kompositdelar, skriver ut prototypstrukturer för testning och flyttar sedan till gjutna eller pultruderade produktioner när designen är fast. Varje metod gör vad den är bäst på.
7. Vad köpare bör fråga innan du anger tryckt kolfiber
Att köpa tryckta kompositdelar eller det material som matar dem kräver samma disciplin som alla kompositbestämmelser.
7.1 Fiberform och kvalitet
Fråga om delen använder hakkad fiber, fresad fiber eller kontinuerlig släpning. Svaret bestämmer uppnåelig stivhet mer än någon annan faktor. Begär det nominella fiberinnehållet och baspolymeren, eftersom både påverkar prestanda och pris.
7.2 Mekaniska data och provmetod
Tryckta kompositmaterial är anisotropa, så ett enda dragnummer räcker inte. Leta efter data i flera riktningar och, där relevant, interlaminära egenskaper. Leverantörer som förstår tryckta kompositmaterial kommer att tillhandahålla orienteringsmedvetna data istället för ett generiskt materialblad.
7.3 Konsekvens mellan partier
Fiberlangdsfördelning, storlek och fuktighet påverkar alla utskrivbarheten. Batch-to-batch-konsistens är viktigare i utskrift än i många andra processer, eftersom små förändringar sprids direkt in i den färdiga delen.
7.4 Support och applikationsrådgivning
Materialet och processen samverkar. En leverantör som kan ge råd om fiberform, storlekskompatibilitet och utskriftsparametrar förkortar utvecklingscykeln avsevärt, särskilt för team som är nya på kompositutskrift.
8. Outlook: Tryckta kompositmaterial blir ett standardalternativ
Resens riktning är tydlig. Skrivarmaskinvaran blir snabbare och större, kontinuerliga fibersystem blir mer kapabla och materialleverantörer erbjuder ett bredare utbud av förstärkta kvaliteter. När dessa förbättras kommer tryckt kolfiber att flytta från prototypbutiker till regelbunden produktion för en växande lista över delar.
För kompositbranschen är detta mer additivt än konkurrenskraftigt. Additiv tillverkning öppnar en ny väg för kolfiberprodukter, där fibern inte behöver en form för att bli en färdig struktur. Det ökar marknaden snarare än att dela den.
Shanghai Tanchain New Material Technology levererar kolfiber och aramidmaterial i former som passar både traditionell sammansättningstillverkning och tryckt sammansättningsutveckling, inklusive kolfibersläp, hakkad kolfiber, kolfibertyg, kolfiberprepreg, aramidfiber, föroxiderat fibergarn och föroxiderat fiberfilt. Team som arbetar med kolfiber 3D-utskrift, kompositverktyg eller tryckta strukturella delar är välkomna att kontakta oss för materialval och offertsupport.
Utforska vårt produktsortiment av kolfiber och specialfiber eller skicka dina ansökningsuppgifter så att vi kan rekommendera rätt fiberformulär för ditt tryckta kompositprojekt.
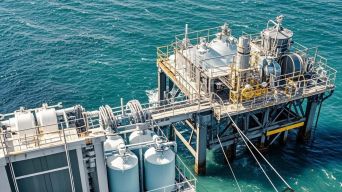
Kolfiber i avsaltning och vattenbehandling: bekämpning av salt, tryck och tid
Vattenreningsanläggningar är i praktiken korrosionslaboratorier. Havsvatten, saltvatten, hypokloritdosering och varm fuktig kustluft attackerar metall från alla riktningar på en gång, och utrustningen som lider mest är utrustningen som måste hålla högt tryck. Kolfiberkompositter har flyttat in i detta utrymme tyst men stadigt, och för anläggningsoperatörer är skälen praktiska snarare än fashionabla.
Denna artikel går igenom var kolfiber används i avsaltning och vattenbehandling, varför kompositmaterial vinner i dessa miljöer, och vad en köpare bör kontrollera innan du anger det. Fokus ligger på havsvatten omvänd osmos och den bredare reningsanläggningen, eftersom det är där de tekniska kraven är mest allvarliga.
Här är layouten av diskussionen:
Del ett - Varför metall kämpar i en vattenanläggning
Korrosionsmiljön i detalj
Tryck som designdrivrutin
Vikt och installation straff
Del två - där kolfiber passar
RO membrantryckkärl
Högtrycksrörverk och kollektorer
Tankar, fartyg och saltvattenhantering
Förbehandlingsfilter och medietankar
Pumpar, axelar och roterande delar
Konstruktionell reparation och renovering
Del 3 – Den materiella sidan
Släpp, tejp och tyg former
Hybrid och stödande fibrer
Del 4 – Tillverkning och kvalitet
Vikning och tryckkärlsväg
Vad en köpare bör kontrollera
Del 5 – Det kommersiella fallet
Del ett - Varför metall kämpar i en vattenanläggning
Att förstå korrosionsproblemet förklarar nästan varje materiellt beslut i en avsaltningsanläggning.
Korrosionsmiljön i detalj
En omvänd osmosanläggning hanterar flera aggressiva strömmar på en gång. Råvatten ger klorider och biologisk aktivitet. Förbehandlingen lägger till koagulanter och ibland klor. Högtrycksdelen bär koncentrerad saltlösning vid förhöjd temperatur. Varje ström attackerar metall annorlunda, och ingen enda legering hanterar alla dem ekonomiskt.
Rostfritt stål grader som överlever havsvatten är dyra och fortfarande utsatta för gropar och sprickor korrosion. Kolstål behöver beläggning, katodiskt skydd och konstant inspektion. I praktiken spenderar anläggningar mycket på materialval och spenderar sedan igen på underhåll.
Fiberförstärkt polymerutrustning ändrar ekvationen eftersom den bärande strukturen inte är metall. En korrekt konstruerad komposittryckkärl rostar inte, gropar inte och påverkas inte av kloridattack. För kustanläggningar omformar den enda fastigheten underhållsbudgeten.
Tryck som en designdrivrutin
Seawater omvänd osmos körs vid tryck som överraskar människor utanför branschen. Beroende på salthalt och membrankonfiguration fungerar högtrycksdelen vanligtvis någonstans mellan ungefär 800 och 1200 psi, och vissa saltlösning och ultrahögtryckssteg går högre.
Det trycket är vad som gör membranhus till en allvarlig strukturell produkt snarare än ett enkelt rör. Behållaren måste innehålla cykliskt tryck i flera år utan att läcka, spricka eller delaminera. Detta är precis den typ av belastningsfall där kolfiberförstärkt polymer fungerar bra, eftersom fibern bär ringaspänningen och hartset skyddar och binder strukturen.
Varför cykliskt tryck är viktigt
Avsaltningskärl sitter sällan vid konstant tryck. Start, avstängning, rengöringscykler och varierande efterfrågan skapar tusentals tryckcykler under en anläggnings livslängd. Komposithus är utformade och testade för detta trötthetsbeteende, vilket är en anledning till att de har blivit standardvalet för membrantryckkärl över hela världen.
Vikt och installation straff
Vikt är den tysta fördelen. Ett kol- eller glasförstärkt hus väger en bråkdel av sin stålekvivalent för samma tryckvärde. I en anläggning med hundratals fartyg arrangerade på hyllor och skidar påverkar denna skillnad hela konstruktionen.
Lättare fartyg innebär lättare stödramar, mindre kraner under installation, enklare hantering i täta skids och mindre belastning på byggnadsgolv. För avsaltning till havs och ombord, där varje kilo kostar bränsle och stabilitet, blir detta ett primärt urvalskriterium snarare än en bonus.
Del två - där kolfiber passar
Ansökningslistan i en modern vattenanläggning är längre än de flesta köpare förväntar sig.
RO membrantryckkärl
Detta är flaggskeppsapplikationen. Membranhus i fiberförstärkt polymer är nu standard vid omvänd osmos i havsvatten och saltvatten. Vikningsprocessen placerar kontinuerlig fiber i de exakta vinklar som behövs för att motstå ringa och axial spänning, och det resulterande fartyget är korrosionssäkert inuti och ut.
Moderna hus är konstruerade för lång livslängd, höga cykeltal och kompatibilitet med hela sortimentet av rengöringskemikalier. Endstängningar, tätningar och portgränssnitt får samma uppmärksamhet som tunnan, eftersom de flesta fältfel uppstår vid anslutningar snarare än i fartygets kropp.
Högtrycksrörverk och manifolder
Röret som ansluter högtryckspumpen till kärlshyllorna och bär saltvatten bort står inför samma korrosions- och tryckkrav. Filament-wound kompositrör, och allt mer kolfiberförstärkt rör, hanterar denna plikt utan väggtjocklekstillstånd som stål kräver för korrosion.
Eftersom kompositröret motstår både inre korrosion och yttre kustatmosfär håller det sig i de svåra områdena i anläggningen: pumpurladdning, mellanständiga kollektorer och saltlösningsutladdningsledningar där klorider och hastighet kombineras.
Tankar, fartyg och salthantering
Salt är den mest aggressiva strömmen i anläggningen, och det är också den som oftast lagras och transporteras. Sårade komposittankar för lagring av saltvatten och saltvatten motstår helt kloridattacker och kan tillverkas på plats eller levereras i sektioner, vilket spelar roll när åtkomstvägar är begränsade.
Avgasningskärl, kemiska doseringstankar och mellanlagring drar alla nytta av samma logik. När vätskan är salt, varm eller kemiskt behandlad, tar kompositmaterial bort korrosionsvariabeln från konstruktionen.
Förbehandlingsfilter och medietankar
Sand-, kol- och multimediafilter utgör en stor del av varje behandlingståg, och deras trycktankar tar ett slag från backwash cykler och kloridexponering. Kompositfilterkärl för dessa uppgifter är lättare än stål, rostfritt och lättare att byta ut när en anläggning uppgraderas.
Pumpar, axelar och roterande delar
Kolfiberkompositter används också för pumpkomponenter, drivaxlar och roterande element där minskad tröghet och korrosionsbeständighet förbättrar effektiviteten. Lägre roterande massa innebär snabbare respons och mindre slitage på lager, en verklig fördel i kontinuerliga vattenanläggningar.
Konstruktionell reparation och renovering
Inte alla förbättringar kräver ersättning. Kolfibertyg och omslagssystem används för att reparera och förstärka försämrade betong-, rör- och fartygsstrukturer i vattenanläggningar. Reparationen ger styrka utan att lägga till mycket vikt och utan den korrosion som en svetsad stålplatsch skulle införa.
För åldrande anläggningar är detta ofta det mest kostnadseffektiva sättet att förlänga livslängden innan en fullständig ombyggnad blir oundviklig.
Del 3 – Den materiella sidan
Bakom varje kompositkärl finns en uppsättning fiber- och hartsval som bestämmer prestanda.
Släpp, tejp och tyg former
Kontinuerlig kulfiberdragning och prepreg-tejp är arbetshästar för filamentslingning och automatiserad layout, där konsekvent spänning och fibervolym gör skillnaden mellan en pålitlig tryckkärl och en oförutsägbar. Kolfibertyg tjänar reparationsarbete, handlayout och lokaliserad förstärkning där draperi och konformabilitet betyder mer än automatisering.
Aramidfiber specificeras ofta tillsammans med kol för att förbättra slagmotstånd och skadotolerans, eftersom aramid absorberar energi som spröd kol ensam inte skulle göra. Glasfiber är fortfarande vanligt i lägre tryck vatten uppgifter där kostnaden betyder mer än minimivikt.
Hybrid och stödande fibrer
Oxiderade fibrer och föroxiderade fibrer bidrar till icke-brandbarhet och värmeisolering av vattenanläggningsutrustning. Om ett kärl eller ett inneslutande måste motstå eld eller begränsa värmeöverföringen kompletterar dessa fibrer de strukturella kolskikten.
Den praktiska punkten för en köpare är att en enda anläggning kan behöva flera fibertyper, och att köpa dem från en leverantör förenklar kvalifikation och konsekvens.
Del 4 – Tillverkning och kvalitet
Vinning och tryckkärlsvägen
Filamentslingning dominerar membranhusproduktionen. Kontinuerlig fiber dras genom harts och vikas på en dorn i kontrollerade vinklar, vilket bygger väggtjockleken i skikt. Hoop skikt motstår det inre trycket; spiralskikt lägger axial styrka och hanterar böjning och hantering av belastningar.
Processen är väl förstådd, upprepad och lämplig för den cylindriska geometrin hos omvända osmoskärl. Konsekvent fiberspänning, korrekt hartsinhåll och kontrollerad härdning är de variabler som skiljer bra kärl från marginella.
Testning som spelar roll
Kvalificerade tillverkare testar för att spränga, cyklar till nominellt tryck tusentals gånger och verifierar prestanda efter kemisk exponering. Tredjeparts certifiering och spårbara materialregister är normala förväntningar på denna marknad, inte premier.
Vad en köpare bör kontrollera
Nominalt arbetstryck och testat sprängtryck, med antalet utmattningscykel angivet
Kemisk kompatibilitet med fullständig rengöring och förbehandling
Fiber- och hartstyp, med poster som spår till materialparten
Dimensioner och gränssnittsdetaljer som matchar anläggningens membran- och rackdesign
Certifiering, garantivillkor och tillverkarens servicehistorik i vattenapplikationer
Del 5 – Det kommersiella fallet
Argumentet för kolfiber i avsaltning och vattenbehandling handlar inte bara om rost. Det handlar om den totala kostnaden för en anläggnings livslängd.
En kompositfartyg eller rörledning undviker återkommande kostnader för beläggning, inspektion och utbyte som metall kräver i en marin miljö. Det minskar konstruktionsvikten, vilket minskar installation- och supportkostnaderna. Den tolererar trycket, kemi och cykling som definierar modern havsvatten omvänd osmos. För operatörer som planerar årtionden av service kombineras dessa faktorer till en lägre ägarkostnad.
Vattenbristen minskar inte och avsaltningskapaciteten fortsätter att växa i kustområden över hela världen. När anläggningarna blir större och fungerar längre blir materialval som minskar underhållsstoppstiden en konkurrensfördel snarare än en teknisk detalj.
TANCHAIN levererar kolfiber och aramidfibermaterial som används i kompositmaterial för vattenbehandling och avsaltningsutrustning, inklusive kontinuerlig släpning, prepreg, tyg och relaterade produkter. För att diskutera rätt specifikation för ditt fartyg, rör eller tankprojekt, besök våra produktsidor eller kontakta vårt tekniska team för ett offert.

Hitta en plats för grillning
Idag, medan solen skiner, några vänner och jag tog med mina föräldrar på grillning.
Tidigt på morgonen började jag förbereda saker, bland annat tilltugg som köptes igår, grillkryddor, ätbart vatten, små stolar osv. Med saker redo gav mamma och jag oss iväg för att gå med dem och börja vår dag kul - BBQ.
Vi åkte först söderut längs Qinhuangfloden, och vi lekte medan vi gick. När vi såg något intressant eller bra stannade vi för att uppskatta det ett tag. Efter det körde vi till ytterringen och gick längs dammen. Vi gick länge och hittade inte en lämplig plats, och omedvetet kom vi till vägen till pontonbron, eftersom vi inte kunde hitta en plats att parkera för en grill, vi alla hade lust att korsa floden till andra sidan, men denna idé blev snabbt avfärdad, eftersom vi inte visste mycket om situationen där borta, så vi bestämde oss fortfarande för att hitta en lämplig plats på norra stranden av Gula floden.
Förbered maten
Det hårda arbetet lönar sig, och efter att vi gått ett tag hittade vi äntligen den bästa platsen med vacker natur och få människor, främst lämpliga för grill. När vi stannade bilen började vi agera separat. En del tog saker från bilen, en del letade efter ved och en del byggde kaminer och krukor. Scenen var livlig. När allt är klart startar vi dagens huvudevent, att göra en eld och steka kött. Om du vill starta elden smidigt måste du först hitta lite hö som primer. När höet är tänd, lägg lite bark och kvistar. När lågan blir större, lägg kolet på den och när kolet gradvis blir vitt betyder det att kolet är tänd. Vid denna tidpunkt kan spett, korv, grönsaker m.m. som har stekts i förväg användas för grillning.
Eld och grill
En moster och jag ansvarar för stekning av kött. Rostning är ett känsligt jobb. Om elden är för hög kommer utsidan av köttet att brännas men insidan kommer att vara underkokt. Därför är det viktigt att kontrollera brandens storlek. Fortsätt vända för att göra köttet helt kokt. Jag ansvarar för att tillsätta salt, grillsås, kummin pulver etc. till spetten. Jag lägger ner den här och plockar upp den. Jag känner mig lite överväldigad, men jag tycker ändå att det är ganska intressant. av. Det finns också en farbror som steker kycklingvingar.
Efter våra gemensamma ansträngningar placerades allt på den stora mattan, och till slut kunde vi äta. Jag höll köttspettet i ena handen och korven i den andra och tittade på frukterna av mitt arbete. Det är också mycket doftande i munnen.
Håll din grill säker med en brandfilt
En annan mycket, mycket viktig sak i grillning i naturen är säkerhet. Bränn dig inte medan du grillar, och ännu viktigare, orsaka inte eld, fläcka inte marken och skydda miljön. I naturen är skogsbränder mycket farliga och orsakar stora förluster och stora förluster av egendom, vilket vi inte kan ta ansvar för. Så, vi tog med en riktigt fantastisk bit av utrustning, en grillmatta, även kallad en brandfilt, som är gjord av ett brandsäkert, flamskyddande material (dvs panox fiber) genom en non-woven process, Sätt brandfilten under grillen, vilket kan förhindra marken från att vara smutsig, och ännu viktigare, det kan förhindra förekomsten av brand.
Här påminner vi det stora antalet grillvänner att vara uppmärksam på säkerheten medan du njuter av maten.
Mer +