

Kolfiber i halvledarproduktionsutrustning är en av de mest krävande materialapplikationerna i den moderna industrin, eftersom verktygen som gör chips bedöms av toleranser mätta i nanometer. En litografi steg, en wafer hantering robot, en jon implantation strållinje eller en metrologi ram kan inte tolerera den termiska drift, vibrationer eller partikel föroreningar som vanliga strukturella material medför dem. Kolfiberförstärkt polymer (CFRP), kombinerad med aramid och föroxiderade fiberkomponenter, har blivit den tysta möjliggöraren bakom de mest exakta maskinerna på jorden. Denna guide undersöker hur kolfiberhalvledarutrustning fungerar i praktiken - del för del, från wafer-stadiet till taket i renrummet - och varför högpresterande fiber har blivit ett standardtekniskt val i fab-verktyg snarare än en exotisk.
1. Varför halvledarutrustning ställer de hårdaste materialkraven
Halvledartillverkning är en industri som definieras av en paradox: den fungerar i enorm skala och ändå är nästan alla kritiska dimensioner små. En enda wafer kan innehålla tiotals miljarder transistorer, och varje mönstringssteg måste anpassa sig till det föregående skiktet inom en bråkdel av en nanometer. Overlay, kritisk dimension och avkastning försämras i det ögonblick en maskins geometri förändras, och geometrin förändras varje gång en struktur expanderar, vibrerar eller förlorar stivhet.
Det skapar fyra materialkrav som konventionella metaller kämpar för att uppfylla samtidigt:
Dimensionell stabilitet: verktyget måste hålla sin form över temperatursvängningar, termisk cykel och långa driftstider. Värmeexpansionskoefficienten (CTE) måste vara nära noll eller åtminstone matchas med metrologireferensen.
Hög specifik stivhet: strukturen måste motstå avböjning och vibrationer utan att lägga till massa som skulle sakta ner scenen, belasta servon eller bosätta sig i lågfrekvensresonans.
Renhet: Ingen avgasning, ingen utgasning, ingen metallslitage skräp som kan bli en partikel defekt på en wafer yta.
Vibrationsdämpning och styrbandbredd: Maskinen måste lösa sig snabbt efter varje rörelse så att genomströmning och noggrannhet inte handlas mot varandra.
CFRP svarar på alla fyra. Dess specifika stivhet är flera gånger större än stål eller aluminium, dess CTE kan konstrueras till nära noll eller matchas till kisel, den korroderar inte i den kemiska miljön i renrummet och dess interna dämpning dödar den högfrekventa ringningen som annars skulle sudda en exponering eller en mätning.
2. Var kolfiber visas inuti ett Fab-verktyg
Halvledarutrustning är ett system av system, och kolfiber har flyttat in i nästan alla delsystem där rörelse, termisk stabilitet eller strukturell ekonomi spelar roll.
2.1 Wafer-stadier och positioneringsplattformar
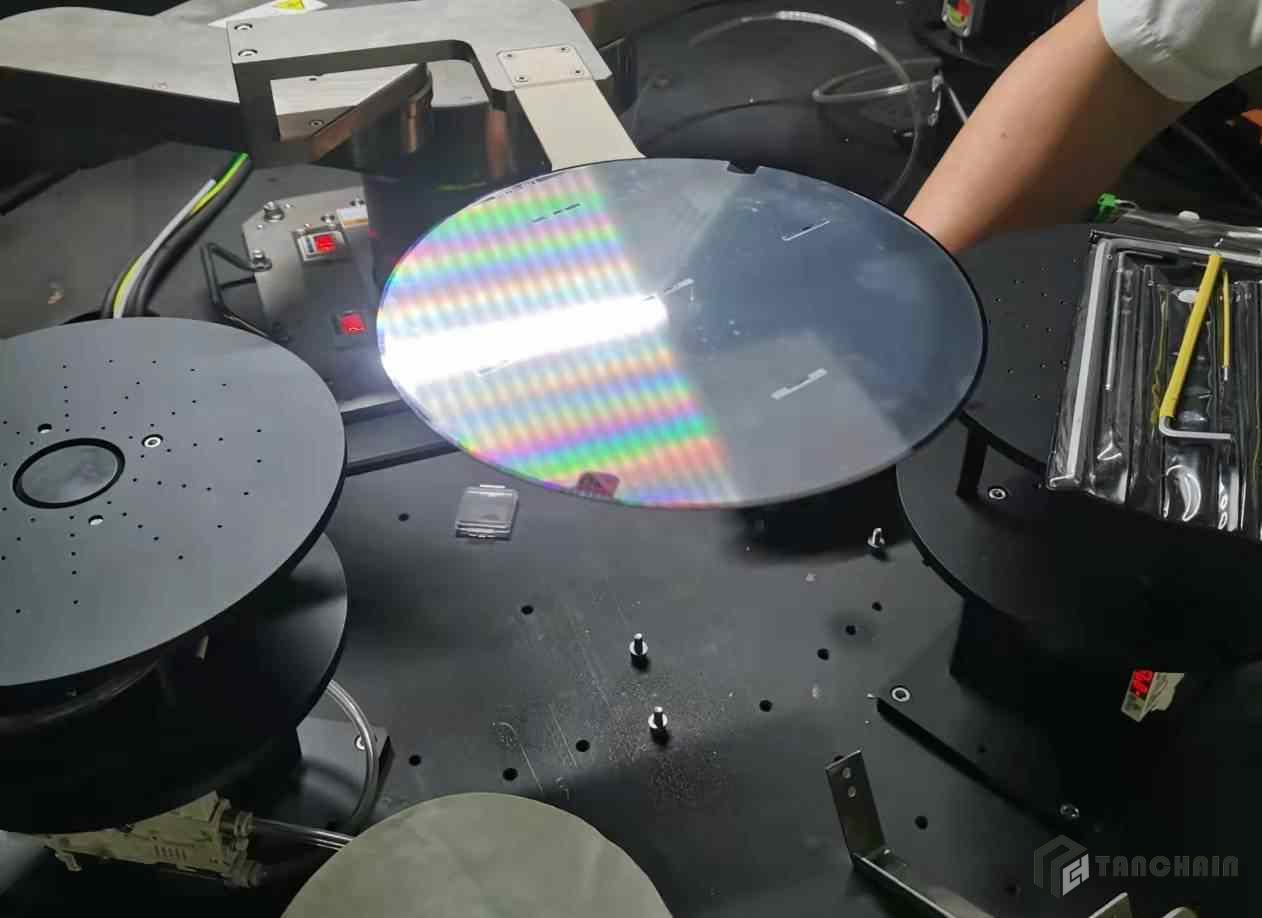
Wafer-stadiet är hjärtat i alla litografi- eller inspektionsverktyg. Den accelererar vid flera g-krafter, reser hundratals millimeter på millisekunder, och måste sätta sig till nanometerprecision efteråt. Varje kilo scenmassa måste accelereras och sedan bromsas, så att massan direkt omvandlas till förlorad genomströmningskapacitet och slösad energi. En kolfiberscenstruktur, vanligtvis byggd av kolfiberplatta och bundna kolfiberrör med en matchad CTE, ger den styvhet som styrslingan behöver medan den rörliga massan skärs. Eftersom kompositten kan utformas så att dess termiska expansion matchar interferometerns referensram drivs inte scenens metrologi när verktyget värms upp.
2.2 Gantry- och brokonstruktioner
Ovanför scenen sitter portären: en lång stråle som bär ett optiskt huvud, en inspektionssensor eller en sondarray över hela waferbredden. Det är ett klassiskt stiffness-to-weight problem. En kolfiber gantry bjälk, ofta en stor sektion pultruded eller roll-wrapped profil, höjer den första naturliga frekvensen av strukturen och skjuter resonans bort från servobandbredden. Den enda förändringen låter ingenjörer köra verktyget snabbare utan spännande strukturella vibrationer, och det håller huvud-till-wafer-avståndet stabilt över hela skanningen.
2.3 Metrologiramar och referensstrukturer
Metrologiramar definierar den geometri mot vilken allt annat mäts, så deras stabilitet är stabiliteten hos hela maskinen. CFRP-ramar är attraktiva eftersom deras expansion kan inställas mot noll, vilket matchar den låga expansionen av själva kiselwaffen. Där ramen måste kopplas till glasskalor, laserinterferometer eller kapacitiva sensorer, håller kolfiberplattan med matchad expansion avläsningarna ärliga när verktyget värmer och kyler genom ett produktionsskift.
2.4 Wafer Handling Robots och End Effectors
Waferöverföringsrobotar flyttar känsliga, dyra wafers mellan processkammare med hög hastighet, och deras sluteffektorer måste vara lätta, stiva och oklanderligt rena. Ett kolfiber sluteffektorblad är tillräckligt styvt för att hålla en 300 mm wafer platt under acceleration, tillräckligt lätt för att undvika sag och vibrationer, och fri från partikelgenererande slitage som en bearbetad metallblad kan producera vid sina kontaktpunkter. Samma logik gäller lyftstiftar, bladhållare och överföringsarmar i hela klusterverktyget.
2.5 Vakuumkammer, strållinjer och jonimplanteringshårdvara
Inom vakuum- och strållinjemiljöer minskar kolfiber och hybridkompositkomponenter rörlig massa i närheten av känsliga sensorer och ger icke-magnetiska, dimensionellt stabila stödstrukturer. Jonimplantation och elektronstrålssystem är känsliga för någon magnetisk eller ledande struktur som kan störa strålen och för någon termisk drift som kan felanpassa öppningar. Kompositstrukturer med noggrant kontrollerad fiberarkitektur gör det möjligt att hantera dessa kompromisser utan viktstraff för en metallsammansättning.
3. Materialen och deras specifika roller
Ingen enda fiberform löser ett halvledarutrustningsproblem. Rätt svar är vanligtvis en kombination, och att förstå rollerna är vad som skiljer en fungerande design från en dyr.
3.1 Kolfiberplatta för precisionsstrukturer
Bearbetade och kvasi-isotropa kolfiberplattor är det go-to-materialet för steg, fäster, avståndsblock och metrologimedlemmar. Kvasi-isotropa layouts ger förutsägbar, i-plan stivhet med en låg och kontrollerbar CTE, och plattan kan bearbetas, borras och bindas med samma verktygsprecision som aluminium - men utan termisk expansion och utan risk för metallföroreningar.
3.2 Kolfiberrör och Pultruded profiler
Pultruderade kolfiberrör och strukturella profiler ger långa, konstanta snittsdelar för portaler, robotarmar och stödrails. Pultrusion producerar ett certifierat, upprepat tvärsnitt, vilket spelar roll när ett verktyg byggs i serie och varje enhet måste uppföra sig identiskt. Rör används också för lätta, styva kopplingar och för ramar för automatiserad materialhanteringsutrustning inuti fabriken.
3.3 Kolfiber Prepreg och tyg
Om geometrin är komplex eller engångs - en formad hylla, ett sensorhus, ett konturerat stöd - ger kolfiberprepreg som läggs upp över en form den högsta och mest konsekventa fibervolymfraktionen och den strammaste kontrollen av laminattarkitekturen. Tort kolfibertyg med hartsinfusion erbjuder en mer ekonomisk väg för större delar med lägre volym. Båda tillåter laminatet att stämmas lokalt, vilket lägger till styvhet precis där belastningsvägen kräver det.
3.4 Aramidfiber för tålighet och isolering
Aramidfiber ger slag- och slitstyrka där kompositdelar möter hanteringsutrustning eller mänskliga operatörer, och den är naturligt elektriskt isolerande och termiskt stabil. Aramidtyg och aramidfilament används ofta i hybridlaminat för att skydda den sammansatta ytan från spritning och som isolerande element där elektrisk avstängning krävs nära känslig elektronik. När en design behöver en yta som motstår slag utan att kasta ledande partiklar är ett aramidrikt yttre lager ett praktiskt svar.
3.5 Föroxiderad fiber för termiskt och brandskydd
Halvledarverktyg innehåller värmare, chucks och processkammare som når höga temperaturer, och de omgivande strukturerna behöver skydd som är både termiskt stabilt och elektriskt icke-ledande. Fylt, tyg och garn av föroxiderad fiber (PANOX) ger flambeständig, högtemperaturisolering utan kolning och nedbrytning av vanliga organiska textilier. Föroxiderade fiberkomponenter används runt uppvärmda chucks, i termiska barriärer och som brandskydd för kablar och pneumatiska ledningar inuti verktygskuret.
4. Matrix för val av applikationer
Tabellen nedan kartlägger vanliga arbetspunkter för halvledarutrustning till den rekommenderade fiberproduktformen och den primära egenskapen den levererar. Den är avsedd som en första passeringsguide. Det slutliga materialvalet bör bekräftas mot den faktiska lastvägen, den termiska budgeten och renhetsspecifikationen.
| Utrustningstjänstpunkt | Rekommenderad produktform | Dominerande egendom | Ersätter traditionella lösningar |
|---|---|---|---|
| Wafer scenstruktur | Kolfiberplatta, bundna rör | Hög specifik stivhet, nära noll CTE | Aluminium eller stål scen kropp |
| Gantry / brobjälk | Pultruderad kolfiberrör, lådprofil | Hög naturlig frekvens, låg massa | Extruderad aluminiumbjälk |
| Referensram för metrologi | Matched-CTE kolfiberplatta | Dimensionsstabilitet, låg expansion | Invar eller granit ram |
| Wafer hantering sluteffektor | Kolfiberplattblad | Stivhet, lätthet, renhet | Bearbetade metallblad |
| Robotarm och koppling | Kolfiberrör, drag-wound profil | Stivhet till vikt, dämpning | Stål- eller aluminiumarm |
| Sensor- och optikbehus | Kolfiber prepreg layout | Formfrihet, termisk stabilitet | gjutna eller bearbetade metallhus |
| Kontakt- och slagytor | Aramid hybridlaminat | Impakt- och abrasionsbeständighet | Oskyddad komposit eller metall |
| Uppvärmd chuck isolering | Föroxiderad fiberfilt och tyg | Högtemperatur, icke-ledande isolering | Konventionella ekologiska textilier |
| Verktyg brandskydd | Föroxiderat fibergarn och filt | Flammätighet, termisk stabilitet | Mineralull eller glasfilt |
| Renrumshanteringsmöbler | Kolfiberrör och platta | Låg avgasning, låg partikelskjutning | Målade stålramar |
Matrisen är en utgångspunkt, inte en ersättning för teknik. Två arbetspunkter som ser liknande ut kan kräva olika fiberarkitekturer när vibrationslägesformer, termiska gradienter och renhetsklass beaktas.
5. Ingenjörsfallet: Varför komposit slår metall här
Köpare av halvledarutrustning väljer sällan kolfiber för att spara pengar på material. De väljer det eftersom maskinens prestandakuvert inte kan nås på något annat sätt.
5.1 Termisk stabilitet som håller överläggningen ärlig
Overlagsfel är den enda dyraste defektklassen i avancerad litografi. En struktur som växer med även några mikrometer över en temperatursvängning kommer att förändra bilden den projicerar. Genom att konstruera laminatet så att CTE närmar sig noll, eller matchar retikel eller wafer referens, tar kolfiber bort en hel felterm från budgeten snarare än att försöka korrigera den i programvara efter det faktum.
5.2 Stivhet och dämpning för genomströmning
Verktygets genomströmning styrs av hur snabbt en scen kan röra sig och sedan bosätta sig. Hög specifik stivhet gör att strukturen förblir styv vid låg massa, och kompositetens inneboende dämpning undertrycker resterande vibrationer som annars skulle tvinga en längre bosättningsfördröjning. Resultatet är en maskin som är både snabbare och mer noggrann, vilket är precis den kombination branschen betalar för.
5.3 Renhet och icke-magnetiskt beteende
Inom ett renrum är ett material som avgassar, korroderar eller kastar partiklar ett ansvar oavsett dess mekaniska egenskaper. CFRP med rätt hartssystem och ytfinish är inert, rostar inte och producerar inte metallslitage som rörliga ståldelar kan generera. Dess icke-magnetiska karaktär är också nödvändig nära elektron- och jonstrålskolonner, där en ferromagnetisk struktur skulle snedvrida strålen.
5.4 Livscykelkostnad över en verktygsgeneration
Ett fab verktyg förväntas köra i många år, ofta över flera processnoder, och nedertid mäts i förlorade wafer startar. En struktur som håller sin geometri, korroderar inte och behöver inte regelbunden omkalibrering mot termisk drift minskar ägandekostnaden långt utöver dess köppris. För en maskin som kan kosta miljontals dollar är stabilitetens ekonomi avgörande.
6. Tillverkning och kvalitetsbeväganden
Kompositdelar för halvledarutrustning hålls till toleranser och dokumentationsstandarder som är mycket strängare än allmänt industriellt arbete, och tillverkningsvägen betyder lika mycket som materialet.
Layout design: bekräfta att laminatet är utformat för den verkliga belastningsvägen och den termiska gradienten, inte bara kopierat från den metalldel det ersätter.
CTE-matchning: kontrollera att kompositetens expansion matchar referensstrukturen eller skivan över hela driftstemperaturbandet.
Harts och avgasning: välj ett hartssystem med låg avgasning och validera det mot krav på renrum och vakuum.
Renhet och finish: ange kanttätning, ytbehandling och partikelkontroll så att delen inte blir en defektkälla.
Metrologi och spårbarhet: kräver dokumenterat fiberinnehåll, uppsättningsschema och dimensionskontroll som kan spåras till den levererade delen.
Limning och fäste: designa fogar för att undvika galvanisk koppling med metaller och för att hålla bultförbelastningen stabil över termisk cykel.
Reparaterbarhet: planera för bunden patch reparation där det är möjligt, så att en mindre skada händelse inte skrota en dyr montering.
7. Trender som formar nästa verktygsgeneration
Flera krafter trycker kolfiber djupare in i halvledarutrustning. Den första är den obetydliga krympningen av processnoder, vilket strammar överlag och budgetar för kritiska dimensioner varje generation och gör termisk stabilitet oförhandlbar. Den andra är uppkomsten av hög-NA EUV-litografi, vars större optik och strammare toleranser ställer ännu större krav på scen och ramstivhet. Den tredje är tillväxten av avancerade förpackningar och 3D-integration, vilket multiplicerar waferhantering och inspektionssteg och därmed efterfrågan på lätt, snabbt och ren hanteringshårdvara. Slutligen ger expansionen av tillverkning av sammansatta halvledare och kraftenheter nya processtemperaturer och nya kammarmiljöer, vilket utökar rollen för föroxiderad fiber och aramidisolering tillsammans med kolfiberstrukturer. I alla fall är det underliggande temat detsamma: ett material som är stelt, lätt, dimensionellt stabilt och rent.
Shanghai Tanchain New Material Technology levererar den kompletta fiberstacken bakom avancerade utrustningsprogram kolfiber-föregångare och filament, kolfiber-stapel, tyg, prepreg, platta, rör, pultruderade profiler och färdiga kompositdelar, tillsammans med aramidfilament, aramidtyg och hela föroxiderade fibersortimentet av filament, stapel, garn, filt och tyg. Oavsett om uppgiften är en prototyp wafer stadium, en metrologi ram omdesign eller ett produktionsprogram för hantering av hårdvara, vårt team kan ge råd om materialet form, fiberarkitektur och harts system som passar arbetscykeln. Bläddra igenom vårt kolfiberproduktsortiment eller skicka en förfrågan för en specifikationsdiskussion om ditt nästa halvledarutrustningsprojekt.