

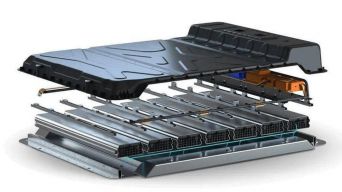
Een batterijpakket is een vreemd ding om te engineeren. De cellen in het zijn gevoelig voor hitte, verplettering, vocht en trillingen, maar de behuizing die ze beschermt zal naar verwachting verdwijnen uit het voertuig of het rek voor zover het bereik, de nuttige lading en de toegang tot de service betreft. Die spanning is precies waar koolstofvezel zijn plaats verdient. Deze oplossingsgids beschrijft hoe koolstofvezel composietbehuizingen en structurele modules de echte problemen oplossen waarmee batterijpakket-ingenieurs worden geconfronteerd in elektrische voertuigen, netenergieopslag en draagbare stroomsystemen - en hoe onze koolstofvezel prepreg, stof, platen en afgewerkte composietonderdelen in elke stap passen.
Wat deze gids behandelt
Waarom de behuizing het harde deel van een batterijpakket is
Het gewichtsproblem
Het crash- en inbraakprobleem
Het thermische en elektrische probleem
Hoe koolstofvezels elk van deze problemen oplossen
Sterkte-gewicht en stijfheid-gewicht
Anisotropie op maat: stijfheid waar het belangrijk is
Thermisch en elektrisch gedrag
Mapping van de verpakking: welk koolstofvezelproduct naar waar gaat
Bovendeksel en deksel
Onderste bak, basisplaat en crash structuur
Interne modules, busbar dragers en celhouders
Structuurlijke dwarsdelen en batterijdoosrames
Materiële vormen en hoe je er tussen kunt kiezen
Prepreg en autoclave of persherding
Stof, NCF en gerecyclede korte vezels
Trekprofielen en bewerkte platen
Een selectiematrix: vereiste aan het product
Vereiste
Aanbevolen koolstofvezelvorm
Prioriteit
Minimale dekselmassa, hoge stijfheid
Dun quasi-isotrope prepreg laminaat
Hoogste
Crash energie absorptie op de randbank
Geweven stof prepreg, gevlochten buis
Hoogste
Platte basisplaat met afdichtende oppervlakken
Compressie-gegoten plaat, bewerkte CFRP-plaat
Hoog
Lange stijve dwarsdelen, lage gereedschapskosten
Getrokken koolstofvezelprofielen
Hoog
Niet-structurele beugels en spacers
Gerecyclede verbindingen met korte vezels
Gemiddeld
Implementatienoten die bepalen of het ontwerp werkt
Galvanische isolatie
Brand- en thermische ontloopafstand
Bevestiging, invoegingen en afdichting
Dielektrische sterkte en isolatiestrategie
Ondersteunende materialen: aramide, voorgeoxideerde en hybride lay-ups
Waarom Tanchain voor batterijbehuizing composieten
1. Waarom de behuizing het harde deel van een batterijpakket is
Cellen krijgen het grootste deel van de aandacht, maar de behuizing is waar massa, veiligheid en productiekosten rustig ophopen. Het verkeerd doen verschijnt als verloren bereik, mislukte crashtests of een servicenaarmmerrie. Drie drukken trekken tegen elkaar in elk verpakkingsontwerp.
1.1 Het gewichtsproblem
Een conventionele stalen of aluminium verpakkingsbehuizing kan 20-35% toevoegen aan de massa van de cellen die het bevat. In een personensvoertuig wordt die extra massa tweemaal betaald - één keer als structuur en opnieuw als de grotere batterij die nodig is om het te dragen. Wanneer een behuizing hoog in het voertuig is gemonteerd, verhoogt het ook het zwaartepunt en doet het hanteren kwaad. Elke kilogram verwijderd uit de behuizing is een kilogram beschikbaar voor cellen, payload of bereik.
1.2 Het crash- en inbraakprobleem
De verpakking zit laag en buitenboord, precies waar zijschoten en onderlichaam treft concentratie last. De behuizing moet inbraak in de celstapel weerstaan, energie absorberen aan de randbank en de frame rails en zijn vorm houden zodat cellen niet geknipt worden. Staal doet dit goed maar zwaar. Aluminium doet het lichter, maar heeft meer sectiediepte nodig om dezelfde stijfheid te bereiken.
1.3 Het thermische en elektrische probleem
Een batterijbehuizing is ook een thermische en elektrische grens. Het mag de verpakking niet verkorten, het moet warmtepaden beheren en in geval van thermische ontloop is het de laatste verdedigingslijn tussen een falende cel en de inzitter of het omliggende rek. Deze eisen wisselen samen: een goede thermische geleider is vaak een goede elektrische geleider, en beide eigenschappen volgen uit de materiaalkeuze.
2. Hoe koolstofvezel elk van die problemen oplost
Koolstofvezelversterkt polymeer (CFRP) is geen enkel materiaal maar een ontwerpruimte. Dat is hier zijn voordeel: het laminaat kan worden afgestemd om stijfheid, sterkte en thermisch gedrag toe te passen waar de laadkast het vereist, en om overal licht te blijven.
2.1 Sterkte-tot-gewicht en stijfheid-tot-gewicht
Koolstofvezelcomposieten leveren specifieke sterkte en specifieke stijfheid meerdere malen hoger dan staal en aanzienlijk hoger dan aluminium. Vertaald in een verpakking, betekent dat een behuizing met dezelfde stijfheid als een aluminium ontwerp 30-50% minder kan wegen, of dezelfde massa kan worden besteed aan een extra crash structuur en nog steeds vooruit komen. Voor netopslagrekken, waar tientallen behuizingen in een container stapelen, verspreidt de bespaarde massa zich door de hele ondersteuningsstructuur.
2.2 Anisotropie op maat: stijfheid waar het belangrijk is
Omdat de vezels alleen belasting dragen langs hun lengte, kan het laminaat richtingsgericht worden gelegd. Een deksel kan dun en quasi-isotrope zijn voor hantering en modale doelen; een bakken kan worden gebouwd met vezels die lateral lopen om de binnendring van de zijkant te overleven; een vloer kan bevooroordeeld zijn voor buigen onder de celstapel. Dit richtingsgerichte ontwerp laat een enkel materiaal voldoen aan eisen die anders verschillende metalen nodig zouden hebben.
2.3 Thermisch en elektrisch gedrag
Koolstofvezel zelf leidt warmte en elektriciteit, dus een rauw CFRP oppervlak is geen isolator. Dat is een ontwerpoverweging, geen gebrek: het kan opzettelijk worden gebruikt als een warmtespreidingspad en vervolgens elektrisch geïsoleerd worden met glazen of aramide oppervlakkelagen, coatings of speciale isolatielagen. Hoofdstuk 5 behandelt dit in de praktijk.
3. Het in kaart brengen van het pakket: welk koolstofvezelproduct naar waar gaat
Een verpakking is niet één deel, en de juiste koolstofvezelvorm verschilt sectie voor sectie. De meest betrouwbare benadering is om de behuizing structureel in kaart te brengen voordat u materialen kiest.
3.1 Bovendeksel en deksel
Wat het deksel moet doen
Het deksel draagt geen celbelasting, maar moet plat blijven, afdichten tegen de bak en herhaalde opening tijdens de service overleven. Het is ook het paneel dat het meest wordt blootgesteld aan schade tijdens de montage, dus de duurzaamheid van het oppervlak is net zo belangrijk als de stijfheid.
De typische lay-up
Het deksel is meestal het grootste enkelpaneel en de gemakkelijkste plek om massa te besparen. Een dun koolstofvezel prepreg laminaat - twee tot vier lagen in een quasi-isotrope stapel - geeft een stijve, platte deksel die zijn vorm behoudt door thermische cycling en voldoet aan de vlakheid van het afdichtende oppervlak. Compressie-gegoten of autoclave-geharde deksels accepteren ook gegoten ribben en inserts, dus stijfheid komt van de geometrie in plaats van extra dikte.
3.2 Onderste bak, basisplaat en crash structuur
Laad eerst pad
Voordat u een materiaal kiest, volgt u waar een onderliggende aanval of een zijbotsing last stuurt. Als het pad door de bak loopt, is de bak structureel; als het omgaat in frame rails, kan de bak worden geoptimaliseerd voor afdichting en stijfheid alleen.
Tray versus basisplaat
De onderste bak draagt de cellen en neemt de underbody load case. Hier is niet alleen stijfheid vereist, maar ook energieabsorptie. Geweven koolstofvezel stof prepreg en gevlochten buizen verpletteren geleidelijk en voorspelbaar, dat is waarom ze verschijnen in bakken inserts en crash blikken rond de verpakking. Een vlakke, afgedichte basisplaat is meestal een persgegoten of bewerkte CFRP-plaat, gekozen voor vlakheid en bewerkbaarheid.
3.3 Interne modules, busbar dragers en celhouders
Binnen de behuizing telt massa nog steeds, maar ook ruimte en onderdelen tellen. Dunne koolstofvezelplaten en bewerkte samengestelde beugels kunnen fungeren als moduleframes, busbar dragers en celhouders, waardoor een reeks metalen onderdelen vervangen worden door minder, lichtere componenten. Omdat deze delen vaak niet-structureel zijn, worden gerecyclede korte vezelformulaties hier levensvatbaar en kosteneffectief.
3.4 Structuurlijke kruisleden en batterijdoosrames
Lange rechte delen - dwarsdelen, rails en batterijdoosrames - zijn waar pultrudeerde koolstofvezelprofielen schijnen. Pultrusion produceert profielen met constante sectie met continue vezels langs de as, waardoor hoge axiale stijfheid wordt geboden tegen lage gereedschapskosten, wat ideaal is voor een lid dat gewoon stijf, recht en licht moet zijn.
4. Materiële vormen en hoe te kiezen tussen hen
4.1 Prepreg en Autoclave of Press Cure
Carbon fiber prepreg geeft de hoogste vezelvolumenfractie en de meest consistente mechanische eigenschappen, wat belangrijk is voor crash- en structurele onderdelen waar u voorspelbare, documenteerbare prestaties nodig hebt. Het draagt de hogere verwerkingskosten, dus het is meestal gereserveerd voor het deksel, de crash structuur en primaire laadpaden.
4.2 Stof, NCF en gerecyclede korte vezels
Geweven koolstofvezelstof en niet-krimpstof zijn de werkpaarden voor gegoten panelen met samengestelde kromming. Ze dragen goed, tolereren een reeks processen en geven goede eigenschappen buiten het vliegtuig in de crashzones. Wanneer het onderdeel niet-structureel is, verminderen gerecyclede korte vezelverbindingen de kosten en ondersteunen ze duurzaamheidsdoelstellingen.
4.3 getrokken profielen en bewerkte platen
Trekprofielen en bewerkte koolstofvezelplaten dienen de lineaire en vlakke elementen. Ze hebben weinig of geen gereedschap nodig, kunnen in huis worden gesneden, geboord en gelijmd en een complexe behuizing omzetten in een kit van goed begrepen onderdelen. Dit is vaak de snelste route van ontwerp naar een werkend prototypepakket.
5. Een selectiematrix: Vereiste aan het product
De onderstaande tabel is de snelkoppeling die we gebruiken bij verpakkingsingenieurs wanneer een ontwerp nog steeds vloeibaar is. Lees het van links naar rechts: de vereiste drijft de materiële vorm, die vervolgens de aankoopvraag drijft.
Vereiste
Aanbevolen koolstofvezelvorm
Prioriteit
Minimale dekselmassa, hoge stijfheid
Dun quasi-isotrope prepreg laminaat
Hoogste
Crash energie absorptie op de randbank
Geweven stof prepreg, gevlochten buis
Hoogste
Platte basisplaat met afdichtende oppervlakken
Compressie-gegoten plaat, bewerkte CFRP-plaat
Hoog
Lange stijve dwarsdelen, lage gereedschapskosten
Getrokken koolstofvezelprofielen
Hoog
Niet-structurele beugels en spacers
Gerecyclede verbindingen met korte vezels
Gemiddeld
6. Uitvoeringsnotities die beslissen of het ontwerp werkt
Materiaal keuze is slechts de helft van het verhaal. Vier details bepalen of een koolstofvezelbehuizing in het veld presteert of in de validatie mislukt.
6.1 Galvanische isolatie
Waar het bijt
Corrosie verschijnt eerst bij boutgaten, neetlijnen en elke beugel die rauw CFRP raakt terwijl het nat blijft. Beugels zijn het gebruikelijke eerste foutpunt in de velddienst.
Ontwerp fix
Koolstofvezel is kathodisch ten opzichte van aluminium en staal. Wanneer een CFRP-onderdeel een metalen bevestigingselement of beugel ontmoet, corrodeert het metaal. De standaard fixatie is een glazen of aramide isolerende laag aan de interface, isolerende washers of bushings, en een afdichtingsmiddel dat vocht uit het gewricht houdt. Dit is goedkoop om in te ontwerpen en duur om te retrofitten.
6.2 Brand- en thermische ontvluchtbaarheid
Een behuizing zal naar verwachting de bewoners en omliggende apparatuur tijd geven om aan een thermische uitloop te ontsnappen. Koolstofvezelcomposieten kunnen worden gecombineerd met intumescente coatings, aramidevelden of voorgeoxideerde vezelbarrières om een gelaagd passief beschermingssysteem te vormen dat vlam- en warmteoverdracht vertraagt. De barrière is ontworpen als een systeem, niet als een enkel materiaal.
6.3 Bevestiging, invoegingen en afdichting
Composites houden niet van punt-geladen bouten. De betrouwbare benadering is gegoten of gelijmde inserts, verspreide laadpaden en afdichtende oppervlakten ontworpen met voldoende vlakheid om een dichting te nemen. Schroefverbindingen via een laminaat moeten altijd worden ontworpen met een voldoende randafstand en lageroppervlakte, en waar mogelijk vervangen door gebonden of hybride verbindingen.
6.4 Dielektrische sterkte en isolatiestrategie
Omdat koolstofvezel geleiders is, kan de elektrische isolatie van de verpakking niet vertrouwen op het structurele composiet. Ontwerp in speciale isolatie - glazen oppervlaktelagen, isolerende films of coatings - en behandel de CFRP-structuur als een geleidend lichaam dat elektrisch moet worden geïsoleerd en geaard zoals bedoeld.
7. Ondersteunende materialen: Aramid, Pre-Geoxideerd, en Hybride Lay-Ups
Koolstofvezel werkt zelden alleen in een batterijbehuizing. Aramide lange vezels en aramide stoffen voegen slagtolerantie en elektrische isolatie toe, waardoor ze een natuurlijke partner zijn voor koolstofvezels in hybride laminaten. Voorgeoxideerde vezelgaren, stof en vilt brengen vlambestendigheid en thermische isolatie in de lay-up, nuttig rond de ontloopbarrière en rond hete componenten. Glasvezel blijft de standaard isolerende laag bij metalen koppelingen. Samen kunnen deze materialen de behuizing voldoen aan mechanische, thermische en elektrische vereisten in één structuur in plaats van drie afzonderlijke.
8. Waarom Tanchain voor Batterijbehuizing Composites
Tanchain levert de volledige koolstofvezelketen die een batterijbehuizing programma nodig heeft: koolstofvezel voorloper, koolstofvezel filament, koolstofvezel stof, koolstofvezel prepreg, bewerkte koolstofvezel platen, pultruded profielen, en afgewerkte koolstofvezel delen, naast aramide filament, aramide stof, en voorgeoxideerde vezel garen, stof, en vilt voor de isolatie en vlambarrière lagen. Dit bereik betekent dat een verpakkingsteam een afgestemde, gedocumenteerde materiaalset voor het deksel, de bak, de crash-structuur, de interne modules en de barrières kan verkrijgen van een enkele leverancier, met consistente specificaties over de hele behuizing.
Als u een batterijbehuizing ontwerpt of opnieuw specificeert voor een EV, netwerkopslagcontainer of draagbaar stroomsysteem, stuur ons dan de vereisten - massale doelstelling, crashcase, thermische behuizing en behuizingsarchitectuur - en wij zullen de materialen aanbevelen die passen. Verken onze koolstofvezelproducten en composietoplossingen, of vraag een offerte voor uw programma aan.
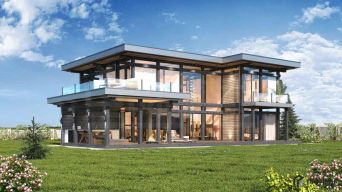
Koolstofvezel in modulaire en prefabriceerde bouw: toepassingen en technische voordelen
Koolstofvezel is verhuisd van de hangar in de luchtvaart naar de fabrieksvloer van de bouwindustrie. Naarmate modulaire en geprefabriceerde constructie groeit, hebben projectteams structurele materialen nodig die licht genoeg zijn om te heffen en te transporteren, stijf genoeg om te spannen en stabiel genoeg om fabriekstoleranties helemaal tot op de site te houden. Koolstofvezelversterkt polymeer (CFRP) voldoet aan alle drie eisen tegelijkertijd, daarom verschijnt het nu in dragende panelen, verbindingsframes, gevelelementen en versterkingssystemen in geprefabriceerde bouwprojecten. Dit artikel bekijkt de echte toepassingen van koolstofvezel in modulaire en geprefabriceerde bouw en de technische problemen die het oplost.
1. Waarom prefabricatie de materiële vereiste verandert
Traditionele site-gebouwde constructie tolereert zware materialen omdat de structuur op zijn plaats is gemonteerd, één stuk per stuk. Modulaire constructie werkt anders: elke module wordt gebouwd in een gecontroleerde fabriek, vervolgens opgeheven, gestapeld, getransporteerd en ter plaatse samengevoegd. Die volgorde straft gewicht en beloont dimensionale precisie.
Een module die 20 procent lichter is, heeft kleinere kranen, lagere transportkosten en eenvoudigere hefframes nodig. Een module waarvan de structuur niet uitbreidt of warpt tussen de fabriek en de site houdt zijn gevel verbindingen, ramen en diensten uitlijning intact. Dit zijn geen kleine voordelen; zij beslissen of een prefabriceerd project binnen het budget blijft.
2. Kerntoepassingen van koolstofvezel in modulaire bouw
CFRP is geen enkel product, maar een familie van vormen. Elk formulier kaart natuurlijk op een ander deel van een prefabriceerd gebouwsysteem.
2.1 Belastdragende panelen en vloercassettes
Koolstofvezelplaten en sandwichpanelen vormen dunne, hoge stijfheid vloer- en wandcassettes. Een CFRP-geconfronteerd sandwichpaneel kan een veel dikker staal- of betonelement vervangen terwijl het vergelijkbare buigbelastingen draagt, bruikbare vloeroppervlak vrijmaakt en de dode belasting die de stichting moet ondersteunen vermindert. Voofvolumetrische modulaire eenheden betekent dit meer eenheden per transportlast en minder cranage ter plaatse.
2.2 Structuurlijke frames en verbindende knooppunten
De verbinding tussen modules is het meest belaste en tolerantiegevoelige deel van een geprefabriceerde structuur. Koolstofvezelprofielen, pultrudeerde secties en bewerkte platen produceren stijve, corrosievrije verbindingsbeugels en momentframes die herhaaldelijk aan elkaar schroeven. Omdat CFRP-machines schoon zijn, kan complexe knooppervlakte worden geproduceerd om te tekenen zonder lasvervorming - een aanhoudend kwaliteitsprobleem in stalen modulaire frames.
2.3 Gevelingsbekleding en architectonische profielen
Gevelingspanelen en raamframes gemaakt van koolstofvezel prepreg combineren dunne elegante secties met hoge stijfheid, waardoor grote beglazingsopeningen zonder omvangrijke mullions mogelijk zijn. Het materiaal weerstaat ook de thermische cyclus die ervoor zorgt dat metalen frames uitbreiden en afdichtingsverbindingen mislukken, waardoor de weerdichtheid gedurende de levensduur van de bouwenvelop wordt behouden.
2.4 Versterking en modernisering van bestaande structuren
Wanneer een gebouw wordt uitgebreid, omgebouwd of geladen buiten het oorspronkelijke ontwerp, voegen koolstofvezelstof en laminaatstrips die aan beton of metselwerk zijn gebonden, buig- en schercapaciteit toe met een fractie van het toegevoegde gewicht van staalplaatbinding. Dit is een gemeenschappelijke aanvulling op modulaire projecten waar nieuwe eenheden moeten worden gekoppeld aan een bestaand kader.
3. De Engineering Case voor Koolstofvezel
De voordelen van CFRP in de bouw volgen rechtstreeks uit gemeten materiaaleigenschappen in plaats van marketingtaal.
3.1 Hoge specifieke sterkte en stijfheid
Koolstofvezelcomposieten hebben een dichtheid van ongeveer 1,6 g/cm³, tegenover ongeveer 7,8 g/cm³ voor staal. Met een trekmodulus ver boven staal op gewicht-voor-gewicht basis, kan een CFRP-lid overeenkomen met de stijfheid van een staal-equivalent op een fractie van de massa. Bij het hef-gedomineerde modulair werk stroomt die reductie rechtstreeks naar de kraancapaciteit en de transporteconomie.
3.2 Corrosiebestendigheid
In tegenstelling tot staal roest de polymeermatrix niet. In kustontwikkelingen, parkeerplaatsen, waterbehandelingsfaciliteiten en elke vochtige omgeving vermijdt koolstofvezelversterking het onderhoud van de beschermende coating dat staal vereist, waardoor de kosten voor de hele levensduur worden verlaagd.
3.3 Lage thermische uitbreiding
CFRP vertoont lage coëfficiënten van thermische uitbreiding, met name langs de vezelrichting. Gevel en bouwelementen bewegen dus zeer weinig tussen winter en zomer, wat afdichtingen, beglazing en precisie-verbindingen in een voorgefabriceerde envelop beschermt.
3.4 Moeidheid en duurzaamheid
Composite structuren tolereren herhaalde cyclische belasting goed, een voordeel voor vloercassettes, bruggedekken en elk element dat wordt blootgesteld aan verkeer of trillingen. Vermeidigheid is een veelvoorkomende manier van falen in metalen structuren en een zwak punt dat GVKF grotendeels vermijdt.
4. Praktische uitvoeringsopmerkingen
Koolstofvezel levert zijn belofte alleen wanneer correct gespecificeerd. Dit zijn de punten die we bij bouwopdrachtgevers bij de selectie van materiaal opwekken.
4.1 Vroeg brandprestaties aanpakken
Organische polymere matrices vereisen beschermende maatregelen om te voldoen aan de brandcodes van gebouwen. Intumescenterende coatings, met mineraal gevulde harssystemen en niet-brandbare bekledingslagen worden gebruikt om de vereiste brandwaarde te bereiken, en voorgeoxideerde vezels en aramidevilt zijn effectieve niet-brandbare barrièrematerialen in brandgewaardeerde assemblages. Brandstrategie moet worden vastgesteld voordat de structurele secties zijn afgerond, niet na.
4.2 voorkomen galvanische corrosie bij metalen interfaces
Wanneer koolstofvezel contact maakt met aluminium of staal bevestigingen, voorkomen isolatiewashers, bushings of een dunne isolatielaag galvanische corrosie in vochtige omstandigheden. Dit kleine detail heeft een groot effect op de duurzaamheid.
4.3 Overweeg stijfheid, niet alleen kracht
Bij bouwelementen regelt afwijking meestal het ontwerp in plaats van de ultieme sterkte. Omdat CFRP-stijfheid richtingsgericht is, moet de lay-up worden georiënteerd op het werkelijke laadpad; een sectie met de verkeerde vezeloriëntatie kan zowel zwaarder als flexibeler zijn dan vereist.
4.4 Ontwerp ductiliteit in verbindingen
CFRP is sterk en stijf maar broos in vergelijking met staal. Verbindingsdetailing die de lading verdeelt via gebonden mouwen, inserts of hybride staal-composiet verbindingen voorkomt puntlading die plotselinge storing kan veroorzaken.
5. Waar Koolstofvezel past in het Productassortiment
De volgende tabel kaart gemeenschappelijke geprefabriceerde bouwelementen naar de koolstofvezel productform normaal gebruikt.
bouwelement
Aanbevolen product
Primaire selectieprioriteit
Vloercassettes en wandpanelen
Koolstofvezelplaten, sandwichpanelen
Buigstijfheid naar gewicht
Module verbindingsknooppunten
Getrokken profielen, bewerkte plaat
herhaalbaarheid; gezamenlijke stijfheid
Geveladmullons en frames
Koolstofvezel prepreg
Oppervlakte afwerking; thermische stabiliteit
Structuurlijke versterking
Koolstofvezelstof en laminaatstrip
Gebonden schercapaciteit
Brandgewaardeerde verdelingen
Voorgeoxideerde vezel vilt en aramide stof
Niet-brandbare barrièreprestaties
6. Een kort voorbeeld van toepassing
Een ontwikkelaar die gestapelde volumetrische modules bouwde voor een laag gebouwd woonproject vervangde de stalen vloercassette van elke eenheid door een sandwichpaneel met gelijkwaardige stijfheid. Het verminderde zelfgewicht verlaagde de kraanklasse die nodig was voor installatie en maakte twee extra modules per vrachtwagenlevering mogelijk. Omdat de panelen in de fabriek werden gesneden om te tekenen, werden de gevelwijzen tussen gestapelde eenheden uitgelijnd zonder aanpassing ter plaatse, waardoor de droogperiode werd verkort en het herwerken van afdichtingsmiddel werd verminderd.
7. Aanvullende materialen uit dezelfde bron
Voorgefabriceerde bouwprojecten gebruiken zelden alleen koolstofvezel en het verkrijgen van het volledige textielpakket bij één leverancier vereenvoudigt de aankoop.
Aramid stof en garen voor slagbestendige gevelvoeringen en beschermende lagen in gebieden met veel verkeer.
Voorgeoxideerde vezel vilt en stof voor brandbarrières en hoogtemperatuurisolatie binnen servicekernen.
Koolstofvezelstof voor wet lay-up reparatie, lokale versterking en prototype paneelproductie.
8. Waarom werken met Tanchain
Shanghai Tanchain New Material Technology levert koolstofvezelstof, prepreg, platen, buizen en afgewerkte producten samen met aramide en voorgeoxideerde vezelmaterialen, waardoor modulaire en geprefabriceerde bouwklanten een enkele bron voor structurele en brandbeschermende textielinhoud krijgen. Producten worden vervaardigd onder een gecontroleerd kwaliteitsmanagementsysteem en afmetingen worden overeengekomen met projecttekeningen voor productie in plaats van ontdekt na levering.
Goed gespecificeerd converteert koolstofvezel het gewicht en de tolerantiedruk van prefabricatie in een concurrentievoordeel: lichtere modules, lagere transport- en hefkosten en een envelop die zijn uitlijning voor de levensduur van het gebouw behoudt.
Een modulair of prefabriceerd project plannen en materialen vergelijken? Blader door ons assortiment van koolstofvezels or Neem contact op met ons team om panelen, profielen en versterking voor uw bouwsysteem te bespreken.
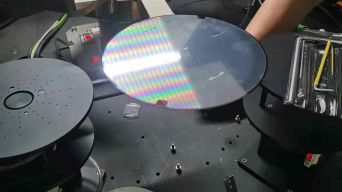
Koolstofvezel in halfgeleiderproductieapparatuur is een van de meest veeleisende materiaaltoepassingen in de moderne industrie, omdat de gereedschappen die chips maken worden beoordeeld door toleranties gemeten in nanometer. Een lithografiefase, een waferhanteringsrobot, een ionimplantatiestraallijn of een metrologisch frame kunnen de thermische drift, trillingen of deeltjesbentreiniging die gewone structurele materialen meebrengen niet tolereren. Koolstofvezelversterkt polymeer (CFRP), gecombineerd met aramide en voorgeoxideerde vezelcomponenten, is de rustige enabler geworden achter de meest nauwkeurige machines op aarde. Deze gids onderzoekt hoe koolstofvezel halfgeleiders apparatuur werkt in de praktijk - deel voor deel, van de wafer fase tot de reine kamer plafond - en waarom high-performance vezel is geworden een standaard engineering keuze in fab gereedschap in plaats van een exotische.
1. Waarom Halfgeleidermateriaal de moeilijkste materiaalvereisten stelt
Halfgeleiderfabricatie is een industrie die wordt gedefinieerd door een paradox: het werkt op enorme schaal en toch is bijna elke kritische dimensie klein. Een enkele wafer kan tientallen miljarden transistors bevatten, en elke patroonstap moet zich binnen een fractie van een nanometer afstemmen op de vorige laag. Overlay, kritische afmeting en opbrengst allemaal afbreken op het moment dat de geometrie van een machine verandert, en de geometrie verandert wanneer een structuur uitbreidt, trilt of stijfheid verliest.
Dat creëert vier materiaalvereisten waaraan conventionele metalen moeite hebben om tegelijkertijd te voldoen:
Dimensionele stabiliteit: het gereedschap moet zijn vorm behouden door temperatuurschommelingen, thermische cycling en lange werkuren. De coëfficiënt van thermische uitbreiding (CTE) moet dicht bij nul zijn of op zijn minst overeenkomen met de metrologische referentie.
Hoge specifieke stijfheid: de structuur moet afwijking en trillingen weerstaan zonder massa toe te voegen die het stadium zou vertragen, de servo zou laden of zich zou vestigen in lage frequentie resonantie.
Schoonheid: geen uitgassing, geen vergieten, geen metalen slijtage puin dat een deeltjes defect op een wafer oppervlak zou kunnen worden.
Vibratiedempering en regelbandbreedte: de machine moet zich snel na elke beweging afmaken, zodat doorvoer en nauwkeurigheid niet tegen elkaar worden verhandeld.
CFRP beantwoordt alle vier. Zijn specifieke stijfheid is meerdere malen die van staal of aluminium, zijn CTE kan worden ontworpen tot bijna nul of afgestemd op silicium, het corrodeert niet in de chemische omgeving van de reine kamer en zijn interne demping doodt de hoogfrequente ringing die anders een blootstelling of een meting zou vervagen.
2. Waar koolstofvezel verschijnt in een Fab Tool
Halfgeleider apparatuur is een systeem van systemen, en koolstofvezel is verhuisd in bijna elk subsysteem waar beweging, thermische stabiliteit of structurele economie belangrijk is.
2.1 Waferstadia en positioneringsplatforms
De wafer fase is het hart van elke lithografie of inspectie instrument. Het versnelt bij meerdere g-krachten, reist honderden millimeters in milliseconden en moet zich daarna tot nanometer precisie stellen. Elk kilogram stadiummassa moet worden versneld en vervolgens geremd, zodat de massa rechtstreeks wordt omgezet in verloren doorvoer en verspilde energie. Een stadiumstructuur van koolstofvezel, meestal gebouwd uit een koolstofvezelplaat en gebonden koolstofvezelbuizen met een bijpassende CTE, geeft de stijfheid die de regellus nodig heeft tijdens het snijden van de bewegende massa. Omdat het composiet kan worden ontworpen zodat zijn thermische uitbreiding overeenkomt met het referentieframe van de interferometer, drijft de metrologie van het stadium niet terwijl het gereedschap opwarmt.
2.2 Gantry en bruggestructuren
Boven het podium zit de gantry: een lange straal die een optische kop, een inspectiesensor of een sonde array over de volledige waferbreedte draagt. Het is een klassiek stijfheid-gewichtsprobleem. Een koolstofvezel gantry balk, vaak een grote sectie pultruded of roll-wrapped profiel, verhoogt de eerste natuurlijke frequentie van de structuur en duwt resonantie weg van de servo bandbreedte. Door deze enkele verandering kunnen ingenieurs het gereedschap sneller uitvoeren zonder spannende structurele trillingen, en het houdt de afstand van hoofd tot wafer stabiel gedurende de hele scan.
2.3 Metrologische kaders en referentiestructuren
Metrologische frames bepalen de geometrie waartegen alles anders wordt gemeten, dus hun stabiliteit is de stabiliteit van de hele machine. CFRP frames zijn aantrekkelijk omdat hun uitbreiding kan worden afgestemd op nul, overeenkomend met de lage uitbreiding van de siliciumwafer zelf. Waar het frame moet interfaceren met glazen weegschalen, laserinterferometers of capacitieve sensoren, houdt de koolstofvezelplaat met aangepaste expansie de metingen eerlijk terwijl het gereedschap verwarmt en koelt tijdens een productieverschifting.
2.4 Wafer Handling Robots en End Effectors
Wafer transfer robots verplaatsen delicate, dure wafers tussen proceskamers met hoge snelheid, en hun eindeffectoren moeten licht, stijf en onberispelijk schoon zijn. Een koolstofvezel eindeffectorblad is stijf genoeg om een 300 mm wafer plat te houden onder versnelling, licht genoeg om zak en trillingen te vermijden, en vrij van de deeltjes-genererende slijtage die een bewerkte metaalblad kan produceren op zijn contactpunten. Hetzelfde logica geldt voor hefpennen, bladhouders en overdrachtsarmen in het hele clustergereedschap.
2.5 Vacuümkamers, Beamlines en Ioneimplantatie Hardware
Binnen vacuüm- en straalmgevingen verminderen koolstofvezel- en hybride composietcomponenten bewegende massa in de buurt van delicate sensoren en bieden niet-magnetische, dimensioneel stabiele ondersteuningsstructuren. Ioneimplantatie en elektronenstraalsystemen zijn gevoelig voor elke magnetische of geleidende structuur die de straal kan verstoren, en voor elke thermische drift die openingen verkeerd kan uitlijnen. Composite structuren met zorgvuldig gecontroleerde vezelarchitectuur maken het mogelijk deze compromissen te beheren zonder de gewichtsstraf van een metalen montage.
3. De materialen en hun specifieke rollen
Geen enkele vezelvorm lost een probleem met halfgeleidermapparatuur op. Het juiste antwoord is meestal een combinatie, en het begrijpen van de rollen is wat een werkend ontwerp scheidt van een duur ontwerp.
3.1 Koolstofvezelplaat voor Precisiestructuren
Machineerde en quasi-isotrope koolstofvezelplaat is het go-to materiaal voor stadia, beugels, afstandsblokken en metrologie leden. Quasi-isotrope lay-outs geven voorspelbare, in-plane stijfheid met een lage en controleerbare CTE, en de plaat kan worden bewerkt, geboord en gelijmd met dezelfde gereedschapspreciëntie als aluminium - maar zonder de thermische expansie en zonder het risico op metaalvervuiling.
3.2 Koolstofvezelbuizen en getrukte profielen
Getrokken koolstofvezelbuizen en structurele profielen zorgen voor lange, constante sectieleden voor gantries, robotarmen en ondersteuningsrails. Pultrusion produceert een gecertificeerde, herhaalbare doorsnede, wat van belang is wanneer een gereedschap in serie wordt gebouwd en elke eenheid zich identiek moet gedragen. Buizen worden ook gebruikt voor lichtgewicht, stijve koppelingen en voor de frames van geautomatiseerde materiaalverwerkingsapparatuur binnen de fabriek.
3.3 Koolstofvezel Prepreg en stof
Waar de geometrie complex of eenmalig is - een gevormde dekmantel, een sensorbehuizing, een gecontureerde ondersteuning - geeft een koolstofvezel-prepreg op een vorm de hoogste en meest consistente vezelvolumenfractie en de strakste controle van de laminaatarchitectuur. Droog koolstofvezelstof met harsinfusie biedt een economischer traject voor grotere, lagere volumeonderdelen. Beide laten het laminaat lokaal afstemmen, waardoor stijfheid wordt toegevoegd precies waar het laadpad het vereist.
3.4 Aramidevezel voor taaiheid en isolatie
Aramidevezel brengt inslag- en slijtweerstand waar samengestelde onderdelen hanteringsapparatuur of menselijke exploitanten ontmoeten, en het is van nature elektrisch isolerend en thermisch stabiel. Aramidestof en aramidefilament worden vaak gebruikt in hybride laminaten om het samengestelde oppervlak te beschermen tegen scheuren en als isolerende elementen waar elektrische afscheiding in de buurt van gevoelige elektronica vereist is. Wanneer een ontwerp een oppervlak nodig heeft dat tegen slagen bestand is zonder geleidende deeltjes te vergieten, is een aramiderijke buitenlaag een praktisch antwoord.
3.5 Voorgeoxideerde vezel voor thermische en brandbescherming
Halfgeleider gereedschappen bevatten verwarmers, chucks en proceskamers die hoge temperaturen bereiken, en de omliggende structuren hebben bescherming nodig die zowel thermisch stabiel als elektrisch niet-geleidend is. Voorgeoxideerde vezel (PANOX) vilt, stof en garen zorgen voor vlambestendige, hogetemperatuurisolatie zonder het verkolen en afbreken van algemene organische textielen. Voorgeoxideerde vezelcomponenten worden gebruikt rond verwarmde chucks, in thermische barrières en als brandbescherming voor bekabeling en pneumatische lijnen binnen de hulpmiddelenenveloppe.
4. Toepassingsselectiematrix
In de onderstaande tabel worden gemeenschappelijke werkpunten van halfgeleiderautapparatuur in kaart gebracht met de aanbevolen vezelproductvorm en de primaire eigenschap die het levert. Het is bedoeld als een first-pass gids; definitieve materiaalselectie moet worden bevestigd tegen de werkelijke laadpad, thermisch budget en netheid specificatie.
Werkpunt van apparatuur
Aanbevolen productformulier
Dominerende eigendom
Vervangt de traditionele oplossing
Wafer fase structuur
Koolstofvezelplaat, gebonden buizen
Hoge specifieke stijfheid, bijna nul CTE
Aluminium of staal podium lichaam
Gantry / brugbalk
Pultruded koolstofvezelbuis, doosprofiel
Hoge natuurlijke frequentie, lage massa
Geextrudeerde aluminiumbalk
Referentiekader metrologie
Matched-CTE koolstofvezelplaat
Dimensionele stabiliteit, lage uitbreiding
Invar of graniet frame
Wafer behandeling eindeffector
Koolstofvezel plaatmed
Stiefheid, lichtheid, netheid
Metaalblad bewerkt
Robotarm en koppeling
Koolstofvezelbuis, trekkend profiel
Stijfheid-gewicht, demping
Staal of aluminium arm
Sensor- en optische behuizing
Koolstofvezel prepreg lay-up
Vormvrijheid, thermische stabiliteit
Gegoten of bewerkte metalen behuizing
Contact- en slagoppervlakken
Aramid hybride laminaat
Impact- en slijtvastheid
Onbeschermd composiet of metaal
Verwarmde chuck isolatie
Voorgeoxideerde vezel vilt en stof
Hoge temperatuur, niet-geleidende isolatie
Conventioneel biologisch textiel
Gereedschap brandbescherming
Voorgeoxideerde vezelgaren en vilt
Vlambestendigheid, thermische stabiliteit
Minerale wol of glazen deken
Cleanroom handling meubels
Koolstofvezelbuis en plaat
Lage uitgassing, lage deeltjesverwerping
Beschilderde stalen frames
De matrix is een uitgangspunt, geen vervanging voor techniek. Twee werkpunten die hetzelfde lijken, kunnen verschillende vezelarchitekturen vereisen wanneer rekening wordt gehouden met de vormen van de trillingsmodus, de thermische gradiënten en de schoonheidsklasse.
5. De Engineering Case: Waarom Composite Metaal hier verslaat
Kopers van halfgeleider apparatuur kiezen zelden voor koolstofvezel om geld te besparen op materiaal. Ze kiezen het omdat de prestatie envelop van de machine niet op andere manier kan worden bereikt.
5.1 Thermische stabiliteit die overlay eerlijk houdt
Overlayfouten zijn de duurste gebrekklasse in geavanceerde lithografie. Een structuur die zelfs met een paar micrometer groeit over een temperatuurschommeling zal het beeld veranderen dat het projecteert. Door het laminaat zo te ontwikkelen dat CTE nul benadert, of overeenkomt met de reticle of wafer-referentie, verwijdert koolstofvezel een hele foutterm uit het budget in plaats van het proberen om het in software na het feit te corrigeren.
5.2 Stiefheid en demping voor doorvoer
De doorvoer van gereedschap wordt geregeld door hoe snel een stadium kan bewegen en vervolgens kan vestigen. Met een hoge specifieke stijfheid blijft de structuur stijf bij lage massa, en de inherente demping van het composiet onderdrukt de residuele trillingen die anders een langere vertraging in de afzetting zouden dwingen. Het resultaat is een machine die zowel sneller als nauwkeuriger is, wat precies de combinatie is waar de industrie voor betaalt.
5.3 Schoonheid en niet-magnetisch gedrag
Binnen een schoonruimte is een materiaal dat deeltjes uitgasst, corrodeert of gooit, een aansprakelijkheid, ongeacht zijn mechanische eigenschappen. CFRP met het juiste harssysteem en oppervlakteafwerking is inert, roest niet en produceert niet het metalen slijtage puin dat stalen bewegende delen kunnen genereren. Het niet-magnetische karakter is ook essentieel in de buurt van elektronen- en ionenstraalkolommen, waar een ferromagnetische structuur de straal zou vervormen.
5.4 Levenscycluskosten gedurende een gereedschapsgeneratie
Een fab tool zal naar verwachting vele jaren lopen, vaak over verschillende procesknooppunten, en downtime wordt gemeten in verloren wafer starts. Een structuur die zijn geometrie behoudt, niet corrodeert en geen periodieke herkalibratie tegen thermische drift nodig heeft, vermindert de eigendomskosten ver buiten de aankoopprijs. Voor een machine die miljoenen dollars kan kosten, is de economie van stabiliteit beslissend.
6. Vervaardiging en kwaliteitsoverwegingen
Samengestelde onderdelen voor halfgeleideraapparatuur worden vastgehouden aan toleranties en documentatienormen die veel strenger zijn dan algemeen industrieel werk, en de productieweg is net zo belangrijk als het materiaal.
Layup ontwerp: bevestig dat het laminaat is ontworpen voor het echte laadpad en de thermische gradiënt, niet gewoon gekopieerd van het metalen deel dat het vervangt.
CTE matching: controleer dat de uitbreiding van het composiet overeenkomt met de referentiestructuur of wafer over de volledige werktemperatuurband.
Hars en uitgassing: selecteer een harssysteem met lage uitgassing en valideer het tegen de cleanroom- en vacuümvereisten.
Schoonheid en afwerking: specificeer randafdichting, oppervlaktebehandeling en deeltjescontrole zodat het deel geen foutbron wordt.
Metrologie en traceerbaarheid: vereisen gedocumenteerd vezelgehalte, opstellingsschema en afmetingsinspectie die traceerbaar is tot het geleverde onderdeel.
Binding en bevestiging: ontwerpverbindingen om galvanische koppeling met metalen te vermijden en om de voorlading van de bout stabiel te houden over thermische cycling.
Repareerbaarheid: plan voor gelijmde patch reparatie waar mogelijk, zodat een kleine schade gebeurtenis niet schroot een dure montage.
7. Trends die de volgende gereedschapsgeneratie vormgeven
Verschillende krachten duwen koolstofvezel dieper in halfgeleidermateriaal. De eerste is de onophoudelijke krimp van procesknooppunten, waardoor de overlay- en kritische dimensiebudgetten van elke generatie worden aangescherpt en de thermische stabiliteit niet onderhandelbaar wordt gemaakt. De tweede is de opkomst van high-NA EUV-lithografie, waarvan de grotere optica en strakkere toleranties nog grotere eisen stellen aan podium- en frame-stijfheid. De derde is de groei van geavanceerde verpakking en 3D-integratie, die waferhantering en inspectiestappen vermenigvuldigt en dus de vraag naar lichte, snelle en schone hanteringshardware. Tenslotte brengt de uitbreiding van de vervaardiging van samengestelde halfgeleiders en vermogensapparaten nieuwe procestemperaturen en nieuwe kameromgevingen met zich mee, waardoor de rol van voorgeoxideerde vezel- en aramidisolatie naast koolstofvezelstructuren wordt uitgebreid. In elk geval is het toegankelijke thema hetzelfde: een materiaal dat stijf, licht, dimensioneel stabiel en schoon is.
Shanghai Tanchain New Material Technology levert de volledige vezelstaak achter geavanceerde apparatuurprogramma's - koolstofvezelprocursor en -filament, koolstofvezel-nietstof, stof, prepreg, plaat, buis, pultrudeerde profielen en afgewerkte composietdelen, samen met aramidefilament, aramidestof en het volledige voorgeoxideerde vezelaanbod van filament, nietstof, garen, vilt en stof. Of het nu gaat om een prototype waferfase, een herontwerp van het metrologisch frame of een productieprogramma voor het hanteren van hardware, ons team kan adviseren over de materiaalvorm, vezelarchitectuur en harssysteem die passen bij de werkcyclus. Blader door ons assortiment van koolstofvezelproducten of stuur een aanvraag voor een specificatiediscussie over uw volgende halfgeleiderautapparatuurproject.
Een lift is een machine die zijn hele leven besteedt aan het vechten tegen zijn eigen gewicht. Elk kilogram auto, frame, deur en touw moet duizenden keer per jaar worden versneld, bevestigd en geremd, en elk kilogram tegengewicht moet boven de as worden opgehangen. Daarom is de verticale transportindustrie rustig een van de meest interessante markten voor koolstofvezelcomposieten geworden: zodra de bewegende massa daalt, daalt de motorgrootte, daalt het energieverbruik, verlengt de levensduur van touw en scheef en wordt de hele machine tegelijkertijd sneller en eenvoudiger. Dit artikel kijkt naar waar koolstofvezel, aramidevezel en voorgeoxideerde vezel worden gebruikt in liften, roltrappen en de bredere verticale transportindustrie, en hoe een koper of ingenieur ze moet specificeren.
Wat dit artikel omvat
De kinematica van gewicht in verticaal transport
Waarom bewegende massa alles anders bepaalt
Waar conventioneel machineontwerp een muur treft
Wat de industrie nodig heeft van een materiaal
Koolstofvezel ophangingsleden en riemen
Samengestelde touwen en platte riemen
Lichtgewicht reizende kabels
Opties voor gouverneur en veiligheidstouw
Autoconstructies, sling frames en platforms
Autoframes en platformpanelen
Deuren, bakken en landingsmeubels
Pakketen zonder lift en machinekamer
Machineraamapparatuur en aandrijfcomponenten
Motorbehuizingen, beugels en aandrijfsassen
Scheeffelgen en gidscomponenten
Componenten voor roltrappen en bewegende wandelingen
Brand-, thermische en veiligheidsmateriaalplichten
Brandtesten realiteiten voor auto interieurs
Voorgeoxideerde vezels in rem- en thermische taken
Aramidevezel in inslag- en barstbescherming
Matrix voor de selectie van materialen voor verticaal transport
Overeenstemmende productformulier met de rechten
Het lezen van de matrix
Specificatie, testen en certificering
Normen, codes en het papierspoor
Testen van vermoeidheid, buiging en tractie
Inspectie over een lange levensduur
Waarom Tanchain voor verticale transportprogramma's
1. De Kinematiek van Gewicht in Vertical Transport
Begin met de rekenkunde van een tegengebalanceerde lift. De tractiemotor hoeft alleen het verschil tussen de massa en het tegengewicht van de auto te verplaatsen, plus de passagiers. Verminder de massa van de auto en de sling, en het tegengewicht kan met dezelfde hoeveelheid worden verminderd, zodat de motor, rem, schaven, leidingsrails en structurele belastingen allemaal samen afdalen. Een besparing van een paar honderd kilogram in de bewegende montage wordt een besparing van ruim een ton in de totale machine.
1.1 Waarom bewegende massa alles anders bepaalt
Energieverbruik, piekstroom, remgrootte, kabeldiameter en schachtkopruimte zijn allemaal stroomafwaarts van bewegende massa. In een hooggebouw wordt de bewegende massa gedomineerd door het ophangssysteem zelf, en in een huislift is de bewegende massa belangrijk omdat het hele product in een huishoudelijke structuur moet passen zonder een machinekamer. Beide uiteinden van de markt trekken in dezelfde richting: lichtere structuren en lichtere ophangingsdelen.
1.2 Waar conventioneel machineontwerp een muur raakt
Stalen touw is een volwassen oplossing en zal niet verdwijnen, maar het heeft een vaste relatie tussen diameter, breuklast en massa per meter. Hogere schachten betekenen langere touwen, en een langer touw weegt niet alleen meer, het strekt zich meer en heeft meer tractie nodig. Bij een bepaalde schachthoogte wordt de touwmassa alleen een zinvol deel van de last. Stalen autoframes zijn sterk maar zwaar, aluminium bekledingen gewicht, maar is zacht en vermoeidheid gevoelig bij gewrichten, en beide materialen hebben corrosiebescherming nodig in vochtige schachten en mariene omgevingen.
1.3 Wat de industrie van een materiaal nodig heeft
Het ideale bouwmateriaal voor een lift is stijf, sterk, vermoeidheidstolerant, dimensioneel stabiel, niet-corroderend, niet-magnetisch en brandcompatibel. Het moet ook gemakkelijk te lamineren in frames en gemakkelijk te bewerken in beugels. Koolstofvezelversterkt polymeer dekt het grootste deel van die lijst, en de twee gaten die het achterlaat, namelijk temperatuurprestaties in een schachtbrand en slaggedrag in sommige componenten, worden respectievelijk gevuld door vooraf geoxideerde vezel en aramidevezel.
2. Koolstofvezel ophangingsleden en riemen
Het meest zichtbare succes van koolstofvezel in de industrie is geen autopaneel of deur. Het is de platte riem die de lift ophangt, en de familie van samengestelde spanningsleden die eromheen is opgegroeid.
2.1 Samengestelde touwen en platte riemen
Een gecoate stalen riem met een kern van koolstofvezel spanningsleden vervangt verschillende conventionele touwen door een enkel plat element. De koolstofvezelkern draagt de last met zeer weinig strekking, waardoor een kleinere tractieschaaf en een kleinere motor mogelijk zijn, en de urethaanjas zorgt voor tractie en beschermt de kern tegen slijtage. Omdat de riem veel lichter is dan het staal dat hij vervangt, valt de energie die nodig is om het ophangingssysteem zelf te verplaatsen, en houdt de riem goed in een goed uitgelijnde installatie zonder machinekamer.
2.2 Lichtgewicht reizende kabels
De reizende kabel die de auto volgt draagt stroom en communicatie naar een bewegende massa, dus zijn eigen gewicht is een straf die verschijnt als extra weerstand, krabben en vermoeidheid op de bochtstraal. Kabelontwerpen die hoge sterkte vezel sterkte leden gebruiken verminderen massa en verbeteren buiglevensduur, en aramide vezel is een gemeenschappelijke keuze waar taaiheid belangrijk is net zo veel als stijfheid. Het verminderen van de bewegende kabelmassa vermindert ook het tegengewicht dat moet worden verstrekt om het te compenseren.
2.3 Opties voor gouverneur en veiligheidstouw
Veiligheids- en regelaarsystemen worden geregeld door codes en goedkeuringen, dus samengestelde vervanging is daar langzamer dan in structurele onderdelen. Wanneer een samengesteld spanningselement wordt gebruikt, is de kritieke vereiste gedocumenteerd kruip- en vermoeidheidsgedrag onder aanhoudende belasting, omdat een ophengingselement dat meer dan tien jaar ontspant niet aanvaardbaar is. Leveranciers die aan deze onderdelen werken, leveren kruipbreukgegevens, spanningsvermoeidheidscurven en buig-over-sheave-resultaten in plaats van alleen een breukbelasting op korte termijn.
3. Autostructuren, Sling Frames en Platforms
Boven de riem en rond de deuren is een tweede, grotere kans. Elk paneel en frame dat uit de auto wordt verwijderd vermindert de belasting op de vering en de leidingsrails.
3.1 Autoframes en platformpanelen
Auto slings en platforms zijn gelamineerde of pultrudeerde structuren, en koolstofvezelplaat, buis en pultrudeerde profiel zorgen voor een stijf frame met wanddiktes ver onder een staal equivalent. De hogere specifieke stijfheid betekent dat afwijking onder belasting wordt gecontroleerd met minder materiaal en het niet-corroderende oppervlak houdt de structuur stabiel in een vochtige as. Sandwichpanelen met koolstofvezelschills en een brandvaste kern geven een plat, stijf platform en wandpaneel dat ook de interieurafwerking draagt.
3.2 Deuren, Silk en Landing Meubels
Auto- en landingsdeuren behoren tot de meest gefietste delen van elke installatie. Een deurpaneel van koolstofvezel is licht genoeg om de bediener- en motorbelasting te verminderen en stijf genoeg om plat te blijven na jaren van gebruik, en de samengestelde structuur doet geen deuken of roest zoals staalplaat. Landingsbakken, indicatorpanelen, handrails en schachtmeubels profiteren van dezelfde combinatie van stijfheid, lage massa en corrosiebestendigheid, en de niet-magnetische aard van het materiaal voorkomt interferentie met positiebevoeling.
3.3 Home Lift en Machine-Room-Minder Pakketen
In het residentiële en kleine commerciële segment zijn de beperkingen anders en het geval voor composieten is nog duidelijker. Een huislift moet naar een bestaande trap gaan, heeft een compacte aandrijving en een lichte auto nodig omdat de steunstructuur nooit voor een lift is ontworpen. Koolstofvezelbuizen en bewerkte platen laten een fabrikant een slank, zelfdragend frame bouwen dat ter plaatse kan worden gemonteerd en voorgeoxideerde vezelkomponenten hanteren de isolatie- en brandbarrièreactiviteiten rond de aandrijving en de autopanelen.
4. Machineraamapparatuur en aandrijfcomponenten
De machinekamer, of de compacte machinekamer van een lift zonder machinekamer, bevat draaiende en wisselende onderdelen waar verminderde traagheid en corrosiebestendigheid zowel betalen.
4.1 Motorbehuizingen, beugels en aandrijfsassen
Een aandrijfsas met koolstofvezel vermindert de draaitragheid en verhoogt de eerste natuurlijke buigfrequentie, waardoor een tandwielloze tractiemachine rustig draait. Motorframes, bevestigingsbeugels en machineplaten in koolstofvezel verminderen de massa op de schachthoofdstructuur en verwijderen de noodzaak om te schilderen en te verzinken. Omdat het materiaal niet magnetisch is, kan het dicht bij het magnetische circuit worden gebruikt zonder vervorming van het veld.
4.2 Scheeffelgen en gidscomponenten
Gidsschoenen, rolgidsbehuizingen en de structurele elementen van een scheefmontage zijn kandidaten voor koolstofvezel waar stijfheid en lage massa materie zijn. Rollen en gidscomponenten profiteren van aramidevezel in slijtage- en slaglagen, aangezien aramide uitzonderlijk taai en niet-slijpend is voor het railoppervlak. Beide materialen zijn thuis in een schachtomgeving omdat geen van beide corrodeert wanneer condensatie zich vormt op een koude ochtend.
4.3 Componenten van roltrappen en bewegende wandelingen
Roltrapbalustraden, trap- en palletcomponenten, handrailleidingsstructuren en kamplaatmeubels werken al tientallen jaren in openbare gebouwen waar zowel het uiterlijk als de onderhoudskosten belangrijk zijn. Koolstofvezelprofielen en panelen geven een stijve, lichte en stabiele structuur, terwijl aramidevezel slagtolerantie toevoegt op blootgestelde punten en voorgeoxideerde vezel de brandbarrière achter bekleding en rond aandrijfcomponenten biedt.
5. Brand, thermische en veiligheidsmateriële plichten
Vertical transport is een levensbeveiligingsproduct, dus materiële beslissingen worden beperkt door codes en door de gevolgen van een fout. Samengestelde materialen beantwoorden aan deze beperkingen wanneer de specifieke kwaliteit en het testbewijs opzettelijk worden gekozen.
5.1 Brandtesten voor het interieur van auto's
Automuren, plafonds, vloeren en deuren zijn onderworpen aan vereisten voor brandprestaties en de samengestelde oplossing is een systeem in plaats van een enkel materiaal. Een koolstofvezel huid kan worden gecombineerd met een brand-rated kern en een intumescent of mineraal laag, en voorgeoxideerde vezel bekledingen kunnen worden toegevoegd waar niet-brandbaarheid telt. De sleutel is om de assemblage te testen als het zal worden geïnstalleerd, omdat een laminaat dat alleen passeert mogelijk niet passeert met de lijm en afwerking die in de productie wordt gebruikt.
5.2 Voorgeoxideerde vezel in rem en thermische taken
Voorgeoxideerde vezel is een niet-smeltend, vlambestendig materiaal dat niet brandt of smelt bij gebruikstemperaturen, en het wordt gebruikt als remblokversterking, als thermische isolatie rond machinecomponenten, als barrière achter panelen en als gevoeld binnen de machineruimte. Het houdt ook goed in de stofige, trillende omstandigheden van een roltrap truss, waar mineraalwol kan neerzetten en comprimeren in de loop van de tijd.
5.3 Aramidevezel in impact- en burstbescherming
Wanneer een storing energie zou vrijgeven, verdient aramidevezel zijn plaats als een energie-absorberende laag. Het wordt gebruikt in beschermende voeringen rond aandrijvingsapparatuur, in slagbescherming voor blootgestelde schachtmeubels en in containment wraps voor onderdelen met druk of hoge energie. Aramidestof is ook een natuurlijke keuze voor zachte apparatuur zoals hefslingen, sling covers en beschermende dekens die worden gebruikt tijdens liftinstallatie en renovatie, waar een metalen onderdeel een afgewerkt interieur van de auto niet mag krassen.
6. Matrix van de selectie van materialen voor verticaal vervoer
De matrix hieronder geeft het werkpunt in een verticaal transportsysteem in kaart met de productform die bij hem past en het conventionele materiaal dat het meestal vervangt.
Duty punt
Aanbevolen productformulier
Voornaamste reden
Typische conventionele keuze
Ophanggordels en spanningsleden
Koolstofvezelfilament en gepultrudeerd kernelement
Laag strekken, lage massa, hoge vermoeidheid levensduur
Staal touw sets
Reiskabelen en regellijnen
Aramidevezelsterkte lid in buigende kabel
taaiheid en buigvermoeidheidsweerstand
Staal of glasvezel leden
Auto sling en platform structuur
Koolstofvezelbuis, plaat en pultruded profiel
Stijfheid per kilogram
Gelaste stalen frame
Wand-, plafond- en vloerpanelen
Koolstofvezel laminaat over brand-gewaardeerde kern
Vlak, licht, corrosievrij
Beschilderd staal of laminaat
Auto- en landingsdeuren
Koolstofvezel sandwichpaneel en randprofiel
Cycluslevensduur en dimensionele stabiliteit
Staaldeuren
Machinebeddplaat en motorbeugels
Carbonvezel bewerkte plaat en pultruded profiel
Massevermindering en geen corrosiebescherming
Gietijzer of gelast staal
Aandrijfas en draaiende componenten
Koolstofvezelbuis en bewerkte koppeling
Lage traagheid, hoge natuurlijke frequentie
Stalen as
Gidsschoenen, rollen en railmeubels
Aramidevezel slijtage laag met koolstofvezel behuizing
taaiheid zonder spoorschade
Staal of nylon gidsdelen
Brandbarrières en binnenvoeringen
Voorgeoxideerde vezel vilt, stof en bekleding
Niet-smelten, niet-brandbare barrière
Minerale wol en staalplaat
Remblok en thermische afscherming
Voorgeoxideerde vezelversterking en vilt
Stabiele wrijving en hittebestendigheid
Asbestvrij composiet pad
Installatieslingen en beschermende deksels
Aramidevezelband, sling en deken
Hoge sterkte, zacht, niet-trouwen
Staalketting en nylon sling
6.1 Het lezen van de matrix
Lees elke rij als een pakket in plaats van een enkele aankoop. De productvorm, de reden waarom het is gekozen en de conventionele oplossing die het vervangt behoren samen en de meeste installaties combineren meerdere rijen tegelijkertijd. De commerciële waarde van een enkele leverancier is het grootste wanneer riemen, structurele profielen, panelen, vilten en beschermende textielen arriveren met consistente documentatie en gecoördineerde levering, omdat de lift in een vaste volgorde wordt gemonteerd en een ontbrekende voorwerp de hele bouw stopt.
7. Specificatie, Testen en Certificatie
Vertical transport wordt gereguleerd en samengestelde materialen komen de industrie binnen door de deur gemarkeerd testbewijs. Een leverancier die begrijpt dat zal het goedkeuringsproces van de koper korter maken.
7.1 Normen, codes en het papierspoor
Composite onderdelen voor liften zijn gekwalificeerd volgens de toepasselijke liftveiligheidsnorm voor de regio en volgens materiaal- en brandnormen voor de assemblage als geheel. In de praktijk omvat een projectpakket materiaalcertificaten met batch traceerbaarheid, mechanische en fysische testrapporten, brandtestrapporten voor de afgewerkte assemblage en waar relevant kruip- en vermoeidheidsgegevens. Consistentie tussen certificaten en productielopen is net zo belangrijk als de cijfers zelf, want een vervanging in de toeleveringsketen kan een goedkeuring ongeldig maken.
7.2 Testen van vermoeidheid, buiging en tractie
Een ophangingselement in een lift kan miljoenen ladingscycli zien gedurende zijn levensduur, en een deur kan honderden keren per dag gedurende twee decennia fietsen. Het testen richt zich daarom op spanningsvermoeidheid voor ophangingsleden, buigvermoeidheid over de daadwerkelijk gebruikte scheefdiameter en cyclustest van scharnieren, rollen en sloten op bewegende panelen. Trek- en slijtagetests van een gecoate riem worden uitgevoerd op de echte scheefgeometrie, omdat de levensduur van de riem een systeemeigenschap is in plaats van een materiaaleigenschap.
7.3 Inspectie gedurende een lange levensduur
Samengestelde componenten worden gecontroleerd door visueel onderzoek, kraanproeven en, indien van toepassing, ultrasone of radiografische methoden. Het meest nuttige product bij de overdracht is een gedocumenteerde baseline: materiaalbatch records, as-built tekeningen, uitlijning en koppel records en foto's van kritische verbindingen. Met een baseline in de hand wordt elke volgende inspectie sneller en wordt elke beslissing over reparatie of vervanging gebaseerd op bewijs in plaats van een gokking.
8. Waarom Tanchain voor Verticale Vervoersprogramma's
Een verticaal transportproject heeft één materiaalpartner nodig die structurele, ophangings- en veiligheidstaken kan afdekken zonder de samenhang tussen hen te verliezen. Tanchain vervaardigt koolstofvezelfilament, nietvezel, stof, prepreg, pultrudeerde buis, profiel en bewerkte plaat voor het samengestelde frame, paneel, riemkern en aandrijfcomponent, samen met aramidefilament, nietvezel en stof voor impact, slijtage en beschermende textiele taken, en voorgeoxideerde vezelfilament, filament, garen, vilt en stof voor hogetemperatuurisolatie, remversterking en brandbarrières.
Dit assortiment betekent dat een enkele bestelling een auto sling, een interieur paneel set, een machine bedplaat, een riem kern specificatie, een brandbarrière vilt en een set installatie slings kan dekken, met consistente documentatie en gecoördineerde planning. Materiaalcertificaten, batch traceerbaarheid en technische gegevens worden standaard verstrekt, en ons team ondersteunt de specificatiefase met productselectie en applicatiebegeleiding.
Blader door de Tanchain koolstofvezel, aramidevezel en voorgeoxideerde vezel product assortiment, of stuur ons een auto lay-out, schacht gegevens en werkcyclus. Ons ingenieursteam zal de bewegende massa, de ophangingsregeling en de brand- en veiligheidsvereisten beoordelen, de productformulieren voor elk deel van het systeem aanbevelen en een compleet materiaalpakket voor de verticale transporttoepassing verstrekken, van het ophangingslid tot de isolatie achter het autopaneel.

Inleiding: Waarom koolstofvezelmaterialen medische apparatuur transformeren
Moderne gezondheidszorg vereist apparatuur die tegelijkertijd licht gewicht, buitengewoon sterk, stralingslicht en veilig is voor dagelijks klinisch gebruik. Weinig materialen voldoen aan al deze eisen zo elegant alskoolstofvezel in medische apparatuurOorspronkelijk ontwikkeld voor luchtvaart en motorsport, zijn koolstofvezelversterkte polymere (CFRP) composieten gestaag verhuisd naar ziekenhuizen, beeldvormingssuites en revalidatiecentra, waar hun uitzonderlijke sterkte-gewichtsverhouding, chemische weerstenen transparantie tegen röntgenstraling meetbare klinische voordelen brengen. Dit artikel onderzoekt de vele manieren waarop koolstofvezel composietmaterialen medische apparaten veranderen, van diagnostische beeldvormingstafels tot chirurgische instrumenten, prothetische ledematen en rehabilitatiehulpmiddelen, en legt uit waarom geavanceerde tussenproducten zoals koolstofvezel sleep, koolstofvezel stof en koolstofvezel prepreg de bouwstenen achter deze innovaties zijn.
Voor ingenieurs en inkoopmanagers in de medische apparaatindustrie is het begrijpen van de praktische waarde van koolstofvezel meer dan het achtervolgen van de nieuwste technologie. Het gaat om betere patiëntresultaten te leveren, de ergonomie van het personeel te verbeteren en de totale levenslange kosten van geavanceerde medische systemen te verminderen. In de volgende secties onderzoeken we specifieke toepassingen, de betrokken materiaalformulieren en de supply chain-overwegingen die het belangrijkst zijn bij het kiezen van een betrouwbare partner.
De opkomst van koolstofvezelcomposieten in diagnostische beeldvorming
Diagnostische beeldvorming is een van de duidelijkste succesverhalen voorkoolstofvezel in medische apparatuurApparatuur zoals CT-scanners, röntgenmachines en lineaire versnellers die in stralingstherapie worden gebruikt, zijn afhankelijk van componenten die beeldvormingsstralen met minimale interferentie kunnen doorgaan. Traditionele metalen tafelbladen en ondersteuningspanelen kunnen straling verstrooien of absorberen, waardoor de beeldkwaliteit afneemt en de dosis verhoogt die nodig is om een bruikbare scan te produceren.
Koolstofvezelplaten en gevormde koolstofvezel tafelbladen oplossen dit probleem elegant. Omdat koolstof een element met een laag atoomtal is, zijn composietpanelen van koolstofvezels zeer radiolichtgevend, wat betekent dat röntgenstralen en beeldende stralen door hen reizen met zeer weinig verzwakking. Deze eigenschap produceert scherpere diagnostische beelden, vermindert de blootstelling aan straling voor zowel patiënten als artsen en stelt medisch personeel in staat apparatuur nauwkeurig te positioneren. Tegelijkertijd zorgt koolstofvezel voor de stijfheid die nodig is om patiënten met variabel lichaamsgewicht te ondersteunen zonder merkbare afwijking, waardoor de dimensionale stabiliteit in het volledige beeldvormingsgebied wordt behouden.
Naast tafelbladen wordt koolstofvezel gebruikt in hoofdsteunen, positioneringshulpmiddelen en andere accessoires binnen beeldvormingssystemen. De combinatie van radiohelderheid en mechanische sterkte betekent dat positioneringsgereedschappen tijdens een scan op hun plaats kunnen worden gelaten zonder het gebied van belang te verduisteren. Als gevolg hiervan krijgen radiologen schonere, betrouwbaardere beelden in minder tijd, wat snellere en betrouwbaardere diagnoses ondersteunt in ziekenhuizen en klinieken wereldwijd.
Lichtgewicht sterkte in chirurgische instrumenten en operatiekamerapparaten
Chirurgen werken vaak uren lang terwijl ze precisie-instrumenten vasthouden, dus het gewicht van de apparatuur beïnvloedt rechtstreeks de vermoeidheid van de hand en de nauwkeurigheid van de procedure. Carbonvezel composiet handgrepen en instrumenten schachten bieden een aanzienlijk ergonomisch voordeel ten opzichte van hun roestvrijstalen tegenhangers, het leveren van vergelijkbare stijfheid bij een fractie van het gewicht. Dit maakt koolstofvezel tot een aantrekkelijke optie voor handheld chirurgische gereedschappen, retractors en endoscopische accessoires voor lange bereik waar een stabiele hand en verminderde vermoeidheid essentieel zijn.
Koolstofvezel brengt ook uitstekende corrosiebestendigheid en chemische compatibiliteit naar de operatiekamer. Medische instrumenten verdragen herhaaldelijke blootstelling aan reinigingsmiddelen, desinfectiemiddelen en sterilisatieprocessen, omgevingen die onbeschermd metaal in de loop van de tijd kunnen beschadigen. Goed ontworpen koolstofvezelkomponenten weerstaan deze uitdagingen en behouden hun dimensionele precisie door vele reinigingscyclussen, wat bijdraagt aan een langere, betrouwbaardere levensduur van het instrument. Wanneer gecombineerd, helpt de lichtheid, sterkte en duurzaamheid van koolstofvezel chirurgische teams om delicate procedures met meer comfort en consistentie uit te voeren.
Koolstofvezel in prothese, orthotiek en rehabilitatie
Weinig velden tonen de menselijke waarde van geavanceerde composieten zichtbaarder aan dan prothesen en orthosen. Koolstofvezelprotese voeten, pylon buizen, en socket componenten worden algemeen erkend voor hun vermogen om energie op te slaan en vrij te geven tijdens lopen en lopen. Een koolstofvezel prothese voet buigt onder lichaamsgewicht en springt terug tijdens push-off, nauwkeurig nabootsen van de natuurlijke energie terugkeer van een bodybuilding lopen. Het resultaat is een soepelere, efficiëntere beweging en een aanzienlijk verminderde stofwisselingskosten voor de drager.
Orthotische beugels en ondersteuningen profiteren ook van de lichtheid en stijfheid van koolstofvezel. Enkelvoetorthesen gemaakt van koolstofvezelstof en prepreg bieden stevige medische ondersteuning terwijl ze slank genoeg blijven om onder kleding te passen, wat het comfort en de dagelijkse draagbaarheid verbetert. Omdat het materiaal kan worden gevormd in dunne, contoureerde laminaten, kunnen artsen apparaten ontwerpen die gerichte ondersteuning bieden precies waar het nodig is zonder de bulk die wordt geassocieerd met zwaardere conventionele materialen.
Rehabilitatieapparatuur zoals loophulpmiddelen, overdrachtsborden en therapietafels is bovendien afhankelijk van de corrosiebestendigheid en reinigbaarheid van koolstofvezelcomposieten. Apparatuur die gemakkelijk kan worden opgeheven en afgeveegd, helpt zorgverleners en therapeuten efficiënter te werken, terwijl de strenge hygiëne-normen die vereist zijn in klinische omgevingen worden gehandhaafd.
Koolstofvezel mobiliteitshilpmiddelen en ziekenhuismeubilair
Rolstoelfabrikanten hebben koolstofvezel omarmd om stoelen te produceren die zowel uitzonderlijk licht als zeer duurzaam zijn. Eenkoolstofvezel rolstoel frame kan met name minder wegen dan een gelijkwaardig aluminiummodel, waardoor dagelijkse aandrijving, het opheffen in voertuigen en het navigeren op ongelijke oppervlakken veel minder moeilijk zijn voor gebruikers en hun assistenten. De hoge sterkte van het materiaal stelt ontwerpers ook in staat slanke, esthetisch verfijnde frames te bouwen die nog steeds jaren van veeleisend gebruik weerstaan.
Dezelfde kwaliteiten vertalen zich in ziekenhuismeubilair en patiëntenbehandelingsapparatuur. Koolstofvezelbaren, achterborden en stralingslichte transportborden stellen hulpverleners en ziekenhuispersoneel in staat om patiënten veilig te verplaatsen, terwijl ze ervoor zorgen dat beeldvormingsapparatuur kan worden gebruikt zonder de patiënt naar een aparte tafel over te brengen. Lichtgewicht koolstofvezel headsets en positioneringssystemen in operatiekamers helpen de fysieke belasting die wordt geplaatst op chirurgische teams tijdens lange procedures te verminderen, een belangrijke factor in het welzijn en het behoud van artsen.
Toepassingen van koolstofvezels in radiotherapie en medische elektronica
In de radiooncologie is precisie alles. Behandelingstafels en positioneringsapparaten die worden gebruikt met lineaire versnellers en protonentherapiesystemen moeten de behandelingsstraal met minimale verzwakking doorlaten zodat de beoogde dosis de tumor bereikt terwijl het omliggende gezonde weefsel wordt gespaard. De uitstekende radiohelderheid en structurele stijfheid van koolstofvezel maken het tot het materiaal van keuze voor deze veeleisende toepassingen, waardoor oncologen nauwkeuriger en beter verdraagbare behandelingen kunnen leveren.
Naast radiografie en oncologie vinden koolstofvezelcomposieten hun weg in medische elektronica en precisie-instrumentatie. Beeldvormingssystemen, robotgeassisteerde chirurgische apparatuur en laboratoriumanalysatoren vereisen allemaal stabiele, trillingsbestande structurele componenten en koolstofvezelstoflaminaten leveren de dimensionele stabiliteit en dempingskenmerken die deze geavanceerde machines nodig hebben. In elk geval blijven de bepalende voordelen hetzelfde: uitstekende sterkte-tot-gewicht prestaties, corrosiebestendigheid en het vermogen om te worden ontworpen tot complexe, lichtgewicht structuren die metaal eenvoudigweg niet economisch kan overeenkomen.
Materiaalvormen: hoe koolstofvezel de fabrikant van medische apparaten bereikt
Fabrikanten van medische apparaten verkrijgen koolstofvezel in een reeks tussenvormen, elk geselecteerd voor een bepaald productieproces en prestatiedoel. Koolstofvezel slepengeleverd als continue filamenten, biedt de fundamentele versterking die wordt gebruikt om sterkere laminaten te bouwen en wordt vaak omgezet in eenrichtingstapes. Koolstofvezelstofverkrijgbaar in geweven en niet-krimpende constructies, is ideaal voor het oplagen in de contourede schelpen van prothetische sockets en orthopedische braces. Koolstofvezel prepreg combineert versterking met een nauwkeurig gecontroleerd harssysteem, waardoor consistente, hoogwaardige laminaten worden geproduceerd na het uitharden voor structurele delen met strakke toleranties.
Koolstofvezelplaten and koolstofvezelbuizen bieden kant-en-klare structurele profielen voor tafelbladen, frames en dragende delen, waardoor de bewerkingstijd wordt verkort en herhaalbare prestaties worden verzekerd. Omdat patiëntenveiliging en regelgevende traceerbaarheid van het grootste belang zijn op het medische gebied, waarderen fabrikanten grondstoffenleveranciers die consistente mechanische eigenschappen, batch traceerbaarheid en betrouwbare levering in grote programma's kunnen documenteren. Of de toepassing koolstofvezel lange filament, unidirectionele stof of afgewerkte prepreg vereist, een betrouwbare partner is essentieel om veilige, hoogwaardige medische apparaten op de markt te brengen.
Waarom kiezen voor een gespecialiseerde leverancier van koolstofvezels voor medische projecten
De medische apparaatindustrie werkt onder strikte kwaliteits- en regelgevingsnormen, waardoor speciale eisen worden gesteld aan grondstoffenpartners. Consistentie van partij tot partij is essentieel, omdat zelfs kleine variaties in de eigenschappen van koolstofvezelfilament het uiteindelijke mechanische gedrag van een prothese of een beeldvormende tafelblad kunnen beïnvloeden. Een gespecialiseerde leverancier met gedocumenteerde technische gegevens en responsieve technische ondersteuning helpt fabrikanten materialen te valideren, ontwerpen te optimaliseren en producten met meer vertrouwen op de markt te brengen.
De betrouwbaarheid van de levering is net zo belangrijk als de kwaliteit van het materiaal. De productieplanen van medische apparaten zijn vaak nauw gekoppeld aan ziekenhuisinkoopcycli en tijdlijnen voor klinische proeven, dus betrouwbare levertijden en stabiele beschikbaarheid zijn van cruciaal belang. Door samen te werken met een ervaren leverancier van koolstofvezelprocursoren, sleep-, stof-, prepreg-, plaat- en buisproducten, beveiligen medische bedrijven een enkele, verantwoordelijke bron in het hele materiaalassortiment, vereenvoudigen ze de inkoop en verminderen ze het risico gedurende de hele levenscyclus van het product.
Conclusie: Koolstofvezelmaterialen als basis voor slimmere medische apparatuur
Van radiolichte beeldvormtafels en lichtgewicht chirurgische instrumenten tot energie-terugkerende prothesen en duurzame mobiliteitshilpmiddelen,koolstofvezel in medische apparatuur Zijn voetafdruk in de gezondheidszorg blijft uitbreiden. De unieke combinatie van hoge sterkte, laag gewicht, corrosiebestendigheid en transparantie tegen straling van het materiaal levert echte klinische waarde, verbetert de diagnostische duidelijkheid, vermindert de vermoeidheid van de arts en verbetert het comfort en de onafhankelijkheid van de patiënt. Naarmate de medische technologie steeds geavanceerder wordt en de vraag naar ergonomische, patiëntgerichte apparatuur stijgt, zullen koolstofvezel composietmaterialen een steeds centrale rol spelen.
Of u nu de volgende generatie diagnostische beeldvormingssystemen, chirurgische hulpmiddelen of prothese-apparaten ontwikkelt, het samenwerken met een betrouwbare leverancier van koolstofvezels maakt een meetbaar verschil in prestaties, kwaliteit en tijd voor de markt. We nodigen u uit om ons volledige assortiment van koolstofvezels en aramidematerialen te verkennen - inclusief sleep-, stof-, prepreg-, plaat- en buisproducten - om de oplossing te vinden die het beste geschikt is voor uw medische toepassing. Neem vandaag nog contact op met ons ingenieursteam voor technische begeleiding, materiaalmonsters of een op maat gemaakte offerte voor uw volgende project.

Koolstofvezel in 3D-afdrukken: waar additieve productie hoogwaardige composieten ontmoet
Jarenlang leefden koolstofvezel en 3D-printen in aparte werelden. Composites behoorde tot autoclaven, vormen en vakkundige laminators. Additieve productie behoorde tot prototypes, beugels en kunststoffen die goedkoop maar zwak waren. Die scheiding is verdwenen. Koolstofvezel in 3D-printen is nu een echte productieroute en het heeft rustig veranderd wat een printer kan bouwen.
De reden is eenvoudig. Drukken geeft vrijheid van geometrie, terwijl koolstofvezel stijfheid en sterkte geeft. Zet de twee bij elkaar en je krijgt onderdelen die licht, stijf en gevormd zijn op manieren die het gieten niet gemakkelijk kan kopiëren. Voor industrieën die aangepaste structuren in lage tot middelgrote volumes nodig hebben, is deze combinatie moeilijk te negeren.
Dit artikel behandelt hoe koolstofvezel wordt gebruikt in additieve productie, welke materiaalvormen het beste werken, de drukmethoden die van belang zijn en wat kopers moeten overwegen voordat ze gedrukte composietonderdelen specificeren.
1. Waarom additieve productie een stijveren materiaal nodig had
Standaard afdrukfilamenten zoals PLA, PETG en ABS zijn handig, maar hun mechanische grenzen verschijnen snel. Een gedrukte beugel buigt. Een gedrukte jig drijft onder belasting. Een gedrukte behuizing kruipt in warme omstandigheden. Ingenieurs bereiken snel het punt waar geometrie alleen niet kan compenseren voor een zacht materiaal.
1.1 De stijfheid kloof in plastic onderdelen
De trekmodule voor gebruikelijke drukkunststoffen ligt in een laag bereik, vaak tussen 2 en 3,5 GPa. Aluminium is ongeveer 70 GPa. Dat kloof verklaart waarom gedrukte plastic onderdelen flexibel aanvoelen en waarom ze zelden worden vertrouwd voor structurele taken. Het toevoegen van koolstofvezel verandert geen plastic in metaal, maar het kan de stijfheid meerdere keren verhogen en tegelijkertijd de thermische uitbreiding verminderen.
1.2 Wat koolstofvezel eigenlijk verandert
Gehakte of continue koolstofvezelversterking verbetert drie dingen tegelijkertijd: stijfheid, dimensionele stabiliteit en sterkte. Onderdelen houden hun vorm beter onder belasting, warpen minder wanneer ze worden verwarmd en weerstaan vervorming langer. Het compromis is dat het materiaal meer schuur, duurder en minder vergevend wordt om af te drukken, daarom is procescontrole belangrijker dan met gewoon filament.
2. De belangrijkste routes naar koolstofvezel 3D-afdrukken
Er is geen enkele manier om koolstofvezelcomposieten af te drukken. Vier benaderingen omvatten de meeste industriële en werkplaats gebruik vandaag de dag, en elk past een andere balans tussen kosten, sterkte en complexiteit.
2.1 Korte vezelversterkte filamentdruk
Dit is de meest toegankelijke route. De gehakte koolstofvezel wordt samengevoegd tot een thermoplastische pellet en vervolgens geëxtrudeerd tot filament voor FDM-printers. Onderdelen die op deze manier zijn gemaakt, zijn stijver en stabieler dan niet-versterkt plastic en de apparatuurvereisten zijn bescheiden.
De beperking is de lengte en oriëntatie van de vezel. De vezels zijn kort en willekeurig verdeeld, dus de versterking is uniform maar matig. Deze route is geschikt voor armaturen, jigs, behuizingen en functionele prototypes in plaats van primaire structurele delen.
2.2 Continue vezeldruk
Continue vezeldruk voert een droge koolstofvezel sleep of een vooraf geïmpregneerde strand naast de thermoplastic, het leggen van lange vezels precies waar de lading reist. Het resultaat is een echte samengestelde structuur in plaats van een gevuld plastic.
Sterkte en stijfheid springen dramatisch in vergelijking met korte vezeldrukken, omdat de vezel continu last draagt. Ontwerpers kunnen vezels langs een buig as of rond een gat uitlijnen, waar gedrukte onderdelen meestal falen. Deze methode is langzamer en vereist speciale hardware, maar voor structurele beugels en dragende frames is het vaak de enige gedrukte optie die werkt.
2.3 Pellet en grootformaat extrusie
Pellet-gebaseerde printers slaan het filament volledig over en extruderen koolstofvezelversterkt thermoplastic rechtstreeks uit pellets. Materiaalkosten dalen, afzettarieven stijgen en de grootte van het onderdeel groeit. Groot formaat machines in deze categorie produceren vormen, gereedschap en overgrote structuren die onpraktisch zouden zijn om met filament te drukken.
2.4 Composite afdrukken gecombineerd met traditionele lay-up
Een hybride benadering drukt een koolstofvezelversterkte kern of intern skelet af en overlagt vervolgens koolstofvezelstof en hars met de hand of door vacuüminfusie. Dit combineert de geometrische vrijheid van afdrukken met de hoge vezelvolumenfractie van klassiek composietwerk. Het is gebruikelijk in gereedschap, prototypes en productie met laag volume waar prestaties belangrijker zijn dan cyclustijd.
3. Materiële vormen die het proces voeden
De kwaliteit van het gedrukte composiet hangt sterk af van het invoermateriaal. Verschillende vezelvormen dienen verschillende afdrukstrategieën, en het begrijpen ervan helpt kopers de juiste kwaliteit op te geven.
3.1 Gehakte en gemalen koolstofvezel
Gehakte koolstofvezels en gemalen graden zijn de werkpaarden van filament- en pelletproductie. Vezellengte wordt gecontroleerd tijdens het snijden, en het beïnvloedt rechtstreeks stijfheid, stromingsgedrag en oppervlakteafwerking. Kortere vezels drukken gemakkelijker, terwijl langere vezels beter versterken.
3.2 Continue sleep en prepreg stranden
Continue vezeldruk is gebaseerd op koolstofvezel sleep, soms vooraf geïmpregneerd met hars. Sleepspecificaties zoals het aantal filamenten en de maatcompatibiliteit bepalen hoe goed de vezel zich bindt aan de thermoplastische matrix. Het kiezen van een sleep waarvan de maat past bij het polymeer is een van de meest over het hoofd gezien details in gedrukt composietwerk.
3.3 Ondersteuningsmaterialen in dezelfde bouw
Composite delen zijn zelden één materiaal. Aramidevezel en voorgeoxideerde vezelproducten, met inbegrip van geoxideerde vezelgaren en geoxideerde vezelvild, verschijnen in gedrukte assemblages waar slagtolerantie, vlambestendigheid of thermische isolatie nodig is. Een gedrukt drone frame kan bijvoorbeeld koolstofvezel gebruiken voor stijfheid en aramide voor de gebieden die impact hebben.
4. Waar gedrukte koolstofvezel delen al werken
De technologie is voorbij demonstratiestukken gegaan. Deze applicaties worden vandaag regelmatig gebruikt.
4.1 Werktuigen, Jigs en armaturen
Manufacturing ingenieurs gebruiken gedrukte koolstofvezel voor boormachines, uitlijningsarmaturen, controlemeters en montagehulpmiddelen. Deze onderdelen zijn vaak eenmalig of laag volume, en het drukken verwijdert zowel schimmelkosten als levertijd. De stijfheid van het versterkte materiaal houdt het armatuur nauwkeurig door herhaald gebruik.
4.2 Luchtvaart en onbemande systemen
Onbemande luchtvaartuigen, drone frames en kleine satellietcomponenten profiteren van gedrukte koolstofvezel omdat elke ontwerpiteratie de geometrie verandert. Met afdrukken kunnen teams een nieuw frame in dagen testen in plaats van te wachten op gereedschap. Gewichtsbesparing vertaalt zich rechtstreeks in vluchttijd en payload capaciteit.
4.3 Medische apparatuur en prothesen
De aangepaste geometrie is normaal in medisch werk. De gedrukte koolstofvezel wordt gebruikt voor orthotische schelpen, prothetische componenten, positioneringskaders en beeldvormingsaccessoires waar stijfheid, laag gewicht en niet-magnetisch gedrag van belang zijn. Zelfs als een gedrukt onderdeel later wordt vervangen door een gegoten productieversie, verkort het afdrukken het pad van scan naar montage.
4.4 Industriële en automobielontwikkeling
Automobieteams printen koolstofvezelversterkt gereedschap, end-of-arm grippers en prototype structurele onderdelen. Racing- en motorsportprogramma's vertrouwen op gedrukte composieten voor aerodynamische teststukken en interne beugels. In industriële omgevingen verminderen gedrukte koolstofvezelroboteindeffectoren bewegende massa, wat de cyclustijd en nauwkeurigheid verbetert.
4.5 Toepassingen op het gebied van energie, mariene en sport
Windenergie teams drukken composiet gereedschap en blad inserts. Maritieme bouwers printen vormen en fittings die weerstaan tegen zout water. Ontwikkelaars van sportapparatuur printen prototype fietscomponenten, paddelbladen en beschermende uitrustingsschelpen. In elk geval is de logica hetzelfde: aangepaste geometrie, bescheiden volumes en een behoefte aan stijfheid zonder gewicht.
5. Ontwerp regels die gedrukte composieten volgen
Het ontwerpen voor gedrukte koolstofvezels is niet hetzelfde als het ontwerpen voor gegoten composieten of voor eenvoudige plastic afdrukken. Een paar principes bepalen of een onderdeel presteert of mislukt.
5.1 Laadpad komt eerst
Met continue vezel regelt de ontwerper de vezelrichting, dus het laadpad moet worden gedefinieerd voordat de geometrie is afgerond. Vezel moet de spanningsrichting van het deel volgen. Een beugel die sterk is in de ene oriëntatie kan zwak zijn in de andere, en de printer zal die anisotropie precies reproduceren zoals ontworpen.
5.2 Lageoriëntatie en anisotropie
Gedrukte delen zijn zwakste tussen lagen. Elk ontwerp dat de hoofdbelasting over laaggrensen plaatst, nodigt delamination uit. Het roteren van de bouworiëntatie of het toevoegen van continue vezellussen rond het kritische gebied lost het meestal op, en deze overweging moet worden afgehandeld tijdens de ontwerpbeoordeling in plaats van na de eerste fout.
5.3 Wanddikte en vezelgehalte
Dikkere muren en een hoger vezelgehalte verhogen beide de stijfheid, maar ze verhogen ook de printtijd en het risico op leegte. Er is een praktisch bereik voor elke printer en materiaal, en verder gaan leidt meestal tot interne defecten die de winst verminderen.
5.4 Nozzleslijtage en procescontrole
Koolstofvezel is schurende. Standaard messing mondstukken slijten snel, en gehard staal of carbide componenten zijn de norm. Druktemperatuur, stroomstroom en koeling moeten worden afgestemd op het versterkte materiaal en consistent drogen van filamentstoffen meer dan de meeste exploitanten verwachten.
6. Het vergelijken van gedrukte samengestelde materialen met traditionele samengestelde productie
Afdrukken is geen vervanging voor opzet, infusie of pultrusie. Het neemt een andere positie in, en de keuze komt meestal neer op volume en geometrie.
6.1 Waar afdrukken wint
Drukken wint wanneer de geometrie complex is, de volumes laag zijn, ontwerpwijzigingen vaak voorkomen of het onderdeel gewoon niet kan worden gegoten. Geen gereedschapskosten, snelle iteratie en geïntegreerde functies zoals kanalen, banen en rasterstructuren zijn echte voordelen die traditionele methoden niet economisch kunnen overeenkomen met een laag volume.
6.2 Waar traditionele composieten nog steeds leiden
Traditionele methoden domineren nog steeds waar de vezelvolumenfractie hoog moet zijn, waar autoclavekwaliteit vereist is, of waar grote continue structuren zoals bootrompen, windbladen en vliegtuigpanelen worden geproduceerd. Pultruded koolstofvezelprofielen en persgeharde prepreg delen leveren ook een consistentie die drukken nog niet op schaal heeft overeengekomen.
6.3 Gebruik van beide in hetzelfde programma
De meest praktische strategie wordt vaak gecombineerd. Teams printen koolstofvezel gereedschap om traditionele composiet onderdelen te produceren, printen prototype structuren voor het testen, vervolgens overstappen naar gegoten of pultruded productie zodra het ontwerp is vastgesteld. Elke methode doet wat het beste is.
7. Wat kopers moeten vragen voordat ze gedrukte koolstofvezel specificeren
De aankoop van gedrukte composietonderdelen of het materiaal dat ze voedt vereist dezelfde discipline als elke beslissing over de aankoop van composietonderdelen.
7.1 Vezelvorm en -graad
Vraag of het onderdeel gebruikmaakt van gehakte vezel, gefreesde vezel of continu slepen. Het antwoord bepaalt de haalbare stijfheid meer dan elke andere factor. Vraag het nominale vezelgehalte en het basispolymeer aan, aangezien beide prestaties en prijs beïnvloeden.
7.2 Mechanische gegevens en testmethode
Gedrukte composieten zijn anisotroop, dus een enkel trekaantal is niet genoeg. Zoek naar gegevens in meerdere richtingen en, waar relevant, interlaminaire eigenschappen. Leveranciers die gedrukte composieten begrijpen, zullen oriëntatiebewuste gegevens verstrekken in plaats van een generiek materiaalblad.
7.3 Consistentie tussen partijen
Vezellengteverspreiding, afmeting en vochtigheidsgehalte hebben allemaal invloed op de afdrukbaarheid. Batch-to-batch consistentie is belangrijker bij het afdrukken dan bij veel andere processen, omdat kleine veranderingen zich rechtstreeks in het afgewerkte deel verspreiden.
7.4 Ondersteuning en toepassingsadvies
Het materiaal en het proces zijn in wisselwerking. Een leverancier die advies kan geven over vezelvorm, afmetingscompatibiliteit en afdrukparameters verkort de ontwikkelingscyclus aanzienlijk, vooral voor teams die nieuw zijn aan composietafdrukken.
8. Outlook: Gedrukte composieten worden een standaard optie
De reisrichting is duidelijk. Printerhardware wordt sneller en groter, continuvezelsystemen worden steeds geschikter en materiaalleveranciers bieden een breder scala aan versterkte kwaliteiten aan. Naarmate deze verbeteren, zal gedrukte koolstofvezel van prototypewinkels naar reguliere productie gaan voor een groeiende lijst met onderdelen.
Voor de composietindustrie is dit additief in plaats van concurrerend. Additieve fabricage opent een nieuw pad voor koolstofvezelproducten, een pad waar de vezel geen vorm nodig heeft om een afgewerkte structuur te worden. Daarmee wordt de markt uitgebreid in plaats van verdeeld.
Shanghai Tanchain New Material Technology levert koolstofvezel- en aramidematerialen in vormen die passen bij zowel de traditionele samengestelde productie als de gedrukte samengestelde ontwikkeling, met inbegrip van koolstofvezel slepen, gehakte koolstofvezel, koolstofvezel stof, koolstofvezel prepreg, aramidevezel, voorgeoxideerde vezel garen en voorgeoxideerde vezel vilt. Teams die werken aan koolstofvezel 3D-afdrukken, composiet gereedschap of gedrukte structurele onderdelen zijn welkom om contact met ons op te nemen voor materiaalselectie en offerte ondersteuning.
Verken ons assortiment van koolstofvezels en speciale vezels, of stuur uw aanvraagdetails zodat we het juiste vezelformulier kunnen aanbevelen voor uw gedrukte composietproject.
Koolstofvezel in ontzouting en waterbehandeling: het bestrijden van zout, druk en tijd
Waterzuiveringsinstallaties zijn in de praktijk corrosielaboratoria. Zeewater, zout, hypochloriet dosering en warme vochtige kustlucht aanvallen metaal uit elke richting tegelijkertijd, en de apparatuur die het meest lijdt is de apparatuur die hoge druk moet houden. Koolstofvezelcomposieten zijn rustig maar gestaag in deze ruimte verhuisd, en voor installatieexploitanten zijn de redenen praktisch in plaats van modieus.
Dit artikel gaat door waar koolstofvezel wordt gebruikt bij ontzouting en waterbehandeling, waarom composietmateriaal wint in deze omgevingen en wat een koper moet controleren voordat hij het specificeert. De nadruk ligt op omgekeerde osmose van zeewater en de bredere zuiveringsinstallatie, omdat daar de technische eisen het strengst zijn.
Hier is de lay-out van de discussie:
Deel 1 - Waarom metaal worstelt in een waterplant
De corrosieomgeving in detail
Druk als ontwerpdriver
Het gewicht en de installatieboete
Deel twee - Waar koolstofvezel past
RO membraan drukvaten
Hogedrukpijpleiding en manifolds
Behandeling van tanks, schepen en zout
Voorbehandelingsfilters en mediatanks
Pompen, schachten en draaiende onderdelen
Structuur reparatie en renovatie
Deel 3 - De materiële kant
Trek-, tape- en stofvormen
Hybride en ondersteunende vezels
Deel 4 - Vervaardiging en kwaliteit
Winding en de drukvat route
Wat een koper moet controleren
Deel 5 - De zakelijke zaak
Deel 1 - Waarom metaal worstelt in een waterplant
Het begrijpen van het corrosieprobleem verklaart bijna elke materiële beslissing in een ontzoutingsfaciliteit.
De corrosieomgeving in detail
Een omgekeerde osmose-installatie van zeewater hanteert meerdere agressieve stromen tegelijkertijd. Rauw zeewater brengt chloriden en biologische activiteit. Voorbehandeling voegt stollingsmiddelen en soms chloor toe. Het hogedrukgedeelte draagt geconcentreerde zout bij verhoogde temperatuur. Elke stroom valt metaal anders aan en geen enkele legering hanteert ze allemaal economisch.
Roestvrij staal kwaliteiten die zeewater overleven zijn duur en nog steeds kwetsbaar voor pitting en scheuren corrosie. Koolstofstaal heeft coating, kathodische bescherming en constante inspectie nodig. In de praktijk besteden planten veel aan materiaalselectie en besteden ze vervolgens weer aan onderhoud.
Vezelversterkte polymere apparatuur verandert de vergelijking omdat de dragende structuur geen metaal is. Een goed ontworpen samengesteld drukvat roest niet, zit niet in de pit en wordt niet beïnvloed door chlorideaanval. Voor kustinstallaties verandert dat enkele pand het onderhoudsbudget.
Druk als design driver
Omgekeerde osmose van zeewater loopt onder drukken die mensen buiten de industrie verrassen. Afhankelijk van zoutgehalte en membraanconfiguratie werkt de hoogdruksectie meestal ergens tussen ongeveer 800 en 1200 psi, en sommige zout- en ultrahogedrukstadia gaan hoger.
Die druk maakt membraanbehuizingen een serieus structureel product in plaats van een eenvoudige buis. Het vat moet jarenlang cyclische druk bevatten zonder lekken, breken of delamineren. Dit is precies het soort belastingsgeval waar koolstofvezelversterkt polymeer goed presteert, omdat de vezel de hoopspanning draagt en de hars de structuur beschermt en bindt.
Waarom cyclische druk belangrijk is
Ontzoutvaten zitten zelden onder constante druk. Start-up, shutdown, schoonmaakcycli en veranderende vraag creëren duizenden drukcycli gedurende de levensduur van een installatie. Composite behuizingen zijn ontworpen en getest voor dit vermoeidheidsgedrag, wat een van de redenen is dat ze de standaardkeuze zijn geworden voor membraandrukvaten wereldwijd.
Het gewicht en de installatieboete
Gewicht is het stille voordeel. Een koolstof- of glasversterkte behuizing weegt een fractie van zijn staal-equivalent voor dezelfde nominale druk. In een fabriek met honderden schepen op rekken en skids geplaatst, heeft dat verschil invloed op het gehele structurele ontwerp.
Lichtere schepen betekenen lichtere ondersteuningsframes, kleinere kranen tijdens de installatie, gemakkelijkere hantering in strakke skids en minder belasting op de bouwvloeren. Voor ontzouting op zee en aan boord, waar elke kilogram brandstof en stabiliteit kost, wordt dit een primair selectiecriterium in plaats van een bonus.
Deel twee - Waar koolstofvezel past
De applicatielijst in een moderne waterinstallatie is langer dan de meeste kopers verwachten.
RO membraandrukvaten
Dit is de vlaggenschip applicatie. Membraanbehuizingen gewond van vezelversterkt polymeer zijn nu standaard in zeewater en brak water omgekeerde osmose. Het windingsproces plaatst continue vezel op de exacte hoeken die nodig zijn om de hoepel en axiale spanning te weerstaan, en het resulterende vat is zowel binnen als buiten corrosiebestendig.
Moderne behuizingen zijn ontworpen voor lange levensduur, hoge cyclustellen en compatibiliteit met het volledige assortiment reinigingschemicalien. Endsluitingen, afdichtingen en poortinterfaces krijgen dezelfde aandacht als de vat, omdat de meeste veldfouten optreden bij aansluitingen in plaats van in het lichaam van het schip.
Hogedrukpijpleiding en -manifolds
De pijp die de hogedrukpomp verbindt met de scheepsreks en zout wegdraagt, wordt geconfronteerd met dezelfde corrosie- en drukeisen. Filament-wound composiet pijp, en steeds meer koolstofvezel versterkte pijp, hanteert deze taak zonder de wanddikte toelatingen die staal vereist voor corrosie.
Omdat samengestelde pijp zowel de interne corrosie als de externe kustatmosfeer weerstaat, houdt het zich vast in de moeilijke gebieden van de fabriek: pompontlading, tussentraps manifolden en zoutlotslijnen waar chloriden en snelheid combineren.
Tanks, schepen en zoutbehandeling
Zout is de meest agressieve stroom in de plant, en het is ook de meest opgeslagen en vervoerde stroom. Wond composiet tanks voor zout en zoutwater opslag weerstaan chloride aanval volledig en kunnen ter plaatse worden vervaardigd of geleverd in secties, wat van belang is wanneer toegangsroutes zijn beperkt.
Ontgassingsvaten, chemische doseringstanks en tussenliggende opslag profiteren allemaal van dezelfde logica. Wanneer de vloeistof zout, warm of chemisch behandeld is, verwijderen composieten de corrosievariabele uit het ontwerp.
Voorbehandelingsfilters en mediatanks
Zand-, koolstof- en multimediafilters vormen een groot deel van elke behandelingstrein, en hun druktanks nemen een slag van backwashcycli en blootstelling aan chloride. Composite filtervaten voor deze taken zijn lichter dan staal, immuun tegen roest en gemakkelijker te vervangen wanneer een fabriek wordt opgewaardeerd.
Pompen, schachten en roterende onderdelen
Koolstofvezelcomposieten worden ook gebruikt voor pompcomponenten, aandrijfsassen en roterende elementen waar verminderde traagheid en corrosiebestendigheid de efficiëntie verbeteren. Een lagere roterende massa betekent een snellere reactie en minder slijtage op lagers, een echt voordeel in waterinstallaties met continu werk.
Structuurlijke reparatie en renovatie
Niet elke verbetering vereist vervanging. Koolstofvezelstoffen en -verpakkingssystemen worden gebruikt om verslechterde beton-, pijp- en scheepsstructuren in waterfaciliteiten te repareren en te versterken. De reparatie voegt sterkte toe zonder veel gewicht toe te voegen en zonder de corrosie die een gelaste stalen pleister zou introduceren.
Voor verouderende planten is dit vaak de meest kosteneffectieve manier om de levensduur te verlengen voordat een volledige herbouw onvermijdelijk wordt.
Deel 3 - De materiële kant
Achter elk composiet vat zit een reeks vezel- en harskeuzes die de prestaties bepalen.
Trek, Tape en stof vormen
Continue koolstofvezel sleep en prepreg tape zijn de werkpaarden van filament winding en geautomatiseerde lay-up, waar consistente spanning en vezelvolume het verschil maken tussen een betrouwbare drukvat en een onvoorspelbare. Koolstofvezelstof dient voor reparatiewerk, handopzet en gelokaliseerde versterking waar gordijn en conformiteit meer betekenen dan automatisering.
Aramidevezel wordt vaak gespecificeerd naast koolstof om de slagweerstand en de tolerantie voor schade te verbeteren, aangezien aramide energie absorbeert die broze koolstof alleen niet zou doen. Glasvezel blijft gebruikelijk in waterdiensten met lagere druk waar de kosten belangrijker zijn dan het minimale gewicht.
Hybride en ondersteunende vezels
Geoxideerde vezels en voorgeoxideerde vezelproducten dragen niet-brandbaarheid en thermische isolatie bij aan waterinstallatieapparatuur. Wanneer een vat of behuizing vuur moet weerstaan of warmteoverdracht moet beperken, vullen deze vezels de structurele koolstoflagen aan.
Het praktische punt voor een koper is dat een enkele fabriek verschillende vezeltypen nodig heeft, en het verkrijgen van ze bij één leverancier vereenvoudigt kwalificatie en consistentie.
Deel 4 - Vervaardiging en kwaliteit
Winding en de route van het drukvat
Filament winding domineert membraan behuizing productie. Continue vezel wordt getrokken door hars en gewond op een dorn in gecontroleerde hoeken, het bouwen van de wanddikte in lagen. Hoop lagen weerstaan de interne druk; helicale lagen voegen axiale sterkte toe en hanteren buigen en hanteren belastingen.
Het proces is goed begrepen, herhaalbaar en geschikt voor de cilindrische geometrie van omgekeerde osmosevaten. Consistente vezelspanning, correct harsgehalte en gecontroleerde uitharding zijn de variabelen die goede vaten van marginale scheiden.
Testen dat belangrijk is
Gekwalificeerde fabrikanten testen om te barsten, cyclus tot nominale druk duizenden keer, en verifiëren de prestaties na blootstelling aan chemische stoffen. Certificering door derden en traceerbare materiaalgegevens zijn normale verwachtingen op deze markt, geen premies.
Wat een koper moet controleren
Nominale werkdruk en geteste barstdruk, met het aantal vermoeidheidscycli vermeld
Chemische compatibiliteit met het volledige reinigings- en voorbehandelingsregime
Type vezel en hars, met records die terugsporen naar het materiaallot
Afmetingen en interface details die overeenkomen met het membraan en rek ontwerp van de plant
Certificatie, garantievoorwaarden en servicegeschiedenis van de fabrikant in watertoepassingen
Deel 5 - De zakelijke zaak
Het argument voor koolstofvezel in ontzouting en waterbehandeling gaat niet alleen over roest. Het gaat over de totale kosten gedurende de levensduur van een plant.
Een samengesteld vat of pijpleiding vermijdt de terugkerende kosten van coating, inspectie en vervanging die metaal vereist in een mariene omgeving. Het vermindert het structurele gewicht, wat de installatie- en ondersteuningskosten verlaagt. Het tolereert de druk, chemie en fietsen die moderne omgekeerde osmose van zeewater definiëren. Voor exploitanten die tientallen jaren dienstverlening plannen, combineren deze factoren tot lagere eigendomskosten.
Waterschaarste neemt niet af en ontzoutingscapaciteit blijft groeien in kustgebieden wereldwijd. Naarmate fabrieken groter worden en langer werken, worden materiaalkeuzes die onderhoudstilstandtijden verminderen een concurrentievoordeel in plaats van een technisch detail.
TANCHAIN levert koolstofvezel- en aramidevezelmaterialen die worden gebruikt in composieten voor waterbehandelings- en ontzoutingsapparatuur, waaronder continu slepen, prepreg, stof en verwante producten. Om de juiste specificatie voor uw schip, pijp of tankproject te bespreken, bezoek onze productpagina's of neem contact op met ons technische team voor een offerte.
Zoek een plek voor BBQ
Vandaag, terwijl de zon schijnt, namen een paar vrienden en ik mijn ouders mee naar een barbecue.
Vroeg in de ochtend begon ik dingen te bereiden, waaronder snacks gekocht gisteren, specerijen voor de barbecue, eetbaar water, kleine stoelen en ga zo maar door. Met dingen klaar, mijn moeder en ik vertrokken om mee te doen en onze dag plezier te beginnen: BBQ.
We gingen eerst zuidwaarts langs de Qinhuang rivier, en we speelden tijdens het wandelen. Toen we iets interessants of goeds zagen, stopten we even om het te waarderen. Daarna reden we naar de buitenring en liepen we langs de dam. We liepen een lange tijd en vonden geen geschikte plek, en onbewust kwamen we op de weg naar de pontonbrug, omdat we geen plek konden vinden om te parkeren voor een barbecue, we hadden allemaal de drang om de rivier over te steken naar de andere kant, maar dit idee werd snel verworpen, omdat we niet veel wisten over de situatie daar, dus we besloten toch een geschikte plek te vinden aan de noordoever van de Gele Rivier.
Maak het eten klaar
Het harde werk loont zich, en nadat we een tijdje gewandeld hebben, vonden we eindelijk de beste locatie met prachtig landschap en weinig mensen, vooral geschikt voor barbecue. Toen we de auto stopten, begonnen we apart te handelen. Sommige mensen namen dingen uit de auto, sommigen waren op zoek naar brandhout, en sommigen waren kachels en potten aan het bouwen. De scène was levendig. Nadat alles klaar is, beginnen we met het hoofdevenement van vandaag, een vuur maken en vlees roosteren. Als je het vuur soepel wilt starten, moet je eerst wat hooi vinden als primer. Nadat het hooi is aangestoken, zet je wat schors en takjes. Wanneer de vlam groter wordt, zet de houtskool er dan op. Wanneer de houtskool geleidelijk wit wordt, betekent dit dat de houtskool is aangestoken. Op dit moment kunnen de spiesen, worstjes, groenten, etc. die vooraf zijn opgespiest, worden gebruikt voor het grillen.
Vuur en grill
Een tante en ik zijn verantwoordelijk voor het roosteren van vlees. Roosten is een delicate klus. Als het vuur te hoog is, wordt de buitenkant van het vlees verbrand, maar de binnenkant wordt niet gaar. Daarom is het controleren van de grootte van het vuur de sleutel. Blijf draaien om het vlees volledig gaar te maken. Ik ben verantwoordelijk voor het toevoegen van zout, barbecuesaus, komijnpoeder, etc. aan de spiezen. Ik leg deze neer en pak die op. Ik voel me een beetje overweldigd, maar ik vind het nog steeds interessant. van. Er is ook een oom die kippenvleugels stooft.
Na onze gezamenlijke inspanningen werd alles op de grote mat gelegd, en eindelijk konden we eten. Ik hield de vleesspies in de ene hand en de worst in de andere, en keek naar de vruchten van mijn arbeid. Het is ook zeer geurig in de mond.
Houd uw BBQ veilig met een branddeken
Een ander heel, heel belangrijk ding bij barbecueën in het wild is veiligheid. Verbrand jezelf niet tijdens het grillen, en nog belangrijker, maak geen brand, maak geen vlekken op de grond en bescherm het milieu. In het wild zijn bosbranden zeer gevaarlijk, veroorzaken zware slachtoffers en enorme eigendomsverliezen, waarvoor we geen verantwoordelijkheid kunnen nemen. Dus, brachten we een echt verbazingwekkend stuk apparatuur, een barbecuemat, ook wel branddeken genoemd, die is gemaakt van een brandwerend, vlamvertragend materiaal (dwz, panoxvezel) door een niet-geweven proces. Zet de branddeken onder de barbecue, die kan voorkomen dat de grond vuil is, en belangrijker, het kan voorkomen dat brand optreedt.
Hier herinneren we het grote aantal barbecuefrienden eraan om aandacht te besteden aan veiligheid tijdens het genieten van het eten.
Meer +