

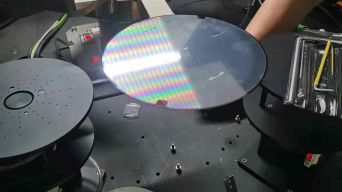
Kohlenstofffaser in Halbleiterherstellungsgeräten ist eine der anspruchsvollsten Materialanwendungen in der modernen Industrie, da die Werkzeuge, die Chips herstellen, an Toleranzen in Nanometern beurteilt werden. Eine Lithographie-Stufe, ein Wafer-Handling-Roboter, eine Ionen-Implantation-Strahllinie oder ein Metrologie-Rahmen können die thermische Drift, Vibrationen oder Partikelverschmutzung nicht tolerieren, die gewöhnliche Strukturmaterialien mit sich bringen. Kohlefaserverstärktes Polymer (CFRP) in Kombination mit Aramid- und voroxidierten Faserkomponenten hat sich zum ruhigen Ermögener hinter den präzisesten Maschinen der Erde entwickelt. Dieser Leitfaden untersucht, wie Kohlefaser-Halbleitergeräte in der Praxis funktionieren - teilweise, von der Wafer-Stufe bis zur Reinraum-Decke - und warum hochleistungsfähige Faser zu einer Standard-technischen Wahl in Fab-Werkzeugen und nicht zu einer exotischen geworden ist.
1. Warum Halbleitergeräte die härtesten Materialanforderungen stellen
Die Halbleiterherstellung ist eine Industrie, die durch ein Paradox definiert wird: Sie arbeitet in enormem Maßstab und dennoch ist fast jede kritische Dimension winzig. Ein einzelner Wafer kann Zehnte von Milliarden Transistoren enthalten, und jeder Musterschritt muss sich innerhalb eines Bruchteils eines Nanometers an die vorherige Schicht ausrichten. Überlagerung, kritische Dimension und Ausbeute all verschlechtern sich, wenn sich die Geometrie einer Maschine ändert, und die Geometrie ändert sich, wenn sich eine Struktur ausdehnt, vibriert oder Steifigkeit verliert.
Dadurch entstehen vier Materialanforderungen, die herkömmliche Metalle nicht gleichzeitig erfüllen können:
Dimensionale Stabilität: das Werkzeug muss seine Form über Temperaturschwankungen, thermische Zyklen und lange Betriebsstunden hinweg halten. Der thermische Ausdehnungskoeffizient (CTE) muss nahe Null liegen oder zumindest mit der Metrologie-Referenz übereinstimmen.
Hohe spezifische Steifigkeit: Die Struktur muss Ablenkung und Vibrationen widerstehen, ohne Masse hinzuzufügen, die die Bühne verlangsamen, den Servo belasten oder sich in niederfrequente Resonanz niedergehen würde.
Sauberkeit: keine Ausgasung, kein Verschütten, kein metallischer Verschleißschmutz, der zu einem Partikeldefekt auf einer Wafer-Oberfläche werden könnte.
Schwingungsdämpfung und Steuerbandbreite: die Maschine muss sich nach jedem Schritt schnell absetzen, damit Durchsatz und Genauigkeit nicht gegeneinander gehandelt werden.
CFRP beantwortet alle vier. Seine spezifische Steifigkeit ist mehrmals höher als Stahl oder Aluminium, seine CTE kann auf nahezu Null ausgebildet oder auf Silizium abgestimmt werden, sie korrodiert nicht in der chemischen Umgebung im Reinraum und seine interne Dämpfung tötet das hochfrequente Klingeln, das sonst eine Belichtung oder eine Messung verschwimmen würde.
2. Wo Kohlefaser in einem Fab-Werkzeug erscheint
Halbleitergeräte sind ein System von Systemen, und Kohlefaser hat sich in fast jedes Subsystem bewegt, in dem Bewegung, thermische Stabilität oder Strukturwirtschaft wichtig sind.
2.1 Wafer-Stufen und Positionierungsplattformen
Die Wafer-Stufe ist das Herz jedes Lithographie- oder Inspektionswerkzeugs. Er beschleunigt sich mit mehreren g-Kräften, reist Hunderte von Millimetern in Millisekunden und muss sich anschließend auf Nanometerpräzision einstellen. Jedes Kilogramm Bühnenmasse muss beschleunigt und dann gebremst werden, so dass die Masse direkt in verlorenen Durchsatz und verschwendete Energie umgewandelt wird. Eine Bühnenstruktur aus Kohlefaser, die in der Regel aus Kohlefaserplatte und gebundenen Kohlefaserrohren mit einem passenden CTE gebaut ist, gibt die Steifigkeit, die die Steuerschleife beim Schneiden der beweglichen Masse benötigt. Da der Verbundwerkstoff so gestaltet werden kann, dass seine thermische Ausdehnung dem Referenzrahmen des Interferometers entspricht, driftet die Metrologie der Bühne nicht, wenn sich das Werkzeug erwärmt.
2.2 Gantry und Brückenstrukturen
Über der Bühne sitzt der Portal: ein langer Strahl, der einen optischen Kopf, einen Inspektionssensor oder eine Sonde-Array über die gesamte Waferbreite trägt. Es ist ein klassisches Steifigkeit-zu-Gewicht-Problem. Ein Kohlefaser-Portalbalken, oft ein großschnittliches Pultrud- oder Rollenprofil, erhöht die erste natürliche Frequenz der Struktur und drückt die Resonanz von der Servobandbreite weg. Diese einzige Änderung ermöglicht es den Ingenieuren, das Werkzeug schneller ohne spannende strukturelle Vibrationen zu laufen, und hält den Kopf-zu-Wafer-Abstand über den gesamten Scan stabil.
2.3 Metrologische Rahmen und Referenzstrukturen
Metrologierahmen definieren die Geometrie, gegen die alles andere gemessen wird, so dass ihre Stabilität die Stabilität der gesamten Maschine ist. CFRP-Rahmen sind attraktiv, weil ihre Ausdehnung auf Null abgestimmt werden kann, die der geringen Ausdehnung des Siliziumwafers selbst entspricht. Wenn der Rahmen mit Glaswaagen, Laserinterferometern oder kapazitiven Sensoren in Verbindung stehen muss, hält die Kohlefaserplatte mit angepasster Expansion die Messungen ehrlich, während das Werkzeug sich während einer Produktionsschicht erwärmt und abkühlt.
2.4 Wafer Handling Roboter und Endeffektoren
Wafer Transfer Roboter bewegen zarte, teure Wafer zwischen Prozesskammern mit hoher Geschwindigkeit, und ihre Endeffektoren müssen leicht, steif und makellos sauber sein. Eine Kohlefaser-Endeffektorblatt ist steif genug, um eine 300 mm Wafer flach unter Beschleunigung zu halten, leicht genug, um Abhängigkeit und Vibrationen zu vermeiden, und frei von dem partikelerzeugenden Verschleiß, den eine bearbeitete Metallklinge an ihren Kontaktstellen erzeugen kann. Die gleiche Logik gilt für Hubstifte, Klingenhalter und Übertragungsarme im gesamten Clusterwerkzeug.
2.5 Vakuumkammern, Strahllinien und Ionen-Implantation-Hardware
Innerhalb von Vakuum- und Strahllinienumgebungen reduzieren Kohlefaser- und hybride Verbundkomponenten die bewegliche Masse in der Nähe von empfindlichen Sensoren und bieten nichtmagnetische, dimensionsstabile Tragstrukturen. Ionenimplantation und Elektronenstrahlsysteme sind empfindlich gegen jede magnetische oder leitfähige Struktur, die den Strahl stören könnte, und gegen jede thermische Drift, die Öffnungen falsch ausrichten könnte. Kompositstrukturen mit sorgfältig gesteuerter Faserarchitektur ermöglichen es, diese Kompromisse ohne die Gewichtsstrafe einer Metallbaugruppe zu bewältigen.
3. Die Materialien und ihre spezifischen Rollen
Keine einzige Faserform löst ein Problem mit Halbleitergeräten. Die richtige Antwort ist in der Regel eine Kombination, und das Verständnis der Rollen ist das, was ein funktionierendes Design von einem teuren unterscheidet.
3.1 Kohlefaserplatte für Präzisionsstrukturen
Bearbeitete und quasi-isotrope Kohlefaserplatte ist das geeignete Material für Stufen, Halterungen, Abstandsblöcke und Messglieder. Quasi-isotrope Layouts bieten eine vorhersehbare, in-plane Steifigkeit mit einem niedrigen und steuerbaren CTE, und die Platte kann mit der gleichen Werkzeugpräzision wie Aluminium bearbeitet, gebohrt und verklebt werden – aber ohne die thermische Ausdehnung und ohne das Risiko einer metallischen Kontamination.
3.2 Kohlefaserrohren und Pultrude-Profile
Pultrudierte Kohlefaserrohren und Strukturprofile bieten lange, konstante Schnittelemente für Portals, Roboterarme und Stützschienen. Pultrusion erzeugt einen zertifizierten, wiederholbaren Querschnitt, der wichtig ist, wenn ein Werkzeug in Serie gebaut wird und sich jede Einheit identisch verhalten muss. Rohre werden auch für leichte, starre Verbindungen und für die Rahmen automatisierter Materialbehandlungsanlagen im Fabrik verwendet.
3.3 Kohlefaser Prepreg und Stoff
Wenn die Geometrie komplex oder einmalig ist - eine geformte Hülle, ein Sensorgehäuse, ein konturierter Träger - bietet ein auf eine Form aufgelegter Carbonfaserpräpreg den höchsten und konsistentsten Faservelumenfraktion und die strengste Kontrolle der Laminatarchitektur. Trockenes Kohlefasergewebe mit Harzinfusion bietet eine wirtschaftlichere Route für größere, kleinere Teile. Beide ermöglichen es, das Laminat lokal abzustimmen und Steifigkeit genau dort hinzuzufügen, wo der Lastpfad es verlangt.
3.4 Aramidfaser für Zähigkeit und Isolierung
Aramidfaser bringt Schlag- und Abriebfestigkeit, wenn Verbundteile Handhabungsgeräte oder menschliche Bediener treffen, und sie ist natürlich elektrisch isolierend und thermisch stabil. Aramidgewebe und Aramidfilament werden häufig in hybriden Laminaten verwendet, um die Verbundoberfläche vor Spannen zu schützen, und als Isolierelemente, bei denen eine elektrische Abgrenzung in der Nähe empfindlicher Elektronik erforderlich ist. Wenn ein Design eine Oberfläche benötigt, die dem Aufprall widersteht, ohne leitfähige Partikel zu vergießen, ist eine aramidreiche Außenlage die praktische Antwort.
3.5 Voroxidierte Fasern zum thermischen und Brandschutz
Halbleiterwerkzeuge enthalten Heizungen, Spannungen und Prozesskammern, die hohe Temperaturen erreichen, und die umliegenden Strukturen benötigen einen Schutz, der sowohl thermisch stabil als auch elektrisch nicht leitend ist. Filz, Stoff und Garn aus voroxidierten Fasern (PANOX) bieten eine flammfeste, hochtemperaturige Isolierung ohne das Verkohlen und den Abbau von üblichen organischen Textilien. Voroxidierte Faserkomponenten werden um beheizte Futter herum, in thermischen Barrieren und als Brandschutz für Verkabelung und pneumatische Leitungen innerhalb der Werkzeughülle verwendet.
4. Anwendungsauswahlmatrix
In der folgenden Tabelle werden die üblichen Halbleiterausrüstungsfunktionspunkte auf die empfohlene Faserproduktform und die primäre Eigenschaft abgebildet, die sie liefert. Es ist als First-Pass-Guide bestimmt; Die endgültige Materialauswahl sollte gegen den tatsächlichen Lastweg, das thermische Budget und die Sauberkeitsspezifikation bestätigt werden.
Ausrüstung Duty Point
Empfohlene Produktform
Dominante Immobilie
Ersatz für traditionelle Lösungen
Wafer Stufenstruktur
Kohlefaserplatte, gebundene Rohre
Hohe spezifische Steifigkeit, nahe Null CTE
Bühnenkörper aus Aluminium oder Stahl
Gantry / Brückenbalken
Pultrudiertes Kohlefaserrohr, Kastenprofil
Hohe natürliche Frequenz, geringe Masse
Extrudierter Aluminium-Balken
Metrologie Referenzrahmen
Matched-CTE Kohlefaserplatte
Dimensionsstabilität, geringe Ausdehnung
Invar oder Granit Rahmen
Wafer Handling Endeffektor
Kohlenstofffaserplattenblatt
Steifigkeit, Leichtigkeit, Sauberkeit
Bearbeitete Metallklinge
Roboterarm und Linkage
Kohlefaserrohr, ziehgewundenes Profil
Steifigkeit zu Gewicht, Dämpfung
Arm aus Stahl oder Aluminium
Sensor- und Optikgehäuse
Prepreg-Layout aus Kohlefaser
Formenfreiheit, thermische Stabilität
Gussenes oder bearbeitetes Metallgehäuse
Kontakt- und Aufprallflächen
Aramid-Hybridlaminat
Schlag- und Abriebfestigkeit
Ungeschützter Verbund oder Metall
Beheizte Spannerdämmung
Voroxidiertes Faserfilz und Stoff
Hochtemperaturisolierung, nicht leitfähig
Konventionelle Biotextilien
Werkzeug Brandschutz
Voroxidiertes Fasergarn und Filz
Flammbeständigkeit, thermische Stabilität
Mineralwolle oder Glasdecke
Reinraum Handhabungsmöbel
Kohlefaserrohr und Platte
Niedrige Ausgasung, geringe Partikelverschüttung
Lackierte Stahlrahmen
Die Matrix ist ein Ausgangspunkt und kein Ersatz für die Technik. Zwei ähnlich aussehende Arbeitspunkte können unterschiedliche Faserarchitekturen erfordern, sobald Vibrationsmodusformen, thermische Gradienten und Reinigungsklasse berücksichtigt werden.
5. Der Engineering-Fall: Warum Composite hier Metal schlägt
Käufer von Halbleitergeräten wählen selten Kohlefaser, um Geld auf Material zu sparen. Sie wählen es, weil die Leistungshülle der Maschine auf keine andere Weise erreicht werden kann.
5.1 Thermische Stabilität, die Overlay ehrlich hält
Overlay-Fehler ist die teuerste Fehlerklasse in der fortgeschrittenen Lithographie. Eine Struktur, die über eine Temperaturschwankung sogar um ein paar Mikrometer wächst, verändert das Bild, das sie projiziert. Durch die Konstruktion des Laminats, so dass sich CTE der Null nähert oder dem Retikel oder der Wafer-Referenz entspricht, entfernt Kohlefaser einen ganzen Fehlerbegriff aus dem Budget, anstatt nachher in der Software zu versuchen, ihn zu korrigieren.
5.2 Steifigkeit und Dämpfung für Durchsatz
Der Werkzeugdurchsatz wird von der Geschwindigkeit bestimmt, mit der sich eine Bühne bewegen und sich anschließend absetzen kann. Hohe spezifische Steifigkeit lässt die Struktur bei geringer Masse starr bleiben, und die inhärente Dämpfung des Verbundwerkstoffs unterdrückt die restlichen Vibrationen, die sonst eine längere Absetzungsverzögerung zwingen würden. Das Ergebnis ist eine Maschine, die sowohl schneller als auch präziser ist, was genau die Kombination ist, für die die Industrie zahlt.
5.3 Sauberkeit und nicht-magnetisches Verhalten
Innerhalb eines Reinraums ist ein Material, das weggasst, korrodiert oder Partikel schüttet, unabhängig von seinen mechanischen Eigenschaften eine Haftung. CFRP mit dem richtigen Harzsystem und Oberflächenverbindung ist inert, rostet nicht und produziert nicht den Metallverschleißschmutz, den bewegliche Stahlteile erzeugen können. Sein nichtmagnetischer Charakter ist auch in der Nähe von Elektronen- und Ionenstrahlsäulen unerlässlich, wo eine ferromagnetische Struktur den Strahl verzerren würde.
5.4 Lebenszykluskosten über die gesamte Werkzeuggeneration hinweg
Es wird erwartet, dass ein Fab-Werkzeug viele Jahre lang läuft, oft über mehrere Prozessknoten, und Ausfallzeiten werden in verlorenen Wafer-Starts gemessen. Eine Struktur, die ihre Geometrie hält, nicht korrodiert und keine regelmäßige Neukalibrierung gegen thermische Drift benötigt, reduziert die Eigentumskosten weit über ihren Kaufpreis hinaus. Für eine Maschine, die Millionen von Dollar kosten kann, sind die Wirtschaft der Stabilität entscheidend.
6. Produktions- und Qualitätsbewegungen
Kompositenteile für Halbleitergeräte werden an Toleranzen und Dokumentationsstandards gehalten, die weit strenger sind als die allgemeine industrielle Arbeit, und die Herstellungsroute ist genauso wichtig wie das Material.
Layout-Design: bestätigen, dass das Laminat für den wirklichen Lastpfad und den thermischen Gradienten konzipiert ist, nicht einfach vom Metallteil kopiert, das es ersetzt.
CTE-Übereinstimmung: Überprüfen Sie, ob die Ausdehnung des Verbundwerkstoffs mit der Referenzstruktur oder dem Wafer im gesamten Betriebstemperaturband übereinstimmt.
Harz und Abgasung: Wählen Sie ein Harzsystem mit geringer Abgassung und validieren Sie es gegen die Reinraum- und Vakuumanforderungen.
Sauberkeit und Finish: Spezifizieren Sie Kantendichtung, Oberflächenbehandlung und Partikelkontrolle, damit das Teil nicht zu einer Fehlerquelle wird.
Metrologie und Rückverfolgbarkeit: erfordern einen dokumentierten Fasergehalt, einen Layout-Plan und eine auf das gelieferte Teil zurückverfolgbare Dimensionsprüfung.
Verklebung und Befestigung: Konstruktion von Gelenken, um eine galvanische Kopplung mit Metallen zu vermeiden und die Bolzenvorspannung über den thermischen Zyklus stabil zu halten.
Reparaturfähigkeit: Planen Sie eine Reparatur von geklebten Patches, wo möglich, so dass ein geringfügiger Schaden keine teure Montage schrottet.
7. Trends, die die nächste Werkzeuggeneration gestalten
Mehrere Kräfte drängen Kohlefaser tiefer in Halbleitergeräte. Die erste ist die unermüdliche Schrumpfung der Prozessknoten, die die Overlay- und kritischen Dimensionsbudgets jeder Generation verschärft und die thermische Stabilität nicht verhandelbar macht. Die zweite ist der Aufstieg der High-NA EUV-Lithographie, deren größere Optik und engere Toleranzen noch höhere Anforderungen an Bühne- und Rahmen-Steifigkeit stellen. Das dritte ist das Wachstum der fortgeschrittenen Verpackung und der 3D-Integration, die die Wafer-Handhabung und -Inspektionsschritte vervielfacht und somit die Nachfrage nach leichter, schneller und sauberer Handhabungshardware erhöht. Schließlich bringt der Ausbau der Herstellung von zusammengesetzten Halbleitern und Leistungsgeräten neue Prozesstemperaturen und neue Kammerumgebungen mit sich und erweitert die Rolle der voroxidierten Faser- und Aramidisolierung neben Kohlefaserstrukturen. In jedem Fall ist das ermöglichende Thema das gleiche: ein Material, das steif, leicht, dimensionsstabil und sauber ist.
Shanghai Tanchain New Material Technology liefert den kompletten Faserstapel hinter fortschrittlichen Ausrüstungsprogrammen - Kohlefaser-Vorläufer und -filament, Kohlefaser-Heftstapel, Stoff, Prepreg, Platte, Rohr, Pultrude-Profile und fertige Verbundteile, zusammen mit Aramidfilament, Aramidgewebe und der gesamten voroxidierten Faserspektrum von Filament, Heftstapel, Garn, Filz und Stoff. Ob es sich um eine Prototyp-Wafer-Stufe, eine Neugestaltung des Messrahmens oder ein Produktionsprogramm für die Handhabung von Hardware handelt, unser Team kann Ihnen bei der Werkstoffform, der Faserarchitektur und dem Harzsystem beraten, die zum Arbeitszyklus passen. Durchsuchen Sie unser Kohlefaserproduktsortiment oder senden Sie eine Anfrage für eine Spezifikationsdiskussion zu Ihrem nächsten Halbleiterausrüstungsprojekt.
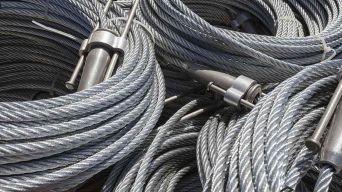
Ein Aufzug ist eine Maschine, die ihr ganzes Leben damit verbringt, ihr eigenes Gewicht zu bekämpfen. Jedes Kilogramm Auto, Rahmen, Tür und Seil muss tausende Male im Jahr beschleunigt, gestützt und gebremst werden, und jedes Kilogramm Gegengewicht muss über der Welle aufgehängt werden. Aus diesem Grund ist die vertikale Transportindustrie ruhig zu einem der interessantesten Märkte für Kohlefaserverbundstoffe geworden: Sobald die bewegliche Masse sinkt, sinkt die Motorgröße, der Energieverbrauch sinkt, sich die Lebensdauer von Seil und Scheibe verlängert und die gesamte Maschine gleichzeitig schneller und einfacher wird. Dieser Artikel untersucht, wo Kohlefaser, Aramidfaser und voroxidierte Faser in Aufzügen, Rolltreppen und der breiteren vertikalen Transportindustrie verwendet werden, und wie ein Käufer oder ein Ingenieur sie spezifizieren sollte.
Was dieser Artikel abdeckt
Die Kinematik des Gewichts im vertikalen Transport
Warum bewegende Masse alles andere entscheidet
Wo herkömmliches Maschinenbau auf eine Wand trifft
Was die Industrie von einem Material braucht
Kohlenstofffaserfederungselemente und Gürtel
Verbundseile und flache Gürtel
Leichte Fahrkabel
Governor und Sicherheitsseil Optionen
Autokonstruktionen, Schlingerahmen und Plattformen
Fahrzeugrahmen und Plattformpaneele
Türen, Borden und Landungsmöbel
Home Lift und Maschinenraum-freie Pakete
Maschinenraumausrüstung und Antriebskomponenten
Motorgehäuse, Halterungen und Antriebswellen
Scheibenfelgen und Führungskomponenten
Rolltreppenkomponenten und bewegliche Gehwege
Feuer-, Wärme- und Sicherheitsmaterialpflichten
Brandprüfrealitäten für Autointerieurs
Voroxidierte Faser in Brems- und Wärmeaufgaben
Aramidfaser im Aufprall- und Bruchschutz
Materialauswahlmatrix für den vertikalen Transport
Passende Produktform an den Zoll
Lesen der Matrix
Spezifikation, Prüfung und Zertifizierung
Standards, Codes und die Papierstrecke
Ermüdung-, Biege- und Traktionsprüfung
Inspektion über eine lange Lebensdauer
Warum Tanchain für vertikale Transportprogramme
1. Die Kinematik des Gewichts im vertikalen Transport
Beginnen Sie mit der Arithmetik eines ausgeglichenen Lifts. Der Traktionsmotor muss nur den Unterschied zwischen Automasse und Gegengewicht plus den Fahrgästen bewegen. Reduzieren Sie die Masse des Autos und der Schlinge, und das Gegengewicht kann um die gleiche Menge reduziert werden, so dass der Motor, die Bremse, die Scheiben, die Führungsschienen und die strukturellen Belastungen alle zusammen reduziert werden. Eine Einsparung von ein paar hundert Kilogramm in der Bewegungsanlage wird zu einer Einsparung von weit über einer Tonne in der Gesamtmaschine.
1.1 Warum die bewegende Masse alles andere entscheidet
Energieverbrauch, Spitzenstrom, Bremsgröße, Seildurchmesser und Wellenkopfraum sind alle stromabwärts der beweglichen Masse. In einem Hochhaus wird die Fahrmasse von der Federung selbst dominiert, und in einem Heimlift ist die Fahrmasse wichtig, da das gesamte Produkt in eine Hausstruktur ohne Maschinenraum passen muss. Beide Enden des Marktes ziehen in die gleiche Richtung: leichtere Strukturen und leichtere Federungselemente.
1.2 Wo konventionelle Maschinenbau eine Wand trifft
Stahlseil ist eine ausgereifte Lösung und wird nicht verschwinden, aber es hat eine feste Beziehung zwischen Durchmesser, Bruchlast und Masse pro Meter. Höhere Schachten bedeuten längere Seile, und ein längeres Seil wiegt nicht nur mehr, es dehnt sich mehr und braucht mehr Traktion. Bei einer gewissen Wellenhöhe wird die Seilmasse allein zu einem sinnvollen Anteil der Last. Stahlrahmen sind stark, aber schwer, Aluminium ist weich und ermüdungsempfindlich an Gelenken, und beide Materialien benötigen Korrosionsschutz in feuchten Wellen und Meeresumgebungen.
1.3 Was die Industrie von einem Material braucht
Das ideale Baumaterial für einen Aufzug ist steif, stark, ermüdungstolerant, dimensionsstabil, korrosionsfrei, nicht magnetisch und feuerfreundlich. Es sollte auch einfach in Rahmen zu laminieren und einfach in Klammern zu bearbeiten sein. Kohlefaserverstärktes Polymer deckt den größten Teil dieser Liste ab, und die beiden Lücken, die es hinterlässt, nämlich die Temperaturleistung bei einem Wellenbrand und das Schlagverhalten in einigen Komponenten, werden durch voroxidierte Faser bzw. Aramidfaser gefüllt.
2. Kohlenstofffaserhängungsglieder und Gürtel
Der sichtbarste Erfolg von Kohlefaser in der Industrie ist weder ein Autopanel noch eine Tür. Es ist der flache Gürtel, der den Aufzug aufhängt, und die Familie der Verbundspannungsglieder, die um ihn herum aufgewachsen sind.
2.1 Verbundseile und flache Gürtel
Ein beschichtetes Stahlband mit einem Kern aus Kohlefaser-Spannungselementen ersetzt mehrere herkömmliche Seile durch ein einziges Flachelement. Der Kohlefaserkern trägt die Last mit sehr wenig Dehnung, was eine kleinere Traktionsschiebe und einen kleineren Motor ermöglicht, und die Urethanhülle bietet Traktion und schützt den Kern vor Verschleiß. Da der Gürtel viel leichter ist als der Stahl, den er ersetzt, fällt die Energie, die benötigt wird, um das Federsystem selbst zu bewegen, und der Gürtel hält gut in einer richtig ausgerichteten Maschinenraum-freien Installation.
2.2 Leichte Reisekabel
Das Fahrkabel, das dem Auto folgt, trägt Strom und Kommunikation zu einer bewegenden Masse, so dass sein eigenes Gewicht eine Strafe ist, die sich als zusätzlicher Widerstand, Reizen und Müdigkeit im Biegeradius zeigt. Kabelkonstruktionen, die hochfeste Faserfestigkeitsglieder verwenden, reduzieren die Masse und verbessern die Flexibilität, und Aramidfaser ist eine häufige Wahl, wo Zähigkeit genauso wichtig ist wie Steifigkeit. Die Reduzierung der Fahrkabelmasse reduziert auch das Gegengewicht, das zur Kompensation bereitgestellt werden muss.
2.3 Governor und Sicherheitsseil Optionen
Sicherheits- und Reglersysteme unterliegen Codes und Genehmigungen, daher ist der Verbundwerkstoffaustausch dort langsamer als bei Bauteilen. Bei Verwendung eines Verbundspannglieds ist die kritische Anforderung ein dokumentiertes Kriech- und Ermüdungsverhalten unter anhaltender Belastung, da ein Pendelement, das sich über ein Jahrzehnt entspannt, nicht akzeptabel ist. Zulieferer, die an diesen Teilen arbeiten, liefern Kriechbruchdaten, Spannungs-Spannungs-Müdigkeitskurven und Bend-over-Sheave-Ergebnisse, anstatt nur eine kurzfristige Bruchlast.
3. Autostrukturen, Schlingerahmen und Plattformen
Über dem Gürtel und um die Türen ist eine zweite, größere Gelegenheit. Jedes Panel und Rahmen, das aus dem Wagen entfernt wird, reduziert die Belastung der Federung und der Führungsschienen.
3.1 Fahrzeugrahmen und Plattformpaneele
Autoschlinge und Plattformen sind laminierte oder pultrudierte Strukturen, und Kohlefaserplatte, Rohr und pultrudiertes Profil ermöglichen einen steifen Rahmen mit Wandstärken weit unter einem Stahläquivalent. Die höhere spezifische Steifigkeit bedeutet, dass die Umlenkung unter Last mit weniger Material gesteuert wird, und die korrodierende Oberfläche hält die Struktur stabil in einer feuchten Welle. Sandwichpaneele mit Kohlefaserhälen und einem feuerschützten Kern geben eine flache, steife Plattform und Wandplatte, die auch die Innenoberfläche trägt.
3.2 Türen, Sillen und Landungsmöbel
Auto- und Landungstüren gehören zu den am meisten gefahrenen Teilen jeder Installation. Eine Kohlefasertürplatte ist leicht genug, um Bediener- und Motoraufwand zu reduzieren, und steif genug, um nach Jahren des Gebrauchs flach zu bleiben, und die Verbundstruktur ist nicht wie Stahlblech verstopft oder rostet. Landungsbänken, Anzeigetafeln, Geländer und Schachtmöbel profitieren von der gleichen Kombination aus Steifigkeit, geringer Masse und Korrosionsbeständigkeit, und die nichtmagnetische Natur des Materials verhindert Störungen bei der Positionserkennung.
3.3 Home Lift und Maschinenraum-Weniger-Pakete
Im Wohn- und Kleingewerbssegment sind die Einschränkungen unterschiedlich und der Fall für Verbundwerkstoffe ist noch deutlicher. Ein Heimlift muss in eine bestehende Treppe gelangen, braucht einen kompakten Antrieb und ein leichtes Auto, da die Tragstruktur nie für einen Lift konzipiert wurde. Kohlefaserrohren und bearbeitete Platten ermöglichen es einem Hersteller, einen schlanken, selbsttragenden Rahmen zu bauen, der vor Ort montiert werden kann, und voroxidierte Faserkomponenten übernehmen die Isolierungs- und Brandschutzaufgaben rund um den Antrieb und die Fahrzeugpaneele.
4. Maschinenraumausrüstung und Antriebskomponenten
Der Maschinenraum oder der kompakte Maschinenraum eines maschinenraumlosen Aufzugs enthält drehende und rückwärts laufende Teile, bei denen sich reduzierte Trägheit und Korrosionsbeständigkeit sowohl leisten.
4.1 Motorgehäuse, Halterungen und Antriebswellen
Eine Kohlefaserantriebswelle reduziert die Drehträchtigkeit und erhöht die erste natürliche Biegefrequenz, wodurch eine getriebslose Traktionsmaschine ruhig läuft. Motorrahmen, Halterungen und Maschinenbetten aus Kohlefaser reduzieren die Masse an der Wellenkopfstruktur und entfernen den Bedarf an Lackierung und Verzinkung. Da das Material nicht magnetisch ist, kann es in der Nähe des magnetischen Schaltkreises ohne Verzerrung des Feldes verwendet werden.
4.2 Scheibenfelgen und Führungskomponenten
Führungsschuhe, Rollenführungsgehäuse und die Strukturelemente einer Scheibenbaugruppe sind Kandidaten für Kohlefaser, wo Steifigkeit und geringe Masse wichtig sind. Rollen und Führungskomponenten profitieren von Aramidfaser in Verschleiß- und Schlagschichten, da Aramid außerordentlich zäh und nicht abrasiv für die Schienenoberfläche ist. Beide Materialien sind in einer Schachtumgebung zu Hause, da beide nicht korrodieren, wenn sich an einem kalten Morgen Kondensation bildet.
4.3 Komponenten der Rolltreppe und Bewegungen
Fahrtreppenbalustraden, Schritt- und Palettenkomponenten, Handgelenk-Führungsstrukturen und Kammplattenmöbel laufen seit Jahrzehnten in öffentlichen Gebäuden, in denen sowohl Aussehen als auch Wartungskosten wichtig sind. Kohlefaserprofile und -platten geben eine steife, leichte und stabile Struktur, während Aramidfaser eine Stoßtoleranz an ausgestellten Stellen erhöht und voroxidierte Faser die Brandbarriere hinter der Beschichtung und um Antriebskomponenten herum bietet.
5. Feuer-, Wärme- und Sicherheitsmaterialpflichten
Vertikaler Transport ist ein Lebenssicherheitsprodukt, weshalb materielle Entscheidungen durch Codes und die Folgen eines Ausfalls eingeschränkt sind. Verbundwerkstoffe erfüllen diese Einschränkungen, wenn die spezifische Qualität und die Prüfbeweise bewusst gewählt werden.
5.1 Brandprüfungsrealitäten für AutoInnenräume
Autowände, Decken, Böden und Türen unterliegen Brandleistungsanforderungen, und die Verbundlösung ist ein System und nicht ein einziges Material. Eine Kohlefaserhaut kann mit einem feuerhaften Kern und einer intumeszenten oder mineralischen Schicht kombiniert werden, und voroxidierte Faserverkleidungen können hinzugefügt werden, wo Nichtbrennbarkeit zählt. Der Schlüssel besteht darin, die Montage zu testen, während sie installiert wird, da ein Laminat, das allein passiert, möglicherweise nicht mit dem Klebstoff und der in der Produktion verwendeten Oberfläche passiert.
5.2 Voroxidierte Fasern in Bremsen und thermischen Aufgaben
Voroxidierte Faser ist ein nicht schmelzendes, flammfestiges Material, das bei Betriebstemperaturen nicht brennt oder schmelzt, und es wird als Bremsbelägerstärkung, als Wärmedämmung um Maschinenbauteile herum, als Barriere hinter Platten und als Gefühl im Maschinenraum verwendet. Es hält auch gut unter den staubigen, vibrierenden Bedingungen einer Rolltreppenstrange aus, wo sich Mineralwolle im Laufe der Zeit absetzen und komprimieren kann.
5.3 Aramidfaser im Schlag- und Burstschutz
Wo ein Ausfall Energie freisetzen würde, verdient sich Aramidfaser ihren Platz als energieabsorbierende Schicht. Es wird in Schutzkleidern rund um Antriebsgeräte, im Schlagschutz für freigelegte Wellenmöbel und in Verpackungen für Druck- oder Hochenergiekomponenten verwendet. Aramidstoff ist auch eine natürliche Wahl für weiche Ausrüstung wie Hebeschleinen, Schlingeabdeckungen und Schutzdecken, die bei der Aufzugseinstellung und -renovierung verwendet werden, wo ein Metallteil ein fertiges Autoinnenraum nicht kratzen darf.
6. Materialauswahlmatrix für den vertikalen Transport
Die nachstehende Matrix ordnet den Arbeitspunkt in einem vertikalen Transportsystem an die passende Produktform und das herkömmliche Material ab, das es normalerweise ersetzt.
Pflichtpunkt
Empfohlene Produktform
Hauptgrund
Typische konventionelle Wahl
Federgürtel und Spannungselemente
Kohlenstofffaserfilament und pultrudiertes Kernelement
Niedrige Dehnung, geringe Masse, hohe Ermüdungsdauer
Stahlseilsätze
Fahrkabel und Steuerleitungen
Aramidfaserfestigkeitsglied im Biegekabel
Zähigkeit und Flexermüdungsbeständigkeit
Stahl- oder Glasfaserelemente
Auto Schlinge und Plattform Struktur
Kohlefaserrohr, Platte und Pultrudprofil
Steifigkeit pro Kilogramm
Geschweißter Stahlrahmen
Autowand-, Decken- und Bodenpanelen
Kohlefaserlaminat über Feuerkern
Flach, leicht, korrosionsfrei
Lackierter Stahl oder Laminat
Auto- und Landungstüren
Kohlefaser Sandwichplatte und Kantenprofil
Lebensdauer und Dimensionsstabilität
Stahlblechtüren
Maschinenplatte und Motorhalter
Kohlefaserbearbeitete Platte und Pultrudprofil
Massenreduktion und kein Korrosionsschutz
Gusseisen oder geschweißter Stahl
Antriebswelle und rotierende Komponenten
Kohlefaserrohr und bearbeitete Kupplung
Niedrige Trägheit, hohe natürliche Frequenz
Stahlwelle
Führungsschuhe, Rollen und Schienenmöbel
Aramidfaser Verschleißschicht mit Kohlefasergehäuse
Zähigkeit ohne Schienenschäden
Führungsteile aus Stahl oder Nylon
Brandschutz und Innenauskleidung
Voroxidiertes Faserfilz, Stoff und Verkleidung
Nichtschmelzende, nicht brennbare Barriere
Mineralwolle und Stahlblech
Bremsbeläge und thermische Abschirmung
Voroxidierte Faserverstärkung und Filz
Stabile Reibung und Wärmebeständigkeit
Asbestfreies Composite-Pad
Einbauschlinge und Schutzabdeckungen
Aramidfaserband, Schlinge und Decke
Hohe Festigkeit, weich, nicht verheiratet
Stahlkette und Nylon-Schlinge
6.1 Lesen der Matrix
Lesen Sie jede Zeile als Paket und nicht als einzelnen Kauf. Die Produktform, der Grund, warum sie gewählt wurde und die herkömmliche Lösung, die sie ersetzt, gehören zusammen, und die meisten Installationen kombinieren mehrere Reihen auf einmal. Der kommerzielle Wert eines einzelnen Lieferanten ist am größten, wenn Gürtel, Strukturprofile, Platten, Filze und Schutztextilien mit einheitlicher Dokumentation und koordinierter Lieferung ankommen, da der Aufzug in einer festen Reihenfolge montiert wird und ein fehlendes Element den gesamten Bau stoppt.
7. Spezifikation, Prüfung und Zertifizierung
Der vertikale Transport ist reguliert, und Verbundstoffe gelangen durch die Tür markierte Prüfbeweise in die Industrie. Ein Lieferant, der das versteht, wird den Genehmigungsprozess des Käufers kürzer machen.
7.1 Standards, Codes und die Papierstraße
Verbundteile für Aufzüge sind nach den für die Region geltenden Aufzugssicherheitsnormen sowie nach Material- und Brandnormen für die gesamte Montage qualifiziert. In der Praxis umfasst ein Projektpaket Materialzertifikate mit Chargenrückverfolgbarkeit, mechanische und physikalische Prüfberichte, Brandprüfberichte für die fertige Montage sowie gegebenenfalls Kriech- und Müdigkeitsdaten. Konsistenz zwischen Zertifikaten und Produktionslogen ist genauso wichtig wie die Zahlen selbst, denn ein Ersatz in der Lieferkette kann eine Genehmigung ungültig machen.
7.2 Ermüdung-, Biege- und Traktionsprüfung
Ein Federelement in einem Aufzug könnte über seine Lebensdauer Millionen von Lastzyklen sehen, und eine Tür könnte hunderte Male am Tag für zwei Jahrzehnte laufen. Die Prüfung konzentriert sich daher auf die Spannungs-Spannungsmüdigkeit der Federungselemente, die Biegemüdigkeit über den tatsächlich verwendeten Scheibendurchmesser und die Zyklusprüfung von Scharnieren, Rollen und Verriegelungen auf beweglichen Platten. Traktions- und Verschleißprüfungen eines beschichteten Gürtels erfolgen auf der realen Scheibengeometrie, da die Gürtellebensdauer eher eine Systemeigenschaft als eine Materialeigenschaft ist.
7.3 Inspektion über eine lange Lebensdauer
Verbundteile werden durch visuelle Untersuchung, Hahnprüfung und gegebenenfalls durch Ultraschall- oder Röntgenmethoden geprüft. Das nützlichste Ergebnis bei der Übergabe ist eine dokumentierte Basislinie: Material-Charge-Aufzeichnungen, als-built-Zeichnungen, Ausrichtung und Drehmoment-Aufzeichnungen und Fotos von kritischen Verbindungen. Mit einer Grundlinie in der Hand wird jede nachfolgende Inspektion schneller und jede Entscheidung über Reparatur oder Ersatz wird eher auf Beweisen als auf Vermutungen basiert.
8. Warum Tanchain für vertikale Transportprogramme
Ein vertikales Transportprojekt braucht einen Materialpartner, der strukturelle, aufhängende und sicherheitliche Aufgaben abdecken kann, ohne die Konsistenz zwischen ihnen zu verlieren. Tanchain herstellt Kohlefaserfadel, Heftfaser, Stoff, Prepreg, Pultrudrohr, Profil und bearbeitete Platte für den Verbundrahmen, die Platte, den Gürtelkern und den Antriebskomponentenbereich, zusammen mit Aramidfilament, Heftfaser und Stoff für Schlag-, Verschleiß- und Schutztextilpflichten sowie voroxidierte Faserfadel, Filament, Garn, Filz und Stoff für Hochtemperaturdämmung, Bremsverstärkung und Brandschutz.
Diese Reihe bedeutet, dass eine einzige Kaufauftrag eine Autoschlinge, eine Innenplattensatz, eine Maschinenbettplatte, eine Gürtelkernspezifikation, einen Brandschutzfilz und eine Reihe von Installationsschlinge mit konsistenter Dokumentation und koordinierter Zeitplanung abdecken kann. Materialzertifikate, Chargenrückverfolgbarkeit und technische Daten werden standardmäßig zur Verfügung gestellt und unser Team unterstützt die Spezifikationsphase mit Produktauswahl und Anwendungsanleitung.
Durchsuchen Sie die Tanchain Kohlefaser, Aramidfaser und voroxidierte Faser Produktpalette, oder senden Sie uns ein Auto Layout, Wellendaten und Betriebszyklus. Unser Ingenieurteam überprüft die bewegliche Masse, die Aufhängungsanordnung und die Brand- und Sicherheitsanforderungen, empfiehlt die Produktformulare für jeden Abschnitt des Systems und stellt ein komplettes Materialpaket für die vertikale Transportanwendung von der Federung bis zur Isolierung hinter der Fahrzeugplatte zur Verfügung.

Aramidfilterbeutel ist ein ideales und weit verbreitetes Filtermaterial für Rauchgasstaub-Entfernung in Stahl-, Zement-, Strom-, Chemie- und anderen Industrien, aber der vorhandene Aramidfilterbeutel ist ein einzelner zylindrischer Filterbeutel, und der Rauch und Staub sind im Filterbeutel. Der Filterweg ist zu lang, der Filterbereich ist klein und die Bodenfläche groß. Gleichzeitig ist es äußerst unangenehm, den inneren Staub zu reinigen.
Das Gebrauchsmuster offenbart einen Aramidfilterbeutel mit effektiver Filterstruktur, hoher Staubentfernungseffizienz und bequemer Staubreinigung.
Design des Doppelrohrfilterbeutels mitAramidgewebeunterteilt in Innenbeutel und Außenbeutel, ist der Durchmesser des Innenbeutels kleiner als der Durchmesser des Außenbeuteldurchmessers, die Länge des Innenbeutels ist kleiner als die Länge des Außenbeutels; der Innenbeutel und der Außenbeutel sind auf derselben Seite durch ein ringförmiges Filtertuch versiegelt und verbunden; die Öffnung des anderen Endes des Innenbeutels ist versiegelt und angeordnet; Die doppelschichtige Hülse Aramid-Filterbeutelstruktur erhöht die Rauch- und Staubfiltration Der Bereich des Filterbeutels wird reduziert, und das Ausziehdesign des inneren Zylinders ist für die Reinigungseffizienz des internen Staubs bequem.
MEHR ERFAHREN

Aramidfaser ist bekannt für seine Verwendung in ballistischen und stichfesten Körperpanzern, wo es dazu beiträgt, Tausende von Leben zu retten. Leicht und außergewöhnlich stark, kann es verwendet werden, um eine Vielzahl von Kleidung, Zubehör und Ausrüstung sicherer, schnittfester und langlebiger zu machen. Aramidfasern bieten Industriearbeitern überlegenen Schnittschutz gegen Glasscherben, Metallscherben, scharfe Maschinen und andere Gefahren.
● Industrielle flammhemmende Bekleidung
Die Anwendung von Meta-Aramid in petrochemischer, chemischer, elektrischer Energie, Gas und anderer industrieller Schutzkleidung hat seine ausgezeichnete flammhemmende und klopfschützende Leistung vollständig bewiesen. Schutzkleidung aus einer Mischung aus Meta-Aramid und anderen Hochleistungsfasern für gefährlichere Arbeitsumgebungen.
● Rennanzug
Rennanzüge aus Meta-Aramidfasern haben nicht nur eine ausgezeichnete Feuerbeständigkeit und hohe Temperaturbeständigkeit, sondern widerstehen auch korrosiven Gasen und sauren Flüssigkeiten und bieten vollen Körperschutz für Rennfahrer.
● Schweißanzug, Ofenanzug
Arbeiter, die mit Elektroschweißen und Metallschmelzen beschäftigt sind, können jederzeit Funken oder geschmolzenes Metall auf Kleidung gespritzt haben, was Hautverbrennungen verursacht oder sogar Kleidung entzündet, Feuer verursacht und ernsthaftere Gefahren verursacht. Metallurgische Arbeit ist hohen Temperaturen für eine lange Zeit ausgesetzt, und gewöhnliche Materialkleidung ist leicht zu wechseln. spröde, verkürzt die Lebensdauer. Schweißanzüge und Ofenanzüge aus Meta-Aramid haben die Eigenschaften eines dauerhaften Flammschutzes, Metallspritzerns, Nichthaftung usw. und verringern die Schutzleistung durch Waschen oder Tragen für eine lange Zeit nicht.
Aufgrund dieser ausgezeichneten Eigenschaften wurde Meta-Aramidfaser weithin anerkannt und von in- und ausländischen Märkten akzeptiert. Schutzkleidung aus Meta-Aramidfasern begleitet das Leben von Menschen aller Gesellschaftsschichten.
Wir unterstützen Hersteller bei der Bereitstellung von erstklassigem Schnittschutz und Flammschutz gegen Arbeitsrisiken in der Automobil-, Fertigungs-, Bau-, Luft- und Raumfahrt- und Elektronikindustrie. Seine schnitt- und feuerfesten Eigenschaften sind ideal, wenn doppelter Gefahrenschutz gefordert wird.

Einführung: Warum Kohlefasermaterialien medizinische Geräte verwandeln
Modernes Gesundheitswesen erfordert Geräte, die gleichzeitig leicht, außerordentlich stark, strahlenluchtig und sicher für den täglichen klinischen Gebrauch sind. Wenige Materialien erfüllen all diese Anforderungen so elegant wieKohlefaser in medizinischen GerätenUrsprünglich für die Luft- und Raumfahrt und den Motorsport entwickelt, haben Kohlefaserverstärkte Polymerverbundstoffe (CFRP) stetig in Krankenhäuser, Bildgebungssuiten und Rehabilitationszentren überzogen, wo ihr außergewöhnliches Festigkeit-Gewichtsverhältnis, chemische Beständigkeit und Transparenz gegenüber Röntgenstrahlung messbare klinische Vorteile bieten. Dieser Artikel untersucht die vielen Möglichkeiten, wie Kohlefaserverbundwerkstoffe medizinische Geräte umbilden, von Diagnosebildtabellen bis hin zu chirurgischen Instrumenten, Prothesen und Rehabilitationshilfsmitteln, und erklärt, warum fortgeschrittene Zwischenprodukte wie Kohlefaserschlepp, Kohlefaserstoff und Kohlefaserpräpreg die Bausteine hinter diesen Innovationen sind.
Für Ingenieure und Beschaffungsmanager in der Medizingeräteindustrie geht es darum, den praktischen Wert von Kohlefaser zu verstehen, mehr als nur die neueste Technologie zu verfolgen. Es geht darum, bessere Patientenergebnisse zu erzielen, die Ergonomie des Personals zu verbessern und die Gesamtlebenskosten anspruchsvoller medizinischer Systeme zu senken. In den folgenden Abschnitten untersuchen wir spezifische Anwendungen, die Materialformulare und die Bedenken der Lieferkette, die bei der Auswahl eines zuverlässigen Partners am wichtigsten sind.
Der Anstieg von Kohlefaserverbundstoffen in der diagnostischen Bildgebung
Diagnostische Bildgebung ist eine der klarsten Erfolgsgeschichten fürKohlefaser in medizinischen GerätenAusrüstung wie CT-Scanner, Röntgenmaschinen und lineare Beschleuniger, die in der Strahlentherapie verwendet werden, hängen von Komponenten ab, die es ermöglichen, Bildstrahlen mit minimalen Störungen durchzuführen. Traditionelle Tischplatten und Stützplatten aus Metall können Strahlung streuen oder absorbieren, die Bildqualität beeinträchtigen und die Dosis erhöhen, die zur Herstellung eines nutzbaren Scans erforderlich ist.
Kohlefaserplatten und geformte Kohlefaser Tischplatten lösen dieses Problem elegant. Da Kohlenstoff ein Element mit niedriger Atomzahl ist, sind Kohlenstofffaserkompositplatten hoch radioluzent, was bedeutet, dass Röntgenstrahlen und Bildstrahlen mit sehr geringer Dämpfung durch sie reisen. Diese Eigenschaft erzeugt scharfere Diagnosebilder, reduziert die Strahlenbelastung sowohl für Patienten als auch für Ärzte und ermöglicht es medizinischem Personal, Geräte genau zu positionieren. Gleichzeitig bietet Kohlefaser die nötige Steifigkeit, um Patienten mit unterschiedlichem Körpergewicht ohne spürbare Ablenkung zu unterstützen und die Dimensionsstabilität über den gesamten Bildgebungsbereich aufrechtzuerhalten.
Neben Tischplatten wird Kohlefaser in Kopfstützen, Positionierungshilfen und anderen Zubehör innerhalb von Bildsystemen verwendet. Durch die Kombination von Radioluzenz und mechanischer Festigkeit können Positionierwerkzeuge während eines Scans an Ort und Stelle gelassen werden, ohne den Interessenbereich zu verdunkeln. Dadurch erhalten Radiologen sauberere, zuverlässigere Bilder in kürzerer Zeit, was schnellere und zuverlässigere Diagnosen in Krankenhäusern und Kliniken weltweit unterstützt.
Leichte Festigkeit in Chirurgieinstrumenten und Operationsgeräten
Chirurgen arbeiten oft stundenlang, während sie Präzisionsinstrumente halten, so dass das Gewicht der Ausrüstung die Müdigkeit der Hundund die Prozedurauigkeit direkt beeinflusst. Kohlefaserverbundgriffe und Instrumentenwellen bieten gegenüber ihren Edelstahlkollegen einen erheblichen ergonomischen Vorteil und bieten eine vergleichbare Steifigkeit bei einem Bruchteil des Gewichts. Dies macht Kohlefaser zu einer attraktiven Option für Handchirurgiewerkzeuge, Retraktoren und Endoskopie-Zubehör mit langer Reichweite, bei denen eine stabile Hand und eine reduzierte Müdigkeit unerlässlich sind.
Kohlefaser bringt auch eine ausgezeichnete Korrosionsbeständigkeit und chemische Kompatibilität zum Operationsraum. Medizinische Instrumente ertragen wiederholte Exposition gegenüber Reinigungsmitteln, Desinfektionsmitteln und Sterilisationsprozessen, Umgebungen, die im Laufe der Zeit ungeschütztes Metall beschädigen können. Gut entwickelte Kohlefaserkomponenten widerstehen diesen Herausforderungen und behalten ihre Dimensionspräzision durch viele Reinigungszyklen bei, was zu einer längeren, zuverlässigeren Instrumentenlebensdauer beiträgt. In Kombination helfen die Leichtigkeit, Festigkeit und Haltbarkeit von Kohlefaser chirurgischen Teams, empfindliche Verfahren mit größerem Komfort und Konsistenz durchzuführen.
Kohlenstofffaser in Prothese, Orthotik und Rehabilitation
Nur wenige Felder zeigen den menschlichen Wert fortschrittlicher Verbundstoffe sichtbarer als Prothese und Orthese. Kohlefaserprothese FüßePylon-Rohre und Socket-Komponenten sind weithin anerkannt für ihre Fähigkeit, Energie während des Gehens und Laufens zu speichern und freizugeben. Ein Kohlefaserprothesefoß biegt sich unter Körpergewicht und springt während des Push-Offs zurück und imitiert genau die natürliche Energierückkehr eines körperlichen Gangs. Das Ergebnis ist eine glattere, effizientere Bewegung und eine erheblich reduzierte Stoffwechselkosten für den Träger.
Orthotische Bügel und Stützen profitieren auch von der Leichtigkeit und Steifigkeit der Kohlefaser. Knöchelfußorthosen aus Kohlefaserstoff und Prepreg bieten feste medizinische Unterstützung, während sie schlank genug bleiben, um unter Kleidung zu passen, was den Komfort und die tägliche Tragbarkeit verbessert. Da das Material in dünne, konturierte Laminate geformt werden kann, können Ärzte Geräte entwerfen, die gezielte Unterstützung genau dort bieten, wo es benötigt wird, ohne die Schütte, die mit schwereren herkömmlichen Materialien verbunden ist.
Rehabilitationsgeräte wie Gehhilfen, Transferbetten und Therapietische setzen zusätzlich auf die Korrosionsbeständigkeit und Reinigbarkeit von Kohlefaserverbundstoffen. Ausrüstung, die leicht zu heben und abwischen ist, hilft Pflegern und Therapeuten, effizienter zu arbeiten und gleichzeitig die strengen Hygienestandards einzuhalten, die in klinischen Umgebungen erforderlich sind.
Kohlefaser Mobilitätshilfen und Krankenhausmöbel
Rollstuhlhersteller haben Kohlefaser angenommen, um Stühle zu produzieren, die sowohl außergewöhnlich leicht als auch sehr langlebig sind. EinCarbonfaser Rollstuhlrahmen kann deutlich weniger wiegen als ein gleichwertiges Aluminiumodell, was den täglichen Antrieb, das Aufheben in Fahrzeuge und die Navigation auf unebenen Oberflächen für Benutzer und ihre Assistenten viel weniger anstrengend macht. Die hohe Festigkeit des Materials ermöglicht es Designern auch, schlanke, ästhetisch raffinierte Rahmen zu bauen, die noch Jahren anspruchsvoller Verwendung standhalten.
Die gleichen Eigenschaften übersetzen sich in Krankenhausmöbel und Patientenbehandlungsgeräte. Kohlefaserbahnen, Hintergrundbretten und strahlenluchtige Transportbretten ermöglichen es Notfallbeamten und Krankenhauspersonal, Patienten sicher zu bewegen, während sichergestellt wird, dass Bildgebungsgeräte verwendet werden können, ohne den Patienten zu einem separaten Tisch zu übertragen. Leichte Kohlefaser-Kopfhörer und Positionierungssysteme in Operationssalen helfen, die körperliche Belastung der chirurgischen Teams während langer Eingriffe zu verringern, ein wichtiger Faktor für das Wohlbefinden und die Retention des Arztes.
Kohlenstofffaseranwendungen in der Strahlentherapie und Medizinelektronik
In der Strahlenonkologie ist Präzision alles. Behandlungstische und Positioniergeräte, die mit linearen Beschleunigern und Protonentherapie-Systemen verwendet werden, müssen den Behandlungsstrahl mit minimaler Dämpfung durchlaufen lassen, so dass die beabsichtigte Dosis den Tumor erreicht, während gesundes Gewebe eingespart wird. Die ausgezeichnete Radioluzenz und strukturelle Steifigkeit von Kohlefaser machen es zu dem Material der Wahl für diese anspruchsvollen Anwendungen und helfen Onkologen, präzisere, besser verträgliche Behandlungen zu liefern.
Neben Röntgen und Onkologie finden Kohlefaserverbundstoffe ihren Weg in die medizinische Elektronik und Präzisionsinstrumentation. Bildsysteme, robotergestützte Chirurgieausrüstung und Laboranalysatoren erfordern stabile, vibrationsbeständige Strukturkomponenten, und Kohlefasergeweblaminate liefern die Dimensionsstabilität und Dämpfungseigenschaften, die diese fortschrittlichen Maschinen benötigen. In jedem Fall bleiben die entscheidenden Vorteile gleich: hervorragende Festigkeit-Gewicht-Leistung, Korrosionsbeständigkeit und die Fähigkeit, in komplexe, leichte Strukturen zu konstruieren, die Metall einfach nicht wirtschaftlich übereinstimmen kann.
Materialformen: Wie Kohlefaser den Hersteller von Medizingeräten erreicht
Hersteller von Medizingeräten beziehen Kohlefaser in einer Reihe von Zwischenformen, die jeweils für einen bestimmten Produktionsprozess und ein bestimmtes Leistungsziel ausgewählt werden. Kohlefaser Schlepperals kontinuierliche Filamente geliefert, bietet die grundlegende Verstärkung für den Bau stärkerer Laminate und wird häufig in unidirektionale Bänder umgewandelt. KohlefaserstoffVerfügbar in gewebten und crimpfreien Konstruktionen, ist ideal für die Schichtung in die konturierten Schalen von Prothesen und orthopädischen Bügeln. Prepreg aus Kohlefaser kombiniert Verstärkung mit einem präzise gesteuerten Harzsystem, um nach der Aushärtung konsistente, hochwertige Laminate für Strukturteile mit engen Toleranzen herzustellen.
Kohlefaserplatten and Kohlefaserrohren bieten fertige Konstruktionsprofile für Tischplatten, Rahmen und Tragelemente, die die Bearbeitungszeit verkürzen und wiederholbare Leistung gewährleisten. Da Patientensicherheit und regulatorische Rückverfolgbarkeit im medizinischen Bereich von höchster Bedeutung sind, schätzen Hersteller Rohstofflieferanten, die konsistente mechanische Eigenschaften, Chargenverfolgbarkeit und zuverlässige Versorgung über große Programme hinweg dokumentieren können. Ob die Anwendung Kohlefaser-Langfilament, unidirektionales Gewebe oder fertiges Prepreg erfordert, ein zuverlässiger Partner ist unerlässlich, um sichere, leistungsstarke medizinische Geräte auf den Markt zu bringen.
Warum einen spezialisierten Kohlenstofffaserlieferanten für medizinische Projekte wählen
Die Medizinprodukteindustrie arbeitet unter strengen Qualitäts- und Regulierungsstandards, was Rohstoffpartnern besondere Anforderungen stellt. Konsistenz von Charge zu Charge ist von entscheidender Bedeutung, da auch kleine Variationen in den Eigenschaften von Kohlefaserfilamenten das endgültige mechanische Verhalten einer Prothesekomponente oder einer Bildgebungstischplatte beeinflussen können. Ein spezialisierter Lieferant mit dokumentierten technischen Daten und responsiven technischen Support hilft Herstellern, Materialien zu validieren, Designs zu optimieren und Produkte mit größerem Vertrauen auf den Markt zu bringen.
Zuverlässigkeit ist genauso wichtig wie Materialqualität. Die Produktionsplane für medizinische Geräte sind oft eng mit den Einkaufszyklen im Krankenhaus und den Zeitplänen für klinische Studien verknüpft, daher sind zuverlässige Lieferzeiten und stabile Verfügbarkeit von entscheidender Bedeutung. Durch die Zusammenarbeit mit einem erfahrenen Anbieter von Kohlefaser-Vorläufer-, Schlepp-, Gewebe-, Prepreg-, Platten- und Rohrprodukten sichern medizinische Unternehmen eine einzige, verantwortungsbewusste Quelle für die gesamte Materialpalette, vereinfachen die Beschaffung und reduzieren das Risiko während des gesamten Produktlebenszyklus.
Fazit: Kohlefasermaterialien als Grundlage für smartere medizinische Geräte
Von radiolüzenten Bildtischen und leichten Chirurgieinstrumenten bis hin zu energiesparenden Prothesen und langlebigen Mobilitätshilfen,Kohlefaser in medizinischen Geräten Er erweitert seinen Fußabdruck im gesamten Gesundheitswesen. Die einzigartige Kombination des Materials aus hoher Festigkeit, geringem Gewicht, Korrosionsbeständigkeit und Transparenz gegenüber Strahlung liefert echten klinischen Wert, verbessert die Diagnoseklarheit, verringert die Müdigkeit des Arztes und verbessert den Patientenkomfort und die Unabhängigkeit. Da die medizinische Technologie fortschrittlicher wird und die Nachfrage nach ergonomischen, patientenzentrierten Geräten steigt, werden Kohlefaserverbundstoffe eine immer zentraler Rolle spielen.
Ob Sie die nächste Generation von Diagnosebildsystemen, chirurgischen Werkzeugen oder Prothesen entwickeln, die Partnerschaft mit einem zuverlässigen Kohlefaserlieferant macht einen messbaren Unterschied in Leistung, Qualität und Markteinführungszeit. Wir laden Sie ein, unsere komplette Palette von Kohlefaser- und Aramidmaterialien - einschließlich Schlepper-, Gewebe-, Prepreg-, Platten- und Rohrprodukte - zu erkunden, um die Lösung zu finden, die am besten für Ihre medizinische Anwendung geeignet ist. Kontaktieren Sie unser Ingenieurteam noch heute für technische Beratung, Materialproben oder ein maßgeschneidertes Angebot für Ihr nächstes Projekt.

Kohlenstofffaser im 3D-Druck: Wo additive Fertigung auf leistungsstarke Verbundstoffe trifft
Seit Jahren lebten Kohlefaser und 3D-Druck in getrennten Welten. Verbundstoffe gehörten zu Autoklaven, Formen und Fachmaschinen. Die additive Fertigung gehörte zu Prototypen, Halterungen und Kunststoffen, die billig, aber schwach waren. Diese Trennung ist verschwunden. Kohlefaser im 3D-Druck ist jetzt eine echte Produktionswege und hat ruhig verändert, was ein Drucker bauen kann.
Der Grund ist einfach. Der Druck verleiht Freiheit der Geometrie, während Kohlefaser Steifigkeit und Festigkeit verleiht. Lege die beiden zusammen und du bekommst Teile, die leicht, steif und so geformt sind, dass das Formieren nicht einfach kopieren kann. Für Branchen, die kundenspezifische Strukturen in niedrigen bis mittleren Mengen benötigen, ist diese Kombination schwer zu ignorieren.
Dieser Artikel behandelt, wie Kohlefaser in der additiven Fertigung verwendet wird, welche Materialformen am besten funktionieren, die wichtigsten Druckmethoden und was Käufer berücksichtigen sollten, bevor sie gedruckte Verbundteile spezifizieren.
1. Warum die additive Fertigung ein steiferes Material benötigte
Standarddruckfilamente wie PLA, PETG und ABS sind bequem, aber ihre mechanischen Grenzen zeigen sich schnell. Eine gedruckte Bracket flexes. Ein gedruckter Jig treibt unter Last. Ein gedrucktes Gehäuse kriegt unter warmen Bedingungen. Die Ingenieure erreichen schnell den Punkt, an dem die Geometrie allein ein weiches Material nicht kompensieren kann.
1.1 Die Steifigkeitslücke in Kunststoffteilen
Zugmodul für übliche Druckkunststoffe liegt in einem niedrigen Bereich, oft zwischen 2 und 3,5 GPa. Aluminium beträgt etwa 70 GPa. Diese Lücke erklärt, warum gedruckte Kunststoffteile sich flexibel anfühlen und warum sie für strukturelle Aufgaben selten vertraut werden. Das Hinzufügen von Kohlefaser verwandelt Kunststoff nicht in Metall, aber es kann die Steifigkeit mehrmals erhöhen und gleichzeitig die thermische Ausdehnung reduzieren.
1.2 Was Kohlenstofffaser tatsächlich ändert
Eine geschnittene oder kontinuierliche Kohlefaserverstärkung verbessert drei Dinge auf einmal: Steifigkeit, Dimensionsstabilität und Festigkeit. Teile halten ihre Form besser unter Belastung, verzerren sich weniger bei Erwärmung und widerstehen länger Verformungen. Der Kompromiss besteht darin, dass das Material abrasiver, teurer und weniger druckfreundlich wird, weshalb die Prozesskontrolle wichtiger ist als bei einfachem Filament.
2. Die Hauptwege zum Kohlefaser-3D-Druck
Es gibt keine einzige Möglichkeit, Kohlefaserverbundstoffe zu drucken. Vier Ansätze decken heute die meisten industriellen und Werkstattanwendungen ab, und jeder passt zu einem anderen Verhältnis zwischen Kosten, Stärke und Komplexität.
2.1 Kurzfaserverstärkter Filamentdruck
Dies ist der zugänglichste Weg. Die gehackte Kohlefaser wird zu einem thermoplastischen Pellet zusammengesetzt und dann zu einem Filament für FDM-Drucker extrudiert. Auf diese Weise hergestellte Teile sind steifer und stabiler als unverstärkter Kunststoff und der Ausrüstungsbedarf ist bescheiden.
Die Einschränkung ist die Faserlänge und die Orientierung. Die Fasern sind kurz und zufällig verteilt, so dass die Verstärkung gleichmäßig, aber moderat ist. Diese Route eignet sich für Armaturen, Jigs, Gehäuse und funktionale Prototypen anstatt primäre Bauteile.
2.2 Kontinuierlicher Faserdruck
Der kontinuierliche Faserdruck führt neben dem Thermoplast einen trockenen Kohlefaserschlepper oder einen vorimprägnierten Strang und legt lange Fasern genau dort, wo die Last fährt. Das Ergebnis ist eine echte Verbundstruktur und nicht ein gefüllter Kunststoff.
Festigkeit und Steifigkeit steigen im Vergleich zum kurzen Faserdruck dramatisch, da die Faser kontinuierlich Last trägt. Designer können Fasern entlang einer Biegeachse oder um ein Loch ausrichten, an dem gedruckte Teile normalerweise ausfallen. Diese Methode ist langsamer und erfordert spezielle Hardware, aber für Strukturhalter und Tragrahmen ist es oft die einzige gedruckte Option, die funktioniert.
2.3 Pellet- und Großformat-Extrusion
Pelletbasierte Drucker überspringen das Filament vollständig und extrudieren kohlefaserverstärkten Thermoplast direkt aus Pellets. Die Materialkosten sinken, die Ablagerungsraten steigen und die Teilegröße wächst. Großformatmaschinen in dieser Kategorie produzieren Formen, Werkzeuge und überdimensionierte Strukturen, die mit Filament nicht praktisch zu drucken wären.
2.4 Kompositdruck in Kombination mit traditionellem Layout
Ein hybrider Ansatz druckt einen Kohlefaserverstärkten Kern oder inneres Skelett und überlagert dann Kohlefasergewebe und Harz von Hand oder durch Vakuuminfusion. Dies verbindet die geometrische Freiheit des Drucks mit dem hohen Faservelumenanteil klassischer Verbundwerkzeuge. Es ist bei Werkzeugen, Prototypen und geringvolumigen Produktionen üblich, wo Leistung mehr als Zykluszeit wichtig ist.
3. Materialformen, die den Prozess füttern
Die gedruckte Verbundqualität hängt stark vom Eingangsmaterial ab. Verschiedene Faserformen dienen unterschiedlichen Druckstrategien, und ihr Verständnis hilft den Käufern, die richtige Qualität anzugeben.
3.1 Kohlefaser gehackt und gefrählt
Häckte Kohlefaser und gefräste Sorten sind die Arbeitspferde der Filament- und Pelletproduktion. Die Faserlänge wird beim Schneiden gesteuert und beeinflusst direkt die Steifigkeit, das Strömungsverhalten und die Oberflächenverbindung. Kürzere Fasern drucken leichter, während längere Fasern besser verstärken.
3.2 Kontinuierliche Schlepp- und Prepregstränge
Der kontinuierliche Faserdruck stützt sich auf Kohlefaserschleppe, die manchmal mit Harz vorimprägniert ist. Schleppspezifikationen wie die Anzahl der Filamente und die Größenkompatibilität bestimmen, wie gut die Faser an die thermoplastische Matrix bindet. Die Wahl eines Schleppers, dessen Größe dem Polymer entspricht, ist eines der am häufigsten übersehen werden Details bei gedruckten Verbundwerkzeugen.
3.3 Unterstützungsmaterialien im gleichen Aufbau
Verbundteile sind selten ein Material. Aramidfaser und voroxidierte Faserprodukte, einschließlich oxidierter Fasergarne und oxidierter Faserfilz, erscheinen in gedruckten Baugruppen, in denen Schlagtoleranz, Flammbeständigkeit oder Wärmedämmung erforderlich sind. Ein gedruckter Drohnenrahmen kann beispielsweise Kohlefaser für die Steifigkeit und Aramid für die Bereiche verwenden, die aufprallen.
4. Wo gedruckte Kohlefaserteile bereits arbeiten
Die Technologie ist an den Demonstrationsstücken vorbeigezogen. Diese Anwendungen werden heute regelmäßig verwendet.
4.1 Werkzeuge, Jigs und Befestigungen
Fertigungsingenieure verwenden gedruckte Kohlefaser für Bohrgeräte, Ausrichtungsarmaturen, Prüfmessgeräte und Montagehilfsmittel. Diese Teile sind oft einmalig oder mit geringem Volumen, und das Drucken entfernt sowohl Formenkosten als auch Lieferzeiten. Die Steifigkeit des verstärkten Materials hält die Befestigung durch wiederholten Gebrauch genau.
4.2 Luft- und Raumfahrt und unbemannte Systeme
Unbemannte Luftfahrzeuge, Drohnenrahmen und kleine Satellitenkomponenten profitieren von gedruckter Kohlefaser, da jede Konstruktionsiteration die Geometrie ändert. Mit dem Drucken können Teams einen neuen Rahmen in Tagen testen, anstatt auf Werkzeuge zu warten. Gewichtseinsparungen übersetzen sich direkt in Flugzeit und Nutzlastkapazität.
4.3 Medizinische Ausrüstung und Prothetik
Die benutzerdefinierte Geometrie ist in der medizinischen Arbeit normal. Druckkohlefaser wird für orthotische Schalen, prothetische Komponenten, Positionierungsrahmen und Bildgebungszubehör verwendet, bei denen Steifigkeit, geringes Gewicht und nicht-magnetisches Verhalten wichtig sind. Selbst wenn ein gedrucktes Teil später durch eine geformte Produktionsversion ersetzt wird, verkürzt der Druck den Weg vom Scan zum Montage.
4.4 Industrie- und Automobilentwicklung
Automobilteams drucken Kohlefaserverstärkte Werkzeuge, Armgriffe und Prototypen von Bauteilen. Renn- und Motorsportprogramme setzen auf gedruckte Verbundstoffe für aerodynamische Teststücke und interne Halterungen. In industriellen Umgebungen reduzieren gedruckte Kohlefaseroboter-Endeffektoren die bewegliche Masse, was die Zykluszeit und die Genauigkeit verbessert.
4.5 Energie-, Marine- und Sportanwendungen
Windenergieteams drucken Verbundwerkzeuge und Klingeneinsätze. Marinebauer drucken Formen und Armaturen, die Salzwasser widerstehen. Entwickler von Sportgeräten drucken Prototypen von Fahrradkomponenten, Paddelblättern und Schutzschalen. In jedem Fall ist die Logik die gleiche: individuelle Geometrie, bescheidene Volumen und die Notwendigkeit einer Steifigkeit ohne Gewicht.
5. Konstruktionsregeln, denen gedruckte Komposite folgen
Die Konstruktion für gedruckte Kohlefaser ist nicht das gleiche wie die Konstruktion für geformte Verbundstoffe oder für den einfachen Kunststoffdruck. Einige Prinzipien entscheiden, ob ein Teil funktioniert oder scheitert.
5.1 Der Lastpad kommt zuerst
Mit kontinuierlicher Faser steuert der Konstrukteur die Faserrichtung, daher sollte der Lastpfad definiert werden, bevor die Geometrie abgeschlossen ist. Faser sollte der Spannungsrichtung des Teils folgen. Ein Bracket, der in einer Orientierung stark ist, kann in einer anderen schwach sein, und der Drucker reproduziert diese Anisotropie genau wie konzipiert.
5.2 Schichtorientierung und Anisotropie
Druckteile sind zwischen den Schichten am schwächsten. Jedes Design, das die Hauptlast über Schichtgrenzen hinweg bringt, lädt zur Delamination ein. Die Drehung der Bauorientierung oder das Hinzufügen kontinuierlicher Faserschleifen um den kritischen Bereich löst es in der Regel, und diese Überlegung sollte während der Konstruktionsüberprüfung statt nach dem ersten Ausfall gelöst werden.
5.3 Wanddicke und Fasergehalt
Dickere Wände und höherer Fasergehalt erhöhen beide die Steifigkeit, erhöhen aber auch die Druckzeit und das Risiko von Leeren. Für jeden Drucker und jedes Material gibt es eine praktische Palette, und darüber hinausgehen führt in der Regel zu internen Mängeln, die den Gewinn reduzieren.
5.4 Düsenverschleiß und Prozesssteuerung
Kohlefaser ist abrasiv. Standardmessingdüsen verschleißen schnell, und gehärtete Stahl- oder Karbidkomponenten sind die Norm. Drucktemperatur, Durchflussrate und Kühlung müssen auf das verstärkte Material abgestimmt werden und eine konsistente Trocknung von Filamentstoffen mehr als die meisten Bediener erwarten.
6. Vergleich gedruckter Verbundwerkstoffe mit der traditionellen Verbundwerkstoffherstellung
Druck hat Layout, Infusion oder Pultrusion nicht ersetzt. Es nimmt eine andere Position ein, und die Wahl kommt in der Regel auf Volumen und Geometrie zurück.
6.1 Wo der Druck gewinnt
Der Druck gewinnt, wenn die Geometrie komplex ist, Volumen gering sind, Konstruktionsänderungen häufig sind oder das Teil einfach nicht geformt werden kann. Keine Werkzeugkosten, schnelle Iteration und integrierte Funktionen wie Kanäle, Bosse und Gitterstrukturen sind echte Vorteile, die herkömmliche Methoden bei geringem Volumen nicht wirtschaftlich übereinstimmen können.
6.2 Wo traditionelle Komposite immer noch führen
Traditionelle Methoden dominieren immer noch, wo die Faservelumenfraktion hoch sein muss, wo Autoklavenqualität gefordert ist oder wo große kontinuierliche Strukturen wie Bootsrumpfe, Windblätter und Flugzeugpaneele hergestellt werden. Pultrudierte Kohlefaserprofile und pressgehärtete Prepreg-Teile liefern auch eine Konsistenz, die der Druck noch nicht im Maßstab erreicht hat.
6.3 Beides im gleichen Programm verwenden
Die praktischste Strategie wird oft kombiniert. Teams drucken Kohlefaserwerkzeuge, um traditionelle Verbundteile herzustellen, drucken Prototypenstrukturen zum Testen und übergehen dann zu geformten oder pultrudierten Produktionen, sobald das Design festgelegt ist. Jede Methode tut, was sie am besten macht.
7. Was Käufer vor der Angabe gedruckter Kohlefaser fragen sollten
Der Kauf gedruckter Composite-Teile oder des Materials, das sie speist, erfordert die gleiche Disziplin wie jede Beschaffungsentscheidung für Composite.
7.1 Faserform und -qualität
Fragen Sie, ob das Teil gehackte Faser, gefräste Faser oder kontinuierliches Schleppen verwendet. Die Antwort bestimmt die erreichbare Steifigkeit mehr als jeder andere Faktor. Fordern Sie den nominalen Fasergehalt und das Basispolymer an, da beide Leistung und Preis beeinflussen.
7.2 Mechanische Daten und Prüfmethode
Druckverbundstoffe sind anisotrop, daher reicht eine einzige Zugzahl nicht aus. Suchen Sie nach Daten in mehreren Richtungen und gegebenenfalls nach interlaminaren Eigenschaften. Lieferanten, die gedruckte Verbundstoffe verstehen, liefern orientierungsbewusste Daten anstatt ein generisches Materialblatt.
7.3 Konsistenz zwischen Chargen
Faserlängenverteilung, Größe und Feuchtigkeitsgehalt beeinflussen alle die Druckbarkeit. Batch-to-Batch-Konsistenz ist beim Drucken wichtiger als bei vielen anderen Prozessen, da sich kleine Veränderungen direkt in das fertige Teil ausbreiten.
7.4 Support und Anwendungsberatung
Material und Prozess interagieren. Ein Anbieter, der zu Faserform, Größenkompatibilität und Druckparametern beraten kann, verkürzt den Entwicklungszyklus erheblich, insbesondere für Teams, die neu im Verbunddruck sind.
8. Outlook: Gedruckte Composites werden zu einer Standardoption
Die Reiserichtung ist klar. Druckerhardware wird immer schneller und größer, kontinuierliche Fasersysteme werden immer fähiger und Materiallieferanten bieten eine breitere Palette an verstärkten Graden an. Wenn sich diese verbessern, wird gedruckte Kohlefaser von Prototypenhäusern in die regelmäßige Produktion für eine wachsende Liste von Teilen übertragen.
Für die Verbundwerkstoffindustrie ist dies eher additiv als wettbewerbsfähig. Die additive Fertigung eröffnet einen neuen Weg für Kohlefaserprodukte, bei dem die Faser keine Form braucht, um zu einer fertigen Struktur zu werden. Das erweitert den Markt statt ihn zu teilen.
Shanghai Tanchain New Material Technology liefert Kohlefaser- und Aramidmaterialien in Formen, die sowohl der traditionellen Verbundwerkstoffherstellung als auch der gedruckten Verbundwerkstoffentwicklung entsprechen, einschließlich Kohlefaser-Schleppen, gehackter Kohlefaser, Kohlefasergewebe, Kohlefaser-Prepreg, Aramidfaser, voroxidierter Fasergarn und voroxidierter Faserfilz. Teams, die an Kohlefaser-3D-Druck, Verbundwerkzeugen oder gedruckten Strukturteilen arbeiten, sind herzlich willkommen, uns für Materialauswahl und Angebotsunterstützung zu kontaktieren.
Erkunden Sie unsere Kohlefaser- und Spezialfaser-Produktpalette oder senden Sie Ihre Anwendungsdaten, damit wir Ihnen das richtige Faserformular für Ihr gedrucktes Verbundprojekt empfehlen können.
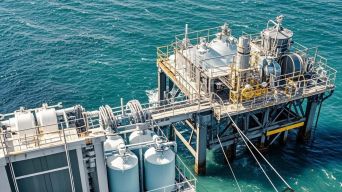
Kohlenstofffaser in der Entsalzung und Wasseraufbereitung: Bekämpfung von Salz, Druck und Zeit
Wasseraufbereitungsanlagen sind in der Praxis Korrosionslabore. Meerwasser, Salze, Hypochloritdosierung und warme feuchte Küstenluft angreifen Metall aus allen Richtungen auf einmal, und die Ausrüstung, die am meisten leidet, ist die Ausrüstung, die hohen Druck halten muss. Kohlefaserverbundstoffe haben sich ruhig, aber stetig in diesen Raum bewegt, und für Anlagenbetreiber sind die Gründe eher praktisch als modisch.
Dieser Artikel geht durch, wo Kohlefaser in der Entsalzung und Wasseraufbereitung verwendet wird, warum Verbundwerkstoffe in diesen Umgebungen gewinnen und was ein Käufer prüfen sollte, bevor er es spezifiziert. Der Fokus liegt auf der Umkehrosmose von Meerwasser und der breiteren Aufbereitungsanlage, da dort die technischen Anforderungen am strengsten sind.
Hier ist das Layout der Diskussion:
Teil 1 - Warum Metall in einer Wasseranlage kämpft
Die Korrosionsumgebung im Detail
Druck als Designtreiber
Das Gewicht und die Installationsstrafe
Teil 2 - Wo Kohlenstofffaser passt
RO Membran Druckbehälter
Hochdruck-Rohrleitung und Kollektoren
Behälter, Behälter und Salze Handling
Vorbehandlungsfilter und Medientanks
Pumpen, Wellen und Drehteile
Strukturelle Reparatur und Renovierung
Teil 3: Die materielle Seite
Schleppen, Klebeband und Stoffformen
Hybrid- und Unterstützungsfasern
Teil 4 - Fertigung und Qualität
Wicklung und Druckbehälterweg
Was ein Käufer überprüfen sollte
Teil 5 - Der Handelsfall
Teil 1 - Warum Metall in einer Wasseranlage kämpft
Das Verständnis des Korrosionsproblems erklärt fast jede Materialentscheidung in einer Entsalzungsanlage.
Die Korrosionsumgebung im Detail
Eine Seewasser-Umkehrosmoseanlage verarbeitet mehrere aggressive Ströme gleichzeitig. Rohes Meerwasser bringt Chloride und biologische Aktivität. Die Vorbehandlung fügt Koagulantien und manchmal Chlor hinzu. Der Hochdruckabschnitt trägt konzentrierte Sole bei erhöhter Temperatur. Jeder Strom greift Metall anders an, und keine einzige Legierung verarbeitet sie alle wirtschaftlich.
Edelstahlqualitäten, die Meerwasser überleben, sind teuer und immer noch anfällig für Pitting und Spaltkorrosion. Kohlenstoffstahl benötigt Beschichtung, kathodischen Schutz und ständige Inspektion. In der Praxis investieren Anlagen stark in die Materialauswahl und dann wieder in die Wartung.
Faserverstärkte Polymereinrichtungen ändern die Gleichung, da die Tragstruktur kein Metall ist. Ein richtig konstruierter Verbunddruckbehälter rostet nicht, grubt nicht und wird nicht von Chloridattacken beeinflusst. Für Küstenanlagen verändert diese einzige Eigenschaft das Wartungsbudget.
Druck als Designtreiber
Die Umkehrosmose des Meerwassers läuft unter Druck, der Menschen außerhalb der Industrie überrascht. Abhängig von Salzgehalt und Membrankonfiguration arbeitet der Hochdruckabschnitt typischerweise irgendwo zwischen etwa 800 und 1200 psi, und einige Salzstoff- und Ultrahochdruckstufen gehen höher.
Dieser Druck macht Membranhäuse eher zu einem ernsthaften strukturellen Produkt als zu einem einfachen Rohr. Das Gefäß muss jahrelang zyklischen Druck enthalten, ohne zu lecken, zu rissen oder zu delaminieren. Dies ist genau die Art des Lastfalls, bei dem Kohlefaserverstärktes Polymer gut funktioniert, da die Faser die Reifenspannung trägt und das Harz die Struktur schützt und bindet.
Warum der zyklische Druck wichtig ist
Entsalzungsbehälter sitzen selten unter konstantem Druck. Ein- und Ausschaltung, Reinigungszyklen und variierende Nachfrage schaffen Tausende von Druckzyklen über die gesamte Lebensdauer einer Anlage. Verbundgehäuse werden für dieses Ermüdungsverhalten konzipiert und getestet, was zu einem der Gründe ist, warum sie zur Standardwahl für Membrandruckbehälter weltweit geworden sind.
Das Gewicht und die Installationsstrafe
Gewicht ist der ruhige Vorteil. Ein Kohlenstoff- oder Glasverstärktes Gehäuse wiegt einen Bruchteil seines Stahläquivalents für den gleichen Nenndruck. In einer Anlage mit Hunderten von Schiffen, die auf Regalen und Rutschen angeordnet sind, wirkt sich dieser Unterschied auf die gesamte Konstruktionsgestaltung aus.
Leichtere Schiffe bedeuten leichtere Stützrahmen, kleinere Krane während der Installation, einfachere Handhabung in engen Rutschen und weniger Belastung auf Gebäudeböden. Bei Offshore- und Schiffsentsalzung, wo jedes Kilogramm Kraftstoff und Stabilität kostet, wird dies zu einem primären Auswahlkriterium und nicht zu einem Bonus.
Teil 2 - Wo Kohlenstofffaser passt
Die Anwendungsliste in einer modernen Wasseranlage ist länger als die meisten Käufer erwarten.
RO Membran Druckbehälter
Dies ist die Flaggschiff-Anwendung. Membranhäuse, die aus faserverstärktem Polymer gewundet sind, sind jetzt Standard in der Umkehrosmose von Meerwasser und Brackwasser. Der Wickelprozess platziert kontinuierliche Faser in den genauen Winkeln, die erforderlich sind, um Ring und Axialspannung zu widerstehen, und das resultierende Gefäß ist innen und außen korrosionssicher.
Moderne Gehäuse sind für eine lange Lebensdauer, hohe Zykluszahlen und Kompatibilität mit der gesamten Reihe von Reinigungschemikalien entwickelt. Endverschlüsse, Dichtungen und Port-Schnittstellen erhalten die gleiche Aufmerksamkeit wie das Lauf, da die meisten Feldfälle an Verbindungen statt im Körper des Schiffes auftreten.
Hochdruck-Rohrwerk und Kollektoren
Das Rohr, das die Hochdruckpumpe mit den Behälterregeln verbindet und die Salze wegträgt, steht den gleichen Korrosions- und Druckanforderungen gegenüber. Filament-gewickelte Verbundrohre und zunehmend Kohlefaserverstärkte Rohre bewältigen diese Aufgabe ohne die Wanddickenzulassen, die Stahl für Korrosion erfordert.
Weil das Verbundrohr sowohl der inneren Korrosion als auch der äußeren Küstenatmosphäre widersteht, hält es in den schwierigen Bereichen der Anlage: Pumpenauslauf, Zwischenstufenkollektoren und Salzeleitungen, in denen Chloride und Geschwindigkeit kombiniert werden.
Tanks, Schiffe und Salze Handling
Salze ist der aggressivste Strom in der Anlage, und es ist auch der am häufigsten gelagerte und transportierte. Verwundete Verbundbehälter für die Speicherung von Salze und Salzwasser widerstehen vollständig dem Chloridanfall und können vor Ort hergestellt oder in Abschnitten geliefert werden, was wichtig ist, wenn die Zugangswege begrenzt sind.
Entgasungsbehälter, chemische Dosierbehälter und Zwischenlager profitieren alle von derselben Logik. Wenn die Flüssigkeit salzig, warm oder chemisch behandelt ist, entfernen Verbundstoffe die Korrosionsgröße aus dem Design.
Vorbehandlungsfilter und Medientanks
Sand-, Kohlenstoff- und Multimedia-Filter bilden einen großen Teil eines jeden Behandlungszugs, und ihre Druckbehälter nehmen einen Schlag von Rückspülzyklen und Chloridexposition. Composite-Filterbehälter für diese Aufgaben sind leichter als Stahl, rostfrei und leichter zu ersetzen, wenn eine Anlage aktualisiert wird.
Pumpen, Wellen und Drehteile
Kohlefaserverbundstoffe werden auch für Pumpenkomponenten, Antriebswellen und rotierende Elemente verwendet, bei denen reduzierte Trägheit und Korrosionsbeständigkeit die Effizienz verbessern. Niedrigere Rotationsmasse bedeutet schnellere Reaktion und weniger Verschleiß an Lagern, ein echter Vorteil in kontinuierlichen Wasseranlagen.
Strukturelle Reparatur und Umbau
Nicht jede Verbesserung erfordert Ersatz. Kohlefasergewebe und -verpackungssysteme werden verwendet, um beschädigte Beton-, Rohr- und Behälterstrukturen in Wasseranlagen zu reparieren und zu stärken. Die Reparatur verleiht Stärke, ohne viel Gewicht hinzuzufügen und ohne die Korrosion, die ein geschweißter Stahlpatch einführen würde.
Bei alternden Anlagen ist dies oft der kostengünstigste Weg, die Lebensdauer zu verlängern, bevor ein vollständiger Umbau unvermeidlich wird.
Teil 3: Die materielle Seite
Hinter jedem Verbundgefäß steht eine Reihe von Faser- und Harzauswahlen, die die Leistung bestimmen.
Schleppen, Tape und Stoffformen
Kontinuierliches Kohlefaser-Schleppen und Prepreg-Band sind die Arbeitspferde der Filamentwicklung und automatisierten Layout, bei denen konsistente Spannung und Faservelumen den Unterschied zwischen einem zuverlässigen Druckbehälter und einem unvorhersehbaren machen. Kohlefasergewebe dient Reparaturarbeiten, Handauflage und lokaler Verstärkung, wo Vorhang und Konformität wichtiger sind als Automatisierung.
Aramidfaser wird oft neben Kohlenstoff spezifiziert, um die Schlagbeständigkeit und die Schädigungstoleranz zu verbessern, da Aramid Energie absorbiert, die brüchiger Kohlenstoff allein nicht würde. Glasfaser bleibt bei niedrigeren Druckwasserpflichten üblich, wo die Kosten mehr als das Mindestgewicht bedeuten.
Hybrid- und Unterstützungsfasern
Oxidierte Fasern und voroxidierte Faserprodukte tragen zur Nichtbrennbarkeit und Wärmedämmung von Wasseranlagengeräten bei. Wenn ein Gefäß oder ein Gehäuse Feuer widerstehen oder den Wärmeübertrag begrenzen muss, ergänzen diese Fasern die strukturellen Kohlenstoffschichten.
Der praktische Punkt für einen Käufer ist, dass eine einzige Anlage mehrere Fasertypen benötigen kann, und die Beschaffung von ihnen von einem Lieferanten vereinfacht die Qualifikation und Konsistenz.
Teil 4 - Fertigung und Qualität
Wicklung und Druckbehälter Route
Die Filamentwicklung dominiert die Membranhäusefertigung. Durch das Harz wird kontinuierliche Faser gezogen und in kontrollierten Winkeln auf einen Dorn aufgewickelt, wodurch die Wanddicke in Schichten aufgebaut wird. Ringschichten widerstehen dem inneren Druck; Schraubenschichten verleihen axiale Festigkeit und handhaben Biege- und Handhabungslasten.
Das Verfahren ist gut verständlich, wiederholbar und für die zylindrische Geometrie von Umkehrosmosegefäßen geeignet. Konsistente Faserspannung, korrekter Harzgehalt und kontrollierte Härtung sind die Variablen, die gute Gefäße von marginalen trennen.
Testen, das zählt
Qualifizierte Hersteller testen, um zu platzen, tausende Male auf Nenndruck zu kreisen und die Leistung nach chemischer Exposition zu überprüfen. Zertifizierungen durch Dritte und nachverfolgbare Materialaufzeichnungen sind auf diesem Markt normale Erwartungen, keine Prämien.
Was ein Käufer überprüfen sollte
Nominaler Arbeitsdruck und geprüfter Bruchdruck, mit angegebener Ermüdungszykluszahl
Chemische Kompatibilität mit dem vollständigen Reinigungs- und Vorbehandlungsregime
Faser- und Harztyp, mit Aufzeichnungen, die auf den Materialsatz zurückführen
Abmessungen und Schnittstellendetails, die dem Membran- und Rackdesign der Anlage entsprechen
Zertifizierung, Garantiebedingungen und Service-Geschichte des Herstellers in Wasseranwendungen
Teil 5 - Der Handelsfall
Das Argument für Kohlefaser bei der Entsalzung und Wasseraufbereitung geht nicht nur um Rost. Es handelt sich um die Gesamtkosten über die gesamte Lebensdauer einer Pflanze.
Ein Verbundgefäß oder eine Rohrleitung vermeidet die wiederkehrenden Kosten für Beschichtung, Inspektion und Ersatz, die Metall in einer Meeresumgebung erfordert. Es reduziert das strukturelle Gewicht, was die Installations- und Unterstützungskosten senkt. Es toleriert den Druck, die Chemie und das Radfahren, die moderne Meerwasser Umkehrosmose definieren. Für Betreiber, die Jahrzehnte lang Service planen, verbinden sich diese Faktoren zu niedrigeren Eigentumskosten.
Die Wasserknappheit nimmt nicht zu, und die Entsalzungskapazität wächst in Küstenregionen weltweit weiter. Wenn Anlagen größer werden und länger arbeiten, werden Materialauswahlen, die Wartungsausfälle reduzieren, eher zu einem Wettbewerbsvorteil als zu einem technischen Detail.
TANCHAIN liefert Kohlefaser- und Aramidfasermaterialien, die in Verbundstoffen für Wasseraufbereitungs- und Entsalzungsanlagen verwendet werden, einschließlich kontinuierlicher Schleppe, Prepreg, Gewebe und verwandter Produkte. Um die richtige Spezifikation für Ihr Schiff-, Rohr- oder Tankprojekt zu besprechen, besuchen Sie unsere Produktseiten oder kontaktieren Sie unser technisches Team für ein Angebot.

Finden Sie einen Platz zum Grillen
Heute, während die Sonne scheint, haben ein paar Freunde und ich meine Eltern zum Grillen mitgenommen.
Früh am Morgen habe ich angefangen, Dinge vorzubereiten, einschließlich Snacks, die gestern gekauft wurden, Gewürze für den Grill, essbares Wasser, kleine Stühle und so weiter.
Zuerst gingen wir Richtung Süden entlang des Qinhuang Flusses, und wir spielten während wir spazierten. Als wir etwas Interessantes oder Gutes sahen, hielten wir für eine Weile inne, um es zu schätzen. Danach fuhren wir zum äußeren Ring und gingen am Damm entlang. Wir gingen lange spazieren und fanden keinen geeigneten Platz, und unwissentlich kamen wir auf den Weg zur Pontonbrücke, weil wir keinen Platz zum Grillen finden konnten, hatten wir alle den Drang, den Fluss auf die andere Seite zu überqueren, aber diese Idee wurde schnell verworfen, weil wir nicht viel über die Situation dort wussten, Also entschieden wir uns trotzdem, einen geeigneten Platz am Nordufer des Gelben Flusses zu finden.
Bereiten Sie das Essen vor
Die harte Arbeit zahlt sich aus, und nachdem wir eine Weile gelaufen sind, fanden wir endlich die beste Location mit schöner Landschaft und wenigen Menschen, hauptsächlich geeignet zum Grillen. Als wir das Auto anhielten, begannen wir getrennt zu handeln. Einige Leute nahmen Sachen aus dem Auto, andere suchten Brennholz, andere bauten Öfen und Töpfe. Die Szene war lebhaft. Nachdem alles fertig ist, starten wir die heutige Hauptveranstaltung, Feuer machen und Fleisch braten. Wenn du das Feuer glatt anzünden willst, musst du zuerst etwas Heu als Grundierung finden. Nachdem das Heu angezündet ist, legen Sie einige Rinde und Zweige. Wenn die Flamme größer wird, legen Sie die Holzkohle darauf. Wenn die Holzkohle allmählich weiß wird, bedeutet das, dass die Holzkohle angezündet ist. Zu diesem Zeitpunkt können die im Voraus aufgespießten Spieße, Würste, Gemüse usw. zum Grillen verwendet werden.
Feuer und Grill
Eine Tante und ich sind verantwortlich für das Braten von Fleisch. Rösten ist eine heikle Aufgabe. Wenn das Feuer zu hoch ist, wird die Außenseite des Fleisches verbrannt, aber die Innenseite wird nicht gekocht. Daher ist die Kontrolle der Größe des Feuers der Schlüssel. Drehen Sie weiter, um das Fleisch vollständig gekocht zu machen. Ich bin dafür verantwortlich, Salz, Grillsauce, Kreuzkümmelpulver usw. zu den Spießen hinzuzufügen. Ich lege diesen weg und hebe den auf. Ich fühle mich ein wenig überfordert, aber ich finde es immer noch interessant. von. Es gibt auch einen Onkel, der Hühnerflügel schmort.
Nach unseren gemeinsamen Anstrengungen wurde alles auf die große Matte gelegt, und schließlich konnten wir essen. Ich hielt den Fleischspieß in der einen Hand und die Wurst in der anderen und sah die Früchte meiner Arbeit an. Es ist auch sehr duftend im Mund.
Halten Sie Ihren Grill sicher mit einer Feuerdecke
Eine weitere sehr, sehr wichtige Sache beim Grillen in freier Natur ist Sicherheit. Verbrennen Sie sich beim Grillen nicht und noch wichtiger: verursachen Sie kein Feuer, verschmutzen Sie den Boden nicht und schützen Sie die Umwelt. In freier Wildbahn sind Waldbrände sehr gefährlich, verursachen schwere Opfer und große Sachverluste, für die wir keine Verantwortung übernehmen können. So brachten wir ein wirklich erstaunliches Stück Ausrüstung, eine Grillmatte, auch Feuerdecke genannt, die aus einem feuerfesten, schwer entflammbaren Material (dh, Panoxfaser) durch einen Vlies-Prozess besteht. Legen Sie die Feuerdecke unter den Grill, die verhindern kann, dass der Boden schmutzig ist, und noch wichtiger, es kann das Auftreten von Feuer verhindern.
Hier erinnern wir die große Anzahl von Grillfreunden daran, beim Genuss des Essens auf Sicherheit zu achten.
Mehr +